Umur Drill Point Die Pendek? Cek 4 Area Ini Sebelum Ganti Material Die
Umur drill point die tiba-tiba memendek? Bandingkan kondisi mesin, kelurusan die, kawat, dan setup produksi sebelum mengganti material atau pemasok.
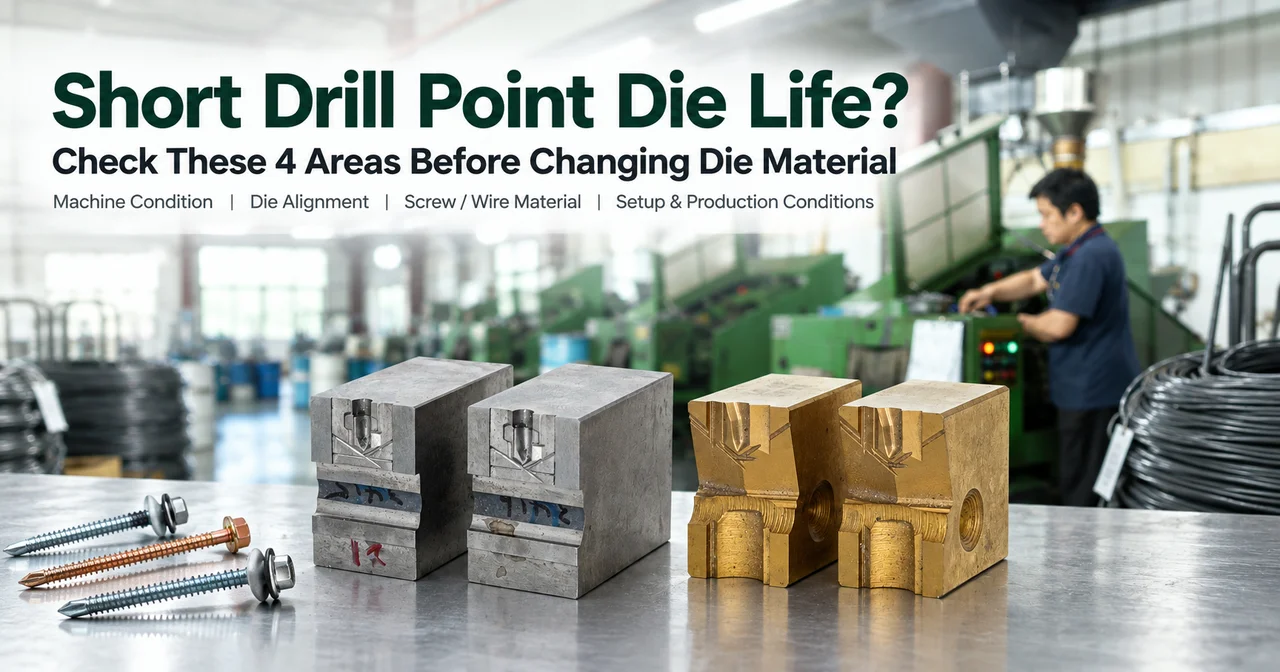
Ketika sebuah drill point die aus jauh lebih cepat dari perkiraan, reaksi pertama biasanya:
"Apakah kita perlu ganti material die?"
Atau:
"Apakah ini masalah kualitas die?"
Kadang jawabannya memang ya. Tapi tidak selalu.
Umur die yang pendek juga bisa berkaitan dengan kondisi mesin, kelurusan die, kawat sekrup, pelumasan, pemasangan, atau kondisi produksi lainnya. Die yang bagus pun bisa berperilaku sangat berbeda ketika salah satu variabel ini berubah.
Sebelum pindah dari HSS ke tungsten carbide — atau mengganti pemasok die — periksa dulu empat area berikut.
Jawaban Singkat
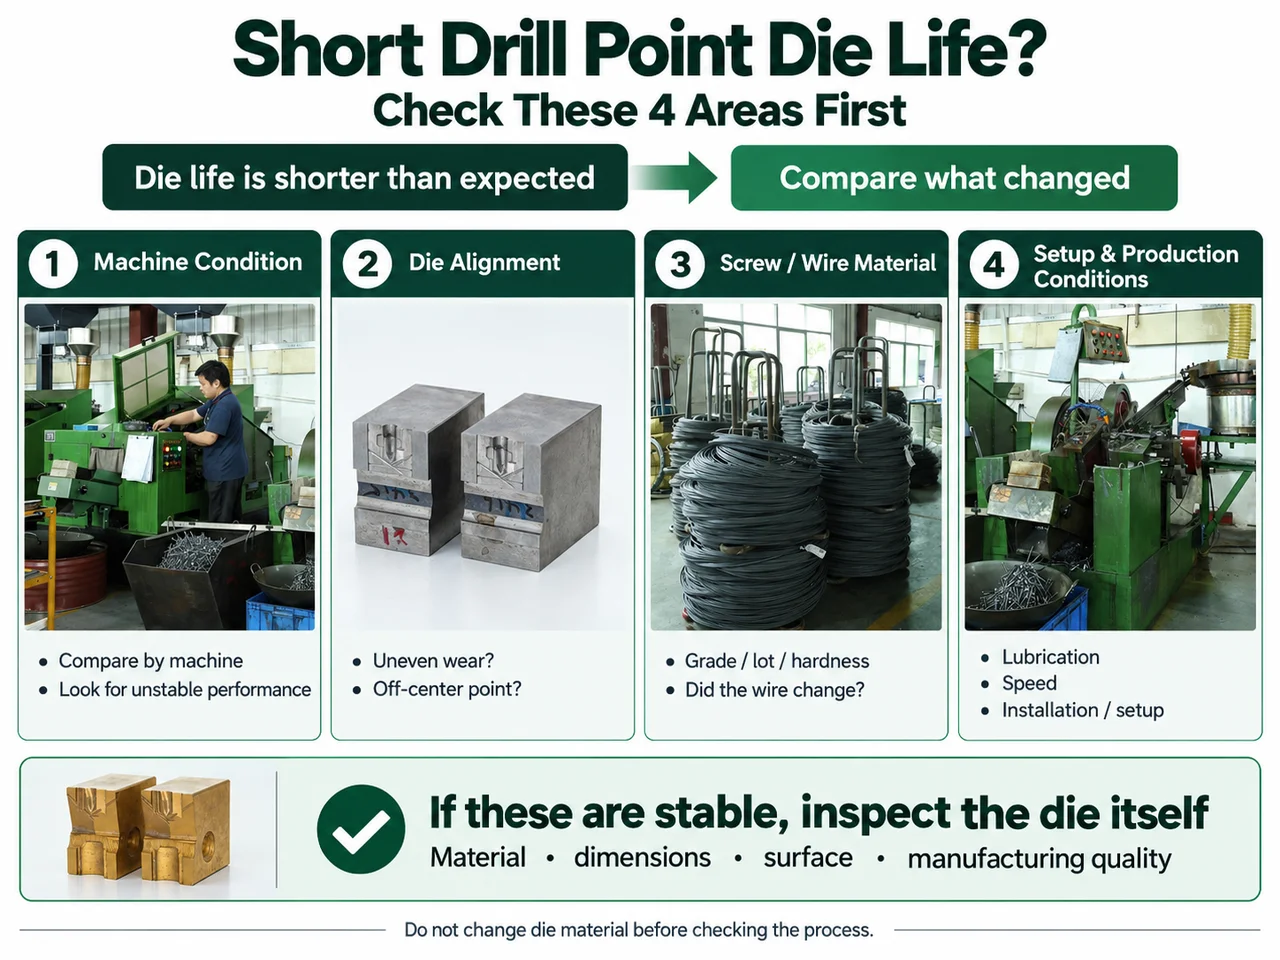
Jika umur drill point die tiba-tiba memendek, periksa:
| Area | Yang dibandingkan lebih dulu |
|---|---|
| 1. Kondisi mesin | Apakah die yang sama berperilaku berbeda di mesin yang berbeda? |
| 2. Kelurusan die | Apakah keausannya tidak merata? Apakah drill point tidak terpusat? |
| 3. Material kawat / sekrup | Apakah masalah muncul setelah ganti grade, pemasok, atau lot kawat? |
| 4. Setup dan kondisi produksi | Apakah pelumasan, kecepatan, pemasangan, atau setelan lain berubah? |
Jika keempat area ini tetap stabil tetapi beberapa die baru masih menunjukkan umur yang tidak normal atau konsisten pendek, maka die itu sendiri perlu diperiksa lebih jauh — material, dimensi, kondisi permukaan, dan kualitas pembuatannya.
Tujuannya sederhana:
Jangan ganti die sebelum Anda memahami apa yang memperpendek umurnya.
1. Periksa Kondisi Mesin
Salah satu cara tercepat mempersempit masalah umur die adalah membandingkan performa antar mesin.
Tanyakan:
Apakah tipe die yang sama secara konsisten lebih awet di satu mesin dibanding mesin lain?
Jika die dari lot yang sama berjalan normal di Mesin A tetapi berulang kali aus atau rusak cepat di Mesin B, maka mesin menjadi bagian penting dari diagnosis.
Faktor terkait mesin bisa mencakup komponen pengarah yang aus, dudukan die, getaran, gerakan yang tidak konsisten, atau kondisi mekanis lain yang memengaruhi cara die menyentuh blank sekrup.
Apa yang Perlu Dilihat
Bandingkan:
- Umur die di mesin yang berbeda
- Lokasi kerusakan pada pasangan die yang berbeda
- Perawatan mesin atau penggantian komponen terbaru
- Apakah kualitas sekrup berubah setelah produksi dipindah ke mesin lain
Jangan menyimpulkan hanya dari satu die yang rusak.
Cari polanya.
Jika satu mesin berulang kali menghasilkan umur die yang lebih pendek, periksa mesin itu sebelum menyimpulkan bahwa semua die cacat. Mencatat performa die per mesin saja sudah menjadi salah satu cara paling berguna untuk memisahkan masalah perkakas dari masalah produksi.
2. Periksa Kelurusan Die
Masalah kelurusan biasanya meninggalkan bukti yang terlihat.
Ketika kedua belahan die tidak bekerja merata pada blank sekrup, beban bisa terdistribusi tidak seimbang. Ini dapat memicu keausan lokal, chipping, drill point tidak terpusat, atau geometri alur yang tidak konsisten.
Tanda Peringatan
Periksa kelurusan lebih teliti jika Anda melihat:
- Satu belahan die aus lebih cepat daripada yang lain
- Chipping berulang muncul di lokasi yang sama
- Satu sisi drill point terlihat berbeda dari sisi lainnya
- Drill point yang dihasilkan bergeser dari sumbu sekrup
Keausan merata setelah produksi panjang dan keausan yang sangat terlokalisasi bukan pola kegagalan yang sama.
Keausan lokal layak diselidiki lebih lanjut.
Apa yang Perlu Dicek
Periksa apakah:
- Kedua belahan die terpasang dengan benar
- Kondisi dudukan die stabil
- Komponen pengarah menunjukkan keausan yang terlihat
- Blank sekrup masuk ke posisi pembentukan secara konsisten
- Pola keausan tidak normal yang sama muncul pada beberapa die pengganti
Jika die baru berulang kali rusak di area yang kurang lebih sama, memasang die lain saja bisa jadi hanya mengulang kegagalan yang sama.
Chipping, drill point tidak terpusat, dan galling kami bahas satu per satu di artikel 5 masalah umum drill point die.
3. Periksa Material Kawat / Sekrup
Die tidak bekerja terpisah dari material yang dibentuknya.
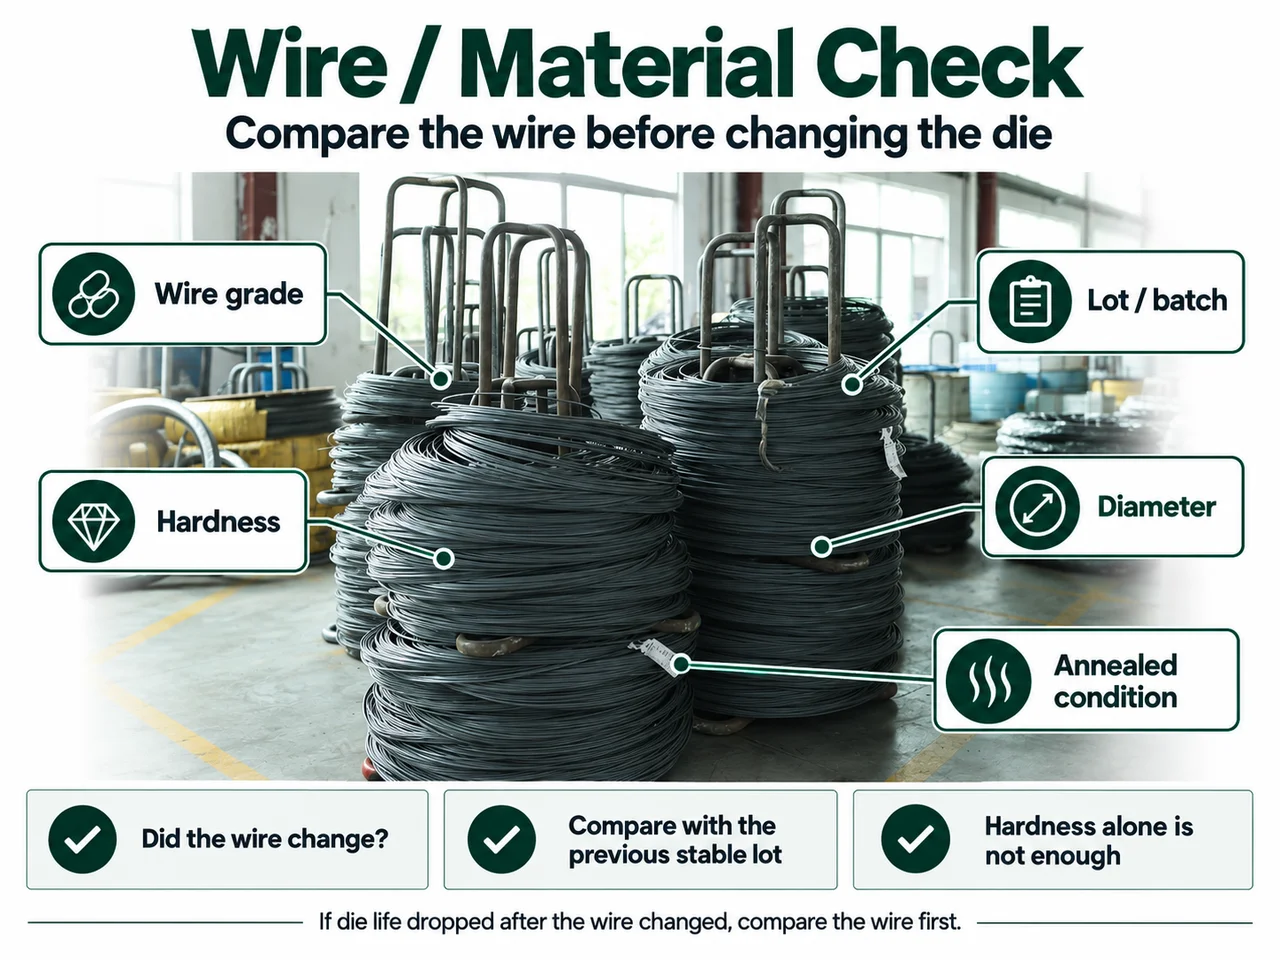
Perubahan kondisi kawat dapat mengubah hambatan pembentukan sehingga memengaruhi kualitas drill point sekaligus performa die.
Variabel penting bisa mencakup:
- Grade kawat
- Kondisi anil
- Kekerasan
- Sifat tarik
- Diameter kawat
- Sferoidisasi
- Perbedaan antar lot kawat
Kawat yang lebih keras atau lebih sulit dibentuk umumnya menambah beban pada proses pembentukan. Di sisi lain, kekerasan saja tidak menjelaskan segalanya: kondisi anil, sferoidisasi, pelumasan, kondisi mesin, kecepatan, dan setup die bekerja bersama. Dua lot kawat yang sama-sama memenuhi rentang penerimaan tetap bisa berperilaku berbeda saat pembentukan drill point.
Pertanyaan yang Berguna
Apakah umur die turun setelah kawat diganti?
Jika die Anda sebelumnya berjalan normal dan masalah muncul setelah:
- Ganti pemasok kawat
- Ganti grade material
- Mulai lot kawat baru
- Mengubah kondisi anil
- Menerima kawat dengan perilaku pembentukan yang jelas berbeda
bandingkan dulu informasi kawat sebelum mengganti material die.
Ini tidak otomatis berarti kawatnya cacat.
Artinya kawat adalah variabel yang harus masuk dalam diagnosis.
Untuk melihat properti apa saja yang benar-benar dilaporkan pabrik kawat — kekerasan dalam kondisi anil dan non-anil, kuat tarik, dekarburisasi, dan sferoidisasi — lihat tabel referensi sifat mekanik kawat kami.
Jangan Hanya Mencatat Ukuran Sekrup
"Sekrup self-drilling #10" bukan informasi yang cukup untuk menjelaskan masalah umur die.
Jika memungkinkan, catat juga grade material, kondisi kawat, diameter, informasi batch, dan data sifat mekanik yang tersedia.
Informasi ini membantu produsen sekrup maupun pemasok die membuat penilaian yang lebih baik.
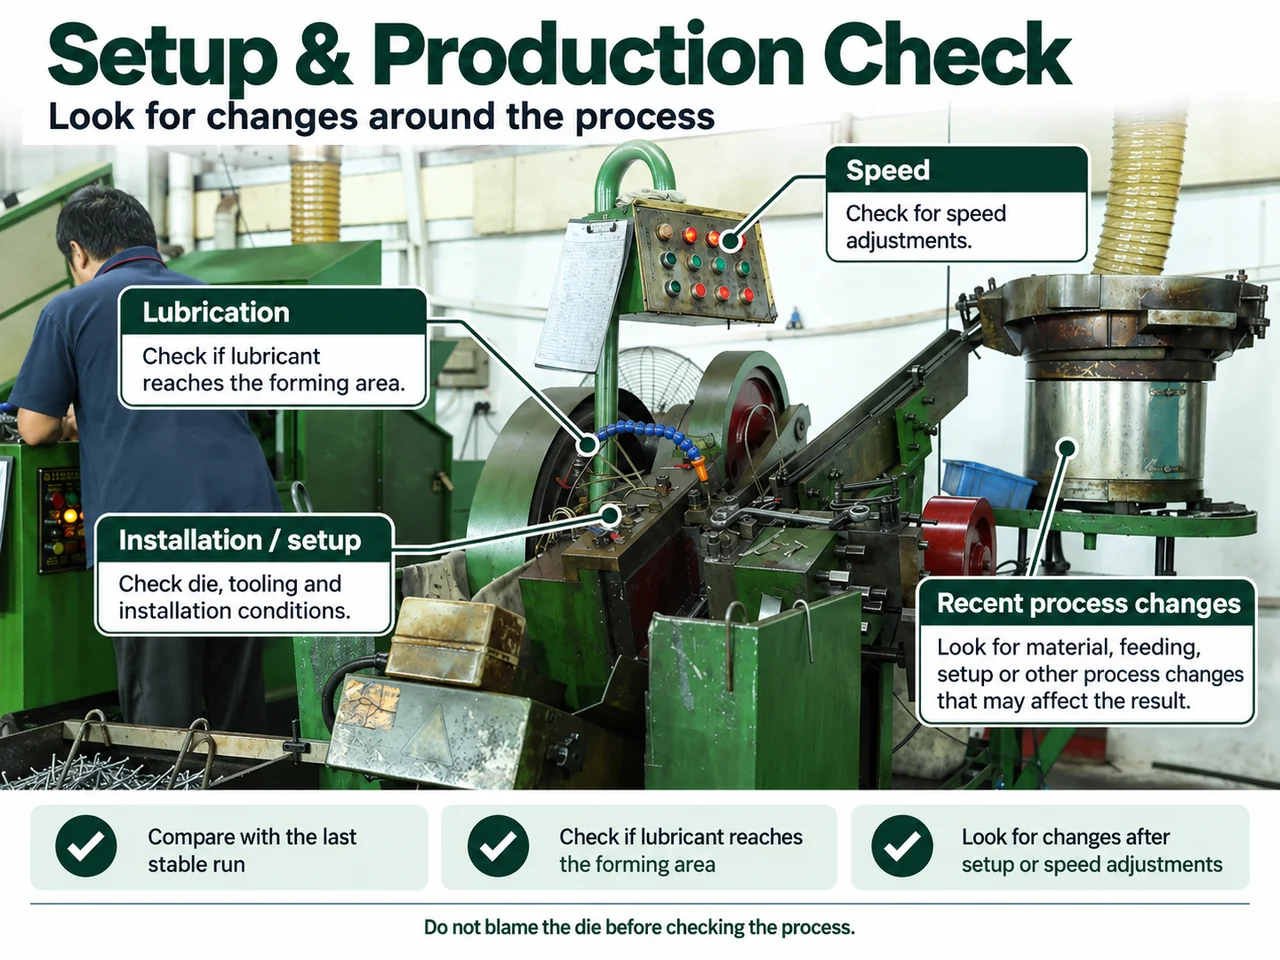
4. Periksa Setup dan Kondisi Produksi
Kadang die maupun kawat tidak berubah — yang berubah adalah cara lini produksi dijalankan.
Sebelum menyalahkan die, tanyakan:
Apa yang berubah sekitar waktu umur die mulai memendek?
Beberapa variabel produksi layak diperhatikan.
Pelumasan
Pelumasan membantu mengurangi gesekan dan kontak logam-ke-logam saat pembentukan. Pelumasan yang kurang atau tidak konsisten dapat memicu gesekan lebih tinggi, keausan permukaan, panas, atau adhesi material pada permukaan die.
Periksa:
- Apakah pelumas mencapai kedua belahan die secara konsisten
- Apakah ada nozzle yang tersumbat atau salah posisi
- Apakah jenis atau kondisi pelumas berubah
- Apakah material mulai menumpuk di permukaan die
Kecepatan Mesin dan Laju Produksi
Kecepatan produksi yang lebih tinggi dapat mengubah beban impak, timbulnya panas, getaran, dan kondisi pelumasan.
Jika umur die berubah setelah kecepatan dinaikkan, bandingkan performanya dengan setelan stabil sebelumnya sebelum menarik kesimpulan tentang die.
Tidak ada satu setelan kecepatan yang benar untuk setiap ukuran sekrup, material die, mesin, dan kondisi kawat.
Gunakan kondisi produksi yang sebelumnya stabil sebagai titik pembanding pertama.
Pemasangan dan Setup
Die yang bagus pun bisa rusak cepat jika dipasang keliru.
Periksa apakah:
- Die duduk dengan benar di dudukannya
- Kedua belahan dipasang secara konsisten
- Setup berubah antar shift
- Masalah muncul tepat setelah penggantian die atau penyetelan mesin
Pertanyaan yang berguna bukan sekadar:
"Berapa setelan yang benar?"
Melainkan:
"Apa yang berubah dibanding produksi stabil terakhir?"
Dalam penelusuran masalah, perbandingan ini sering kali lebih berguna.
5. Kapan Harus Mencurigai Die Itu Sendiri?
Tidak semua masalah umur pendek berasal dari lini produksi.
Die itu sendiri juga harus diperiksa ketika bukti mengarah ke sana.
Faktor terkait die bisa mencakup kondisi material, kekerasan, dimensi, kehalusan permukaan, cacat internal, atau akurasi pembuatan.
Periksa die lebih teliti ketika:
- Beberapa pasang die baru menunjukkan kegagalan tidak normal yang sama pada kondisi produksi yang sebelumnya stabil
- Masalah yang sama mengikuti die saat diuji pada setup lain yang diketahui stabil
- Inspeksi barang masuk menemukan penyimpangan dimensi atau permukaan yang terlihat
- Mesin, kelurusan, kawat, pelumasan, dan setup sudah diperiksa tetapi umur tidak normal tetap dapat diulang
Kata kuncinya adalah dapat diulang.
Satu die yang rusak memberi petunjuk.
Pola kegagalan yang berulang memberi bukti yang jauh lebih kuat.
Karena itu penelusuran masalah sebaiknya membandingkan kondisi, bukan langsung membebankan tanggung jawab kepada pemasok die atau produsen sekrup.
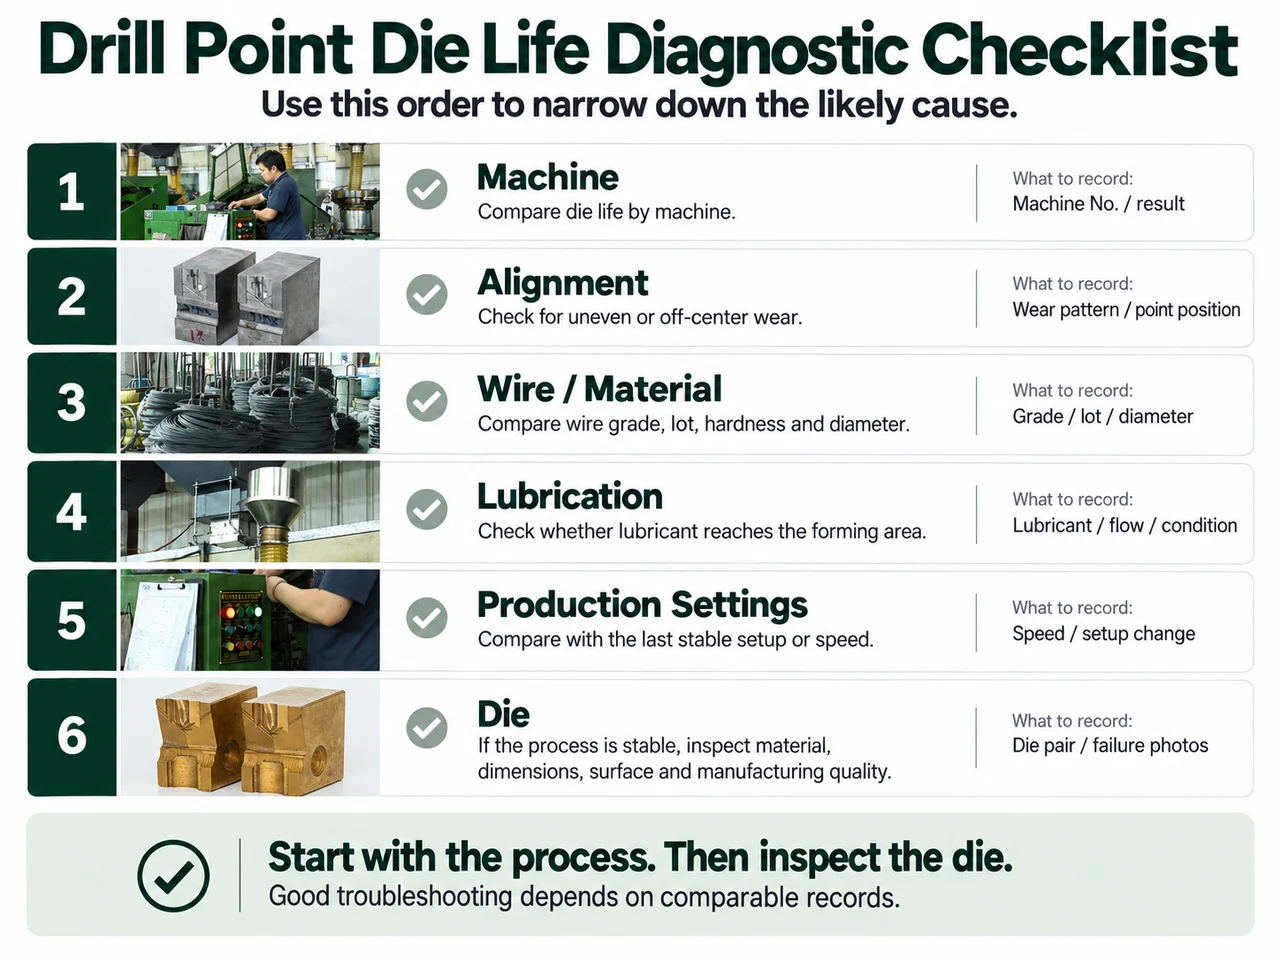
6. Gunakan Checklist Diagnosis Umur Die yang Sederhana
Ketika umur die menjadi tidak normal, tangani masalahnya secara berurutan.
| Pemeriksaan | Pertanyaan | Apa yang mungkin ditunjukkan hasilnya |
|---|---|---|
| Mesin | Apakah die yang sama berperilaku berbeda di mesin lain? | Kondisi mesin mungkin ikut berperan |
| Kelurusan | Apakah keausan terlokalisasi atau sangat tidak merata? | Periksa dudukan die, holder, dan kelurusan |
| Kawat | Apakah material, pemasok, atau lot berubah? | Bandingkan kondisi kawat dan perilaku pembentukan |
| Pelumasan | Apakah pelumas mencapai area pembentukan secara konsisten? | Gesekan atau galling mungkin meningkat |
| Setelan produksi | Apakah kecepatan atau setup berubah? | Bandingkan dengan kondisi stabil sebelumnya |
| Die | Apakah kegagalan tetap terjadi saat variabel lain terkendali? | Selidiki material, dimensi, dan kualitas pembuatan |
Checklist ini tidak dimaksudkan untuk mengidentifikasi setiap mode kegagalan.
Tujuannya mencegah satu kesalahan umum dalam penelusuran masalah:
Mengganti die sebelum memeriksa kondisi produksi di sekelilingnya.
7. Catat Umur Die dalam Jumlah Produksi — Bukan Hanya Hari
"Bertahan tiga hari" bukan catatan umur die yang berguna.
Tiga hari di satu lini bisa berarti jumlah produksi yang sangat berbeda dari tiga hari di lini lain.
Catatan yang lebih baik mencakup:
| Data yang dicatat | Contoh |
|---|---|
| Pasangan die / batch | Nomor pelacakan internal |
| Material die | HSS / tungsten carbide |
| Spesifikasi sekrup | Ukuran + spesifikasi drill point |
| Material / lot kawat | Grade + informasi lot |
| Mesin | Nomor mesin |
| Jumlah produksi | Jumlah pcs yang dihasilkan |
| Mode kegagalan | Aus normal / chipping / galling / lainnya |
| Posisi kegagalan | Merata / lokal / satu sisi |
| Perubahan proses terbaru | Kawat / kecepatan / pelumasan / setup |
Seiring waktu, data ini membantu menjawab pertanyaan yang jauh lebih baik:
- Apakah satu mesin secara konsisten memperpendek umur die?
- Apakah lot kawat tertentu mengubah performa?
- Apakah posisi kegagalan yang sama muncul pada beberapa die?
- Apakah die sebenarnya aus normal, tetapi volume produksinya yang naik?
Penelusuran masalah yang baik dimulai dari data yang bisa dibandingkan.
8. Apa yang Perlu Dikirim ke Pemasok Die untuk Diagnosis?
Jika Anda tidak dapat menemukan penyebabnya secara internal, jangan hanya mengirim satu kalimat:
"Umur die Anda terlalu pendek."
Itu memberi pemasok terlalu sedikit bahan untuk dianalisis.
Untuk diagnosis awal yang lebih berguna, kirimkan:
- Spesifikasi sekrup — ukuran, tipe drill point, gambar teknik, atau sampel sekrup jadi bila ada.
- Informasi material sekrup / kawat — grade material, diameter kawat, kekerasan, atau data kawat lain yang tersedia.
- Umur die saat ini — perkiraan jumlah sekrup yang dihasilkan per pasang die, bukan hanya hari produksi.
- Foto kerusakan — foto jelas kedua belahan die dan drill point yang dihasilkan sebelum dan sesudah masalah muncul.
- Informasi produksi — tipe atau nomor mesin, informasi setup yang relevan, serta perubahan terbaru pada kawat, pelumasan, kecepatan, atau pemasangan.
Dengan detail ini, pemasok die dapat memberi penilaian awal yang jauh lebih berguna tentang apakah masalahnya lebih terkait dengan die, mesin, kelurusan, kawat, atau setup produksi.
Itu jauh lebih bermanfaat daripada langsung merekomendasikan material die yang berbeda.
Mana yang cocok untuk lini Anda?
Kirim ukuran sekrup, material kawat, dan umur die saat ini — kami beri penilaian sesuai produksi Anda yang sebenarnya.
Tanya insinyur kamiSebelum Mengganti Die, Temukan Polanya
Umur die yang pendek bukan sebuah diagnosis.
Itu sebuah gejala.
Cara tercepat mendekati akar masalah adalah membandingkan apa yang berubah:
Mesin. Kelurusan. Kawat. Kondisi produksi.
Setelah itu, baru evaluasi die itu sendiri.
Jika prosesnya stabil dan Anda memang sedang membandingkan opsi perkakas, lihat kerangka pemilihan HSS vs tungsten carbide dan panduan pemilihan material untuk grade carbide, kandungan kobalt, dan pilihan lapisan.
Jika Anda sedang mengalami umur drill point die yang luar biasa pendek, kirimkan spesifikasi sekrup, informasi kawat/material, umur die saat ini, foto kerusakan, dan kondisi produksi Anda. ZLD Precision Mold dapat meninjau pola kegagalannya lebih dulu dan menentukan apa yang perlu diperiksa berikutnya.
Sampel standar: 3–4 hari Order percobaan: mulai dari 1 set
Kirim detail produksi Anda — atau gunakan tombol WhatsApp di halaman ini jika Anda lebih suka mengirim foto dan gambar teknik secara langsung.
Pertanyaan umum
Apakah umur drill point die yang pendek selalu berarti kualitas die buruk?
Tidak. Kualitas die bisa menjadi salah satu penyebab, tetapi kondisi mesin, kelurusan, sifat kawat, pelumasan, pemasangan, dan setelan produksi juga memengaruhi umur die. Pendekatan terbaik adalah membandingkan kondisi dan pola kegagalan sebelum memutuskan dari mana masalahnya berasal.
Apakah saya harus pindah dari HSS ke tungsten carbide saat umur die pendek?
Tidak otomatis. Tungsten carbide umumnya dipilih untuk produksi yang stabil dan bervolume tinggi karena ketahanan ausnya, sedangkan HSS tetap punya aplikasi praktis. Namun jika umur die yang tidak normal disebabkan oleh misalignment, kondisi kawat yang sulit dibentuk, pelumasan buruk, atau setup mesin yang tidak stabil, mengganti material saja mungkin tidak menyelesaikan akar masalahnya. Periksa kondisi produksi lebih dulu.
Apakah kekerasan kawat memengaruhi umur drill point die?
Ya, kondisi kawat dapat memengaruhi hambatan pembentukan dan beban pada die. Namun kekerasan tidak boleh dinilai sendirian. Grade material, kondisi anil, sferoidisasi, diameter, pelumasan, kondisi mesin, dan setup sama-sama memengaruhi perilaku kawat saat pembentukan.
Informasi apa yang paling berguna untuk mendiagnosis umur die yang pendek?
Mulailah dari spesifikasi sekrup, informasi kawat, jumlah produksi per pasang die, foto die yang rusak dan drill point yang dihasilkan, informasi mesin, serta perubahan terakhir pada kondisi produksi. Semakin akurat kondisi dapat dibandingkan, semakin mudah mempersempit kemungkinan penyebabnya.