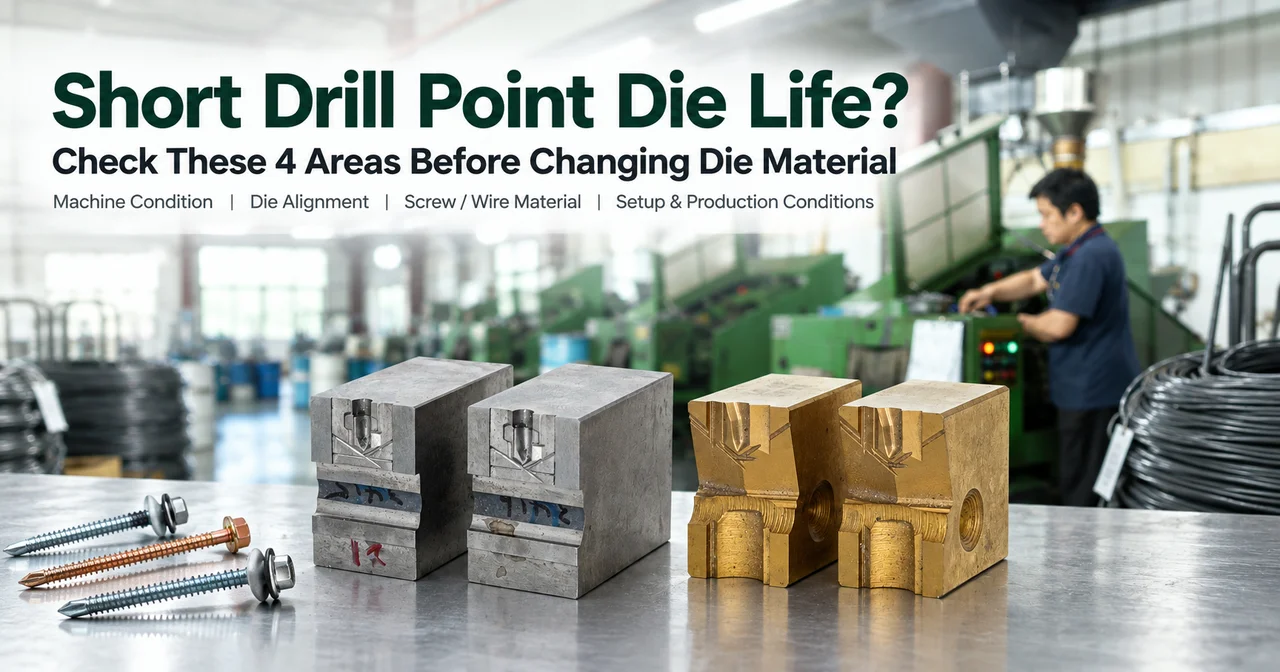
Matkap ucu kalıp ömrü kısa mı? Malzemeyi değiştirmeden önce şu 4 alanı kontrol edin
Kalıp ömrü aniden kısaldıysa malzeme ya da tedarikçi değiştirmeden önce makine durumu, kalıp eksenel ayarı, tel ve üretim ayarlarını karşılaştırın.
Bir matkap ucu kalıbı beklenenden çok daha erken aşındığında ilk tepki genellikle şu olur:
"Kalıp malzemesini değiştirsek mi?"
Ya da:
"Bu bir kalıp kalitesi sorunu mu?"
Bazen cevap evettir. Ama her zaman değil.
Kısa kalıp ömrü; makine durumu, kalıp eksenel ayarı, vida teli, yağlama, montaj veya diğer üretim koşullarıyla da ilgili olabilir. Bu değişkenlerden biri değiştiğinde iyi bir kalıp bile çok farklı davranabilir.
HSS'den tungsten karbüre geçmeden — ya da kalıp tedarikçinizi değiştirmeden — önce şu dört alanı kontrol edin.
Kısa cevap
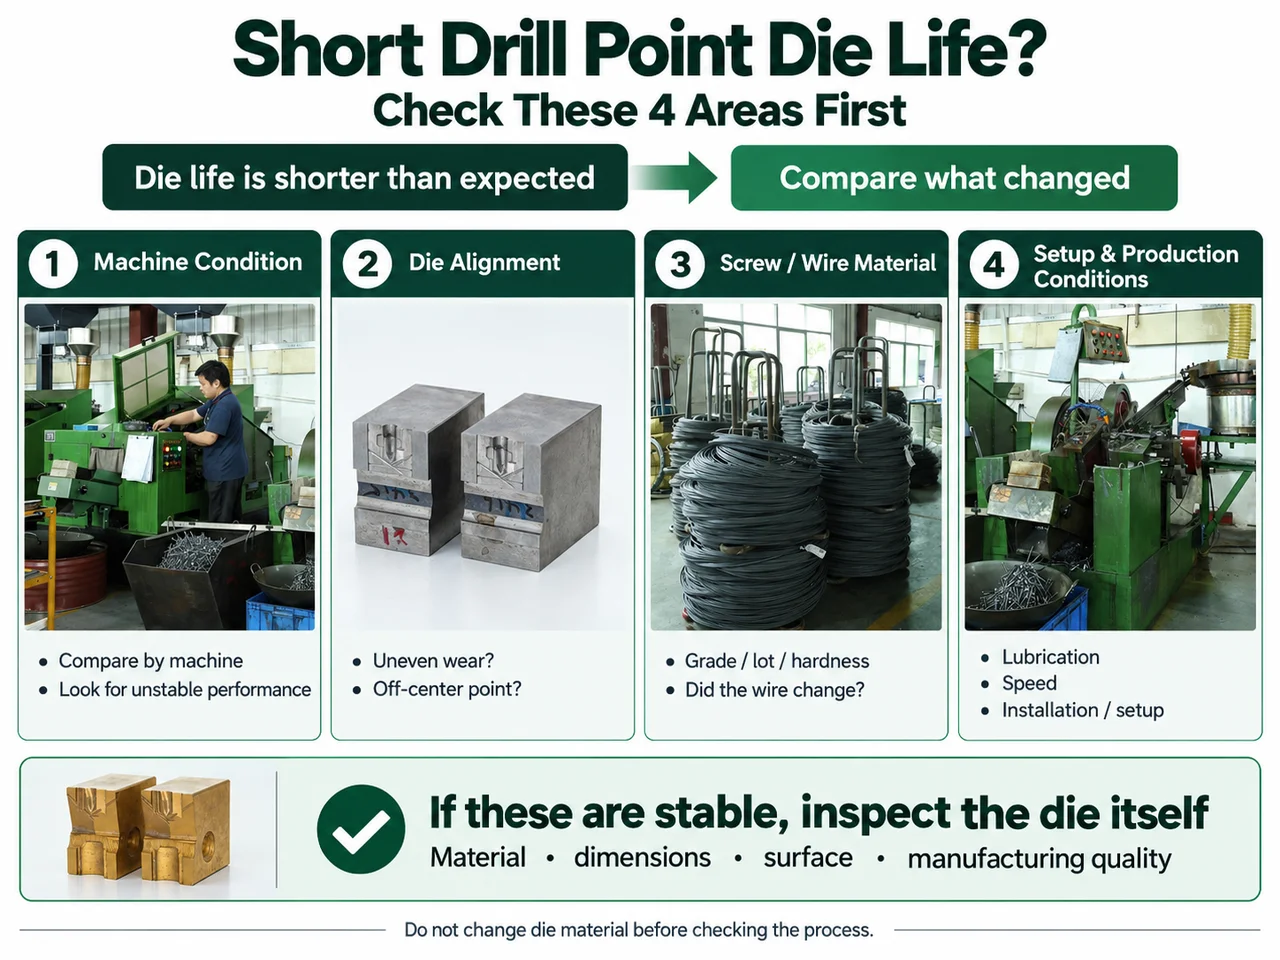
Matkap ucu kalıp ömrü aniden kısaldıysa şunları kontrol edin:
| Alan | Önce ne karşılaştırılmalı |
|---|---|
| 1. Makine durumu | Aynı kalıp farklı makinelerde farklı mı davranıyor? |
| 2. Kalıp eksenel ayarı | Aşınma düzensiz mi? Matkap ucu merkezden kaçık mı? |
| 3. Vida / tel malzemesi | Sorun tel sınıfı, tedarikçi veya parti değişiminden sonra mı başladı? |
| 4. Kurulum ve üretim koşulları | Yağlama, hız, montaj veya diğer ayarlar değişti mi? |
Bu dört alan sabit kaldığı hâlde birkaç yeni kalıp hâlâ anormal veya sürekli kısa ömür gösteriyorsa, kalıbın kendisi daha ayrıntılı incelenmelidir: malzeme, ölçüler, yüzey durumu ve imalat kalitesi.
Amaç basit:
Kalıp ömrünü neyin kısalttığını anlamadan kalıbı değiştirmeyin.
1. Makine durumunu kontrol edin
Kalıp ömrü sorununu daraltmanın en hızlı yollarından biri, makineler arası performansı karşılaştırmaktır.
Şunu sorun:
Aynı tip kalıp bir makinede diğerine göre sürekli daha mı uzun dayanıyor?
Aynı partiden kalıplar A makinesinde normal çalışıyor ama B makinesinde tekrar tekrar erken aşınıyor veya hasar görüyorsa, makine teşhisin önemli bir parçası hâline gelir.
Makineyle ilgili etkenler arasında aşınmış kılavuz elemanları, kalıp yuvaları, titreşim, düzensiz hareket veya kalıbın vida kütüğüyle temas biçimini etkileyen diğer mekanik koşullar bulunur.
Nelere bakmalı
Karşılaştırın:
- Farklı makinelerdeki kalıp ömrü
- Farklı kalıp çiftlerindeki hasar konumu
- Yakın zamanda yapılan bakım veya parça değişimi
- Üretim başka bir makineye alındığında vida kalitesinin değişip değişmediği
Tek bir hasarlı kalıba bakarak karar vermeyin.
Bir örüntü arayın.
Bir makine sürekli daha kısa kalıp ömrü veriyorsa, tüm kalıpların hatalı olduğu sonucuna varmadan önce makineyi inceleyin. Kalıp performansını makine bazında izlemek, takım sorunlarını üretim sorunlarından ayırmanın en yararlı yollarından biridir.
2. Kalıp eksenel ayarını kontrol edin
Eksenel ayar sorunları genellikle görünür izler bırakır.
İki kalıp yarısı vida kütüğü çevresinde dengeli çalışmadığında yük eşit dağılmayabilir. Bu durum bölgesel aşınmaya, talaşlanmaya, merkezden kaçık matkap uçlarına veya tutarsız kanal geometrisine katkıda bulunabilir.
Uyarı işaretleri
Şunları görüyorsanız eksenel ayara daha yakından bakın:
- Bir kalıp yarısı diğerinden daha hızlı aşınıyor
- Talaşlanma tekrar tekrar aynı konumda ortaya çıkıyor
- Matkap ucunun bir tarafı diğerinden farklı görünüyor
- Biten matkap ucu vida ekseninden uzaklaşıyor
Uzun bir üretim boyunca oluşan düzgün aşınma ile belirgin biçimde bölgesel aşınma aynı hasar örüntüsü değildir.
Bölgesel aşınma ek inceleme gerektirir.
Ne kontrol edilmeli
Şunları kontrol edin:
- Her iki kalıp yarısı doğru oturmuş mu
- Kalıp yuvasının durumu kararlı mı
- Kılavuz elemanlarda görünür aşınma var mı
- Vida kütüğü şekillendirme konumuna düzenli giriyor mu
- Aynı anormal aşınma biçimi birkaç yedek kalıpta tekrarlanıyor mu
Yeni bir kalıpta hasar tekrar tekrar aşağı yukarı aynı bölgede oluşuyorsa, bir kalıp daha takmak aynı hasarı yeniden üretebilir.
Talaşlanma, merkezden kaçık uçlar ve sürtünme yapışmasını 5 yaygın matkap ucu kalıp sorunu yazımızda tek tek ele alıyoruz.
3. Vida / tel malzemesini kontrol edin
Kalıp, şekillendirdiği malzemeden bağımsız çalışmaz.
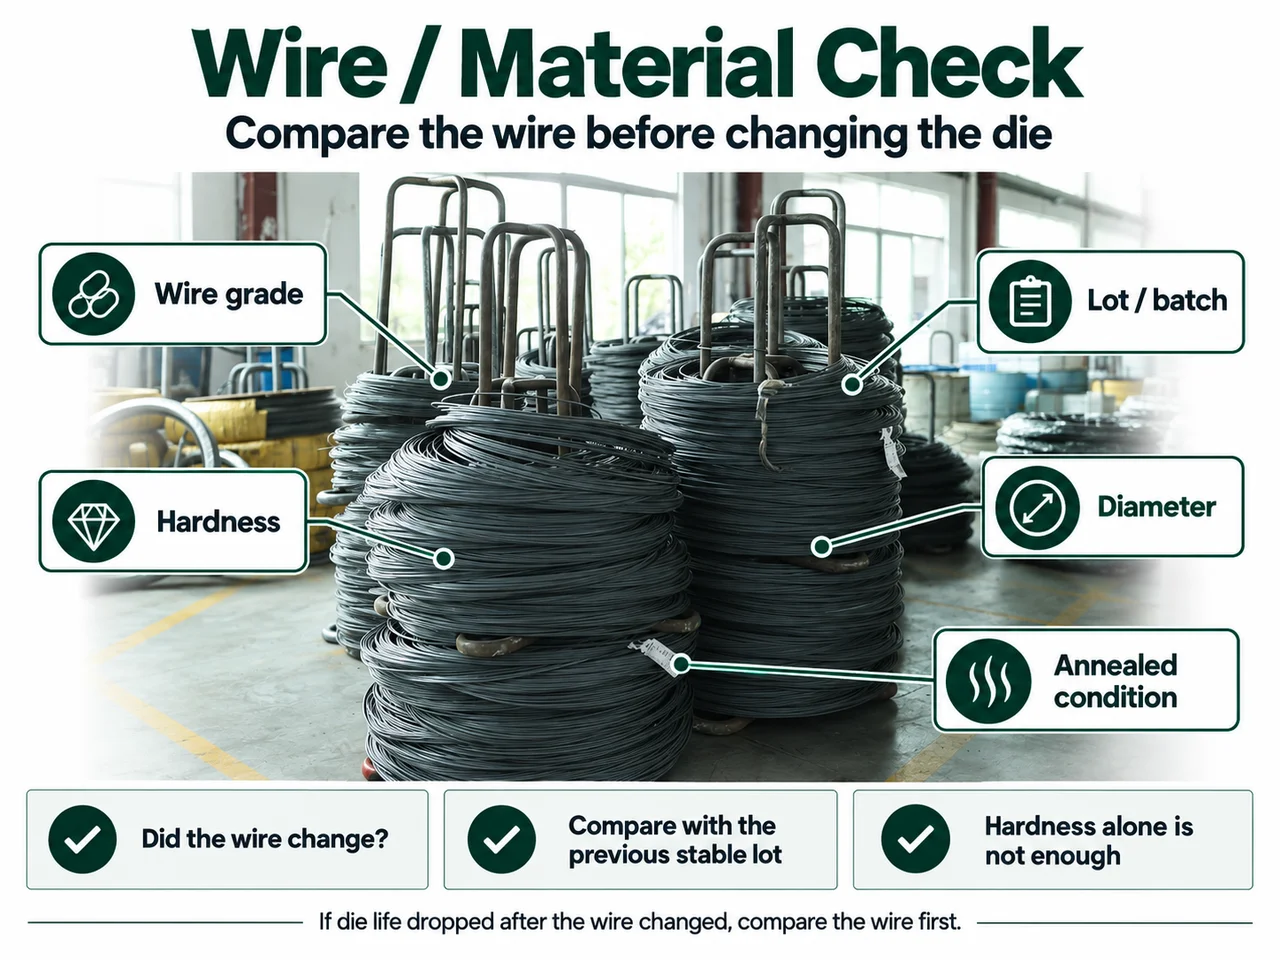
Telin durumundaki değişiklikler şekillendirme direncini değiştirebilir; bu da hem matkap ucu kalitesini hem de kalıbın performansını etkiler.
Önemli değişkenler şunlar olabilir:
- Tel sınıfı
- Tavlama durumu
- Sertlik
- Çekme özellikleri
- Tel çapı
- Küreselleştirme
- Tel partileri arasındaki farklar
Daha sert veya şekillendirilmesi daha zor tel, genellikle şekillendirme sürecindeki yükü artırır. Öte yandan sertlik tek başına her şeyi açıklamaz: tavlama durumu, küreselleştirme, yağlama, makine durumu, hız ve kalıp kurulumu birlikte çalışır. Kabul aralığını sağlayan iki tel partisi bile uç şekillendirmede farklı davranabilir.
Sorulacak yararlı bir soru
Kalıp ömrü tel değiştikten sonra mı düştü?
Kalıbınız daha önce normal çalışıyordu ve sorun şunlardan sonra ortaya çıktıysa:
- Tel tedarikçisinin değişmesi
- Malzeme sınıfının değişmesi
- Yeni bir tel partisine geçilmesi
- Tavlama koşulunun değişmesi
- Şekillendirme davranışı belirgin biçimde farklı tel gelmesi
kalıp malzemesini değiştirmeden önce tel bilgilerini karşılaştırın.
Bu, telin otomatik olarak kusurlu olduğu anlamına gelmez.
Telin, teşhise dâhil edilmesi gereken bir değişken olduğu anlamına gelir.
Tel fabrikalarının gerçekte hangi değerleri bildirdiğini — tavlanmış ve tavlanmamış sertlik, çekme dayanımı, dekarbürizasyon ve küreselleştirme — tel mekanik özellikleri referans tablomuzda görebilirsiniz.
Yalnızca vida ölçüsünü kaydetmeyin
"#10 kendinden delici vida", bir kalıp ömrü sorununu açıklamak için yeterli bilgi değildir.
Mümkün olduğunda malzeme sınıfını, telin durumunu, çapını, parti bilgisini ve mevcut mekanik özellik verilerini de kaydedin.
Bu bilgiler hem vida üreticisinin hem de kalıp tedarikçisinin daha isabetli değerlendirme yapmasına yardımcı olur.
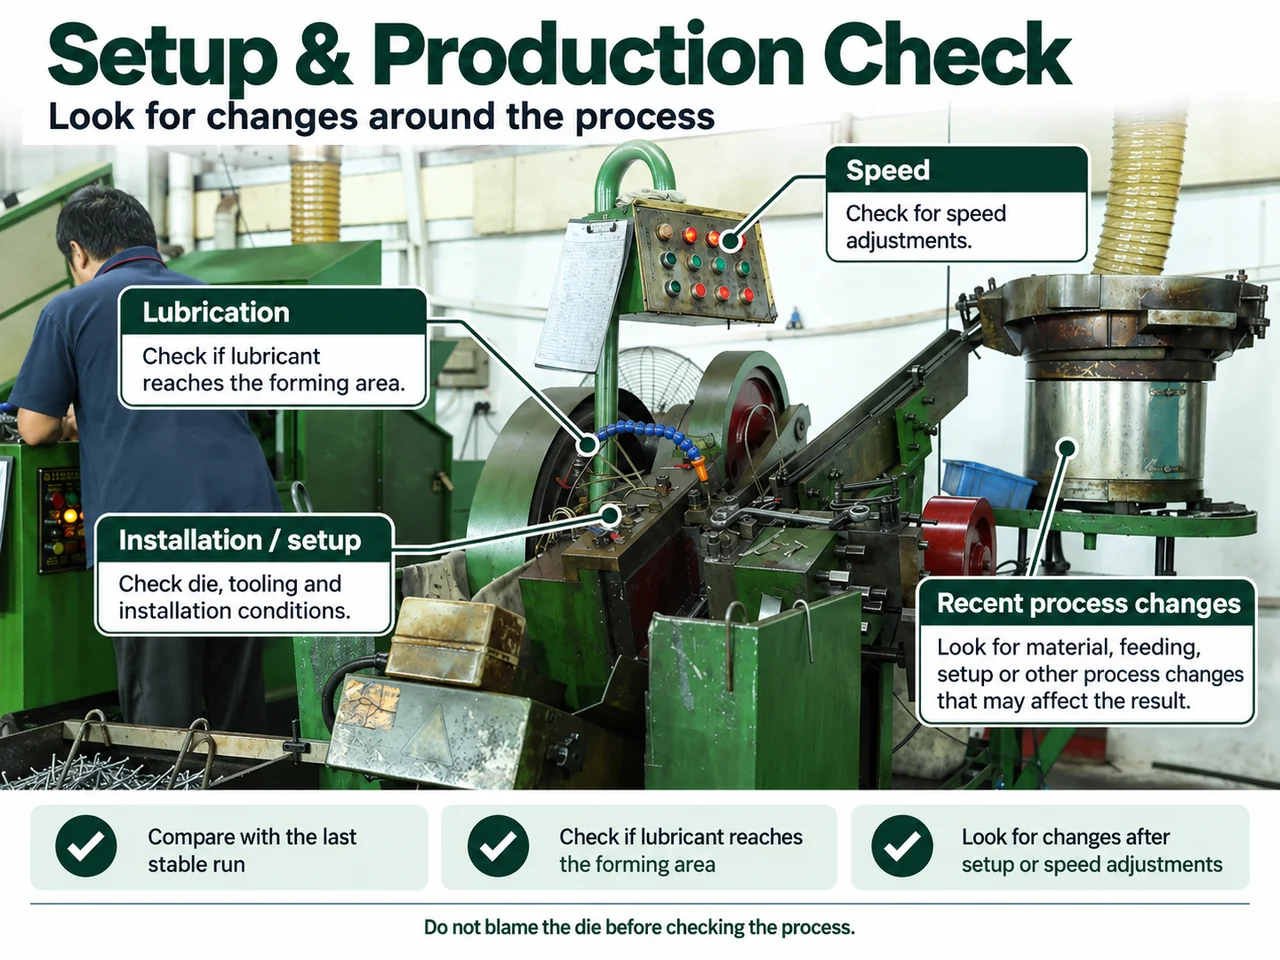
4. Kurulum ve üretim koşullarını kontrol edin
Bazen ne kalıp ne de tel değişmiştir; değişen, hattın çalışma biçimidir.
Kalıbı suçlamadan önce şunu sorun:
Kalıp ömrünün kısaldığı dönemde ne değişti?
Birkaç üretim değişkeni dikkat ister.
Yağlama
Yağlama, şekillendirme sırasında sürtünmeyi ve metal-metal temasını azaltmaya yardımcı olur. Yetersiz veya düzensiz yağlama; sürtünme artışına, yüzey aşınmasına, ısınmaya veya kalıp yüzeyinde malzeme yapışmasına katkıda bulunabilir.
Kontrol edin:
- Yağlayıcı her iki kalıp yarısına düzenli ulaşıyor mu
- Bir meme tıkalı ya da yanlış konumlanmış mı
- Yağlayıcının türü veya durumu değişti mi
- Kalıp yüzeyinde malzeme birikmeye başlamış mı
Makine hızı ve üretim temposu
Daha yüksek üretim hızı; darbeyi, ısı oluşumunu, titreşimi ve yağlama koşullarını değiştirebilir.
Kalıp ömrü hız artırıldıktan sonra değiştiyse, kalıp hakkında sonuca varmadan önce performansı önceki kararlı ayarla karşılaştırın.
Her vida ölçüsü, kalıp malzemesi, makine ve tel durumu için doğru olan tek bir hız ayarı yoktur.
İlk karşılaştırma noktası olarak daha önceki kararlı üretim koşulunuzu kullanın.
Montaj ve kurulum
İyi bir kalıp bile yanlış takılırsa erken hasar görebilir.
Şunları kontrol edin:
- Kalıp yuvasına doğru oturmuş mu
- İki yarı birbiriyle tutarlı biçimde takılmış mı
- Vardiyalar arasında kurulum değişti mi
- Sorun, kalıp değişimi veya makine ayarından hemen sonra mı ortaya çıktı
Yararlı soru yalnızca şu değildir:
"Doğru ayar nedir?"
Şudur:
"Son kararlı üretime göre ne değişti?"
Arıza arama sırasında bu karşılaştırma çoğu zaman daha yararlıdır.
5. Kalıbın kendisinden ne zaman şüphelenmeli?
Her kısa ömür sorunu üretim hattından kaynaklanmaz.
Kanıtlar o yönü gösteriyorsa kalıbın kendisi de incelenmelidir.
Kalıpla ilgili olası etkenler arasında malzeme durumu, sertlik, ölçüler, yüzey kalitesi, iç kusurlar veya imalat hassasiyeti bulunur.
Şu durumlarda kalıbı daha yakından inceleyin:
- Daha önce kararlı olan üretim koşullarında birkaç yeni kalıp çifti aynı anormal hasarı gösteriyorsa
- Kalıp, kararlı olduğu bilinen başka bir kurulumda denendiğinde aynı sorun kalıpla birlikte geliyorsa
- Giriş kontrolünde ölçüsel veya gözle görülür yüzey anormallikleri bulunuyorsa
- Makine, eksenel ayar, tel, yağlama ve kurulum kontrol edildiği hâlde anormal ömür tekrarlanabilir kalıyorsa
Önemli sözcük tekrarlanabilir.
Hasar görmüş tek bir kalıp ipucu verir.
Tekrarlayan bir hasar örüntüsü çok daha güçlü kanıt sunar.
Bu nedenle arıza arama, sorumluluğu hemen kalıp tedarikçisine veya vida üreticisine yüklemek yerine koşulları karşılaştırmalıdır.
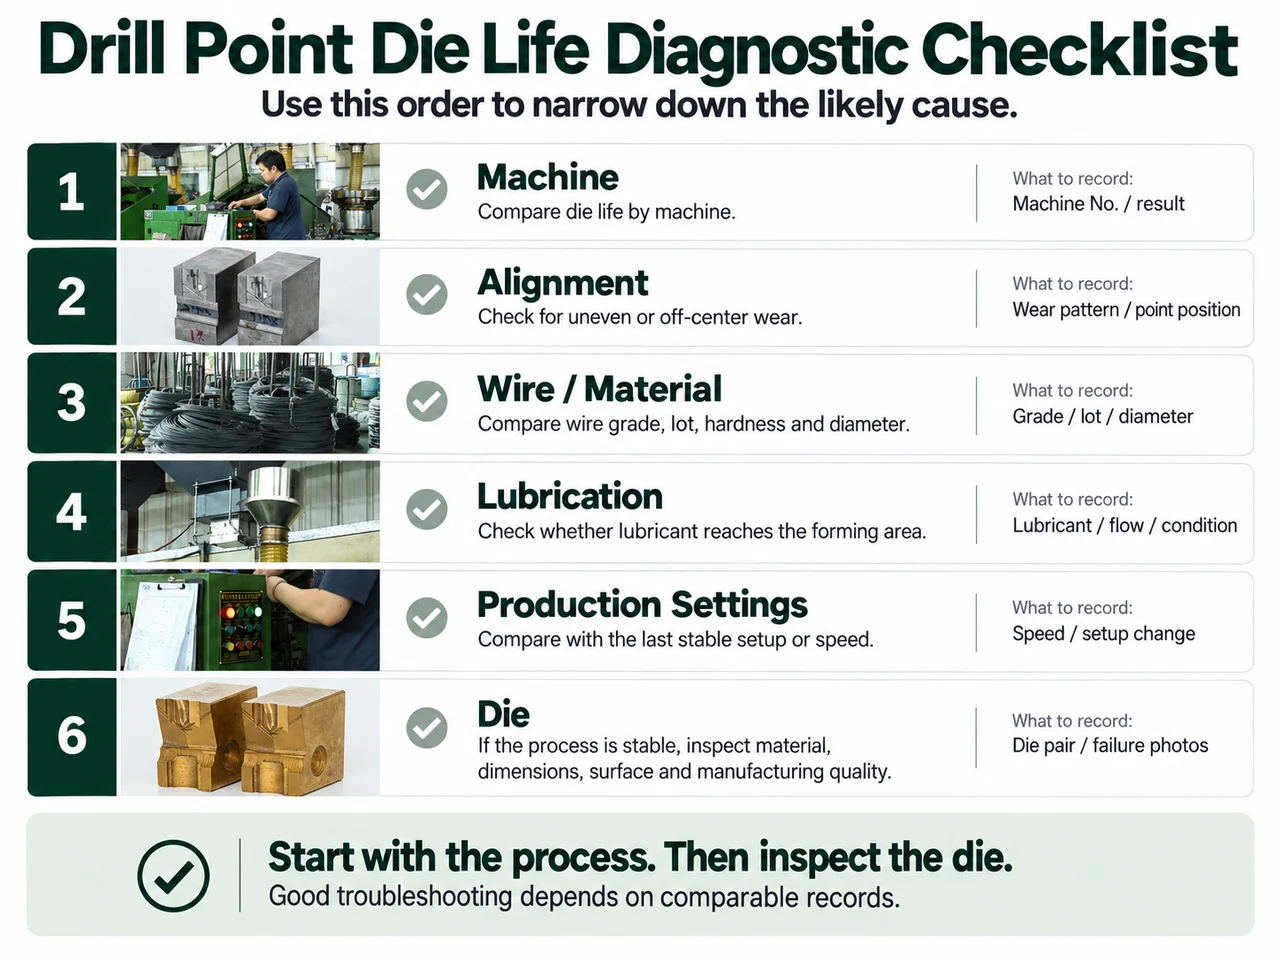
6. Basit bir kalıp ömrü teşhis listesi kullanın
Kalıp ömrü anormalleştiğinde sorunu sırayla ele alın.
| Kontrol | Soru | Sonuç ne anlatabilir |
|---|---|---|
| Makine | Aynı kalıp başka bir makinede farklı mı davranıyor? | Makine durumu etkili olabilir |
| Eksenel ayar | Aşınma bölgesel mi, belirgin biçimde düzensiz mi? | Kalıp oturmasını, yuvaları ve ayarı kontrol edin |
| Tel | Malzeme, tedarikçi veya parti değişti mi? | Tel durumunu ve şekillendirme davranışını karşılaştırın |
| Yağlama | Yağlayıcı şekillendirme bölgesine düzenli ulaşıyor mu? | Sürtünme veya yapışma artıyor olabilir |
| Üretim ayarları | Hız veya kurulum değişti mi? | Önceki kararlı koşulla karşılaştırın |
| Kalıp | Diğer değişkenler kontrol altındayken hasar sürüyor mu? | Malzeme, ölçü ve imalat kalitesini inceleyin |
Bu liste olası her hasar biçimini belirlemeyi amaçlamaz.
Amacı, arıza aramada sık yapılan bir hatayı önlemektir:
Çevresindeki üretim koşulları kontrol edilmeden kalıbı değiştirmek.
7. Kalıp ömrünü günle değil, üretilen adetle takip edin
"Üç gün dayandı" pek yararlı bir kalıp ömrü kaydı değildir.
Bir hatta üç gün, başka bir hatta üç günden çok farklı bir üretim miktarı anlamına gelebilir.
Daha iyi bir kayıt şunları içerir:
| Kaydedilecek veri | Örnek |
|---|---|
| Kalıp çifti / parti | Şirket içi takip numarası |
| Kalıp malzemesi | HSS / tungsten karbür |
| Vida spesifikasyonu | Ölçü + matkap ucu spesifikasyonu |
| Tel malzemesi / partisi | Sınıf + parti bilgisi |
| Makine | Makine numarası |
| Üretim miktarı | Üretilen adet |
| Hasar biçimi | Normal aşınma / talaşlanma / yapışma / diğer |
| Hasar konumu | Düzgün / bölgesel / tek taraflı |
| Son süreç değişikliği | Tel / hız / yağlama / kurulum |
Zamanla bu veriler çok daha iyi soruları yanıtlamaya yardımcı olur:
- Bir makine kalıp ömrünü sürekli kısaltıyor mu?
- Belirli bir tel partisi performansı değiştiriyor mu?
- Aynı hasar konumu birden fazla kalıpta görülüyor mu?
- Kalıp aslında normal mi aşınıyor, sadece üretim hacmi mi arttı?
İyi bir arıza arama, karşılaştırılabilir verilerle başlar.
8. Teşhis için kalıp tedarikçisine ne göndermelisiniz?
Nedeni kendi içinizde belirleyemiyorsanız tek cümle göndermeyin:
"Kalıp ömrünüz çok kısa."
Bu, tedarikçiye çalışacak çok az bilgi bırakır.
Daha yararlı bir ilk teşhis için şunları gönderin:
- Vida spesifikasyonu — ölçü, matkap ucu tipi, teknik resim veya varsa bitmiş vida numunesi.
- Vida / tel malzemesi bilgisi — malzeme sınıfı, tel çapı, sertlik veya mevcut diğer tel verileri.
- Mevcut kalıp ömrü — kalıp çifti başına yaklaşık üretilen vida adedi; yalnızca üretim günü değil.
- Hasar fotoğrafları — her iki kalıp yarısının ve sorun ortaya çıkmadan önce ve sonra üretilen matkap uçlarının net fotoğrafları.
- Üretim bilgisi — makine tipi veya numarası, ilgili kurulum bilgileri ve telde, yağlamada, hızda veya montajda yapılan son değişiklikler.
Bu ayrıntılarla bir kalıp tedarikçisi, sorunun daha çok kalıpla mı, makineyle mi, eksenel ayarla mı, telle mi yoksa üretim kurulumuyla mı ilgili olduğuna dair çok daha yararlı bir ilk değerlendirme yapabilir.
Bu, hemen farklı bir kalıp malzemesi önermekten çok daha faydalıdır.
Sizin hattınız için hangisi?
Vida ölçüsünü, tel malzemesini ve mevcut kalıp ömrünü gönderin — gerçek üretiminize göre bir değerlendirme yapalım.
Mühendislerimize danışınKalıbı değiştirmeden önce örüntüyü bulun
Kısa kalıp ömrü bir teşhis değildir.
Bir belirtidir.
Kök nedene en hızlı yaklaşma yolu, neyin değiştiğini karşılaştırmaktır:
Makine. Eksenel ayar. Tel. Üretim koşulları.
Ardından kalıbın kendisini değerlendirin.
Süreç kararlıysa ve gerçekten takım seçeneklerini karşılaştırıyorsanız, HSS ve tungsten karbür seçim çerçevemize ve karbür sınıfları, kobalt oranı ve kaplamaları ele alan malzeme seçim rehberimize bakın.
Alışılmadık biçimde kısa kalıp ömrü yaşıyorsanız bize vida spesifikasyonunuzu, tel/malzeme bilgisini, mevcut kalıp ömrünü, hasar fotoğraflarını ve üretim koşullarını gönderin. ZLD Precision Mold önce hasar örüntüsünü inceleyip sırada neyin kontrol edilmesi gerektiğini belirlemenize yardımcı olabilir.
Standart numuneler: 3–4 gün Deneme siparişleri: 1 takımdan itibaren
Üretim bilgilerinizi gönderin — veya fotoğraf ve teknik resimleri doğrudan iletmek isterseniz bu sayfadaki WhatsApp düğmesini kullanın.
Sık sorulan sorular
Kısa kalıp ömrü her zaman kalıp kalitesinin kötü olduğu anlamına mı gelir?
Hayır. Kalıp kalitesi nedenlerden biri olabilir; ancak makine durumu, eksenel ayar, telin özellikleri, yağlama, montaj ve üretim ayarları da kalıp ömrünü etkiler. En sağlıklı yaklaşım, sorunun nereden geldiğine karar vermeden önce koşulları ve hasar örüntüsünü karşılaştırmaktır.
Kalıp ömrü kısaldığında HSS'den tungsten karbüre geçmeli miyim?
Otomatik olarak değil. Tungsten karbür, aşınma direnci nedeniyle genellikle istikrarlı ve yüksek hacimli üretimde tercih edilir; HSS ise hâlâ pratik uygulamalara sahiptir. Ancak anormal kalıp ömrünün nedeni hizalama hatası, zor tel koşulları, yetersiz yağlama veya kararsız bir makine kurulumuysa, yalnızca malzemeyi değiştirmek asıl sorunu çözmeyebilir. Önce üretim koşullarını kontrol edin.
Tel sertliği matkap ucu kalıp ömrünü etkiler mi?
Evet, telin durumu şekillendirme direncini ve kalıp üzerindeki yükü etkileyebilir. Ancak sertlik tek başına değerlendirilmemelidir. Malzeme sınıfı, tavlama durumu, küreselleştirme, çap, yağlama, makine durumu ve kurulum, telin şekillendirme sırasındaki davranışını birlikte belirler.
Kısa kalıp ömrünü teşhis ederken en yararlı bilgiler hangileridir?
Vida spesifikasyonu, tel bilgisi, kalıp çifti başına üretilen adet, hasarlı kalıbın ve üretilen matkap ucunun fotoğrafları, makine bilgisi ve üretim koşullarındaki son değişikliklerle başlayın. Koşullar ne kadar doğru karşılaştırılırsa olası nedeni daraltmak o kadar kolaylaşır.