鑽尾模具壽命短?換材料之前先查這四個方面
模具壽命突然變短,先別急著換材料、換供應商。先比機台狀態、模具對心、線材和生產設定,把原因找出來再決定要不要換。
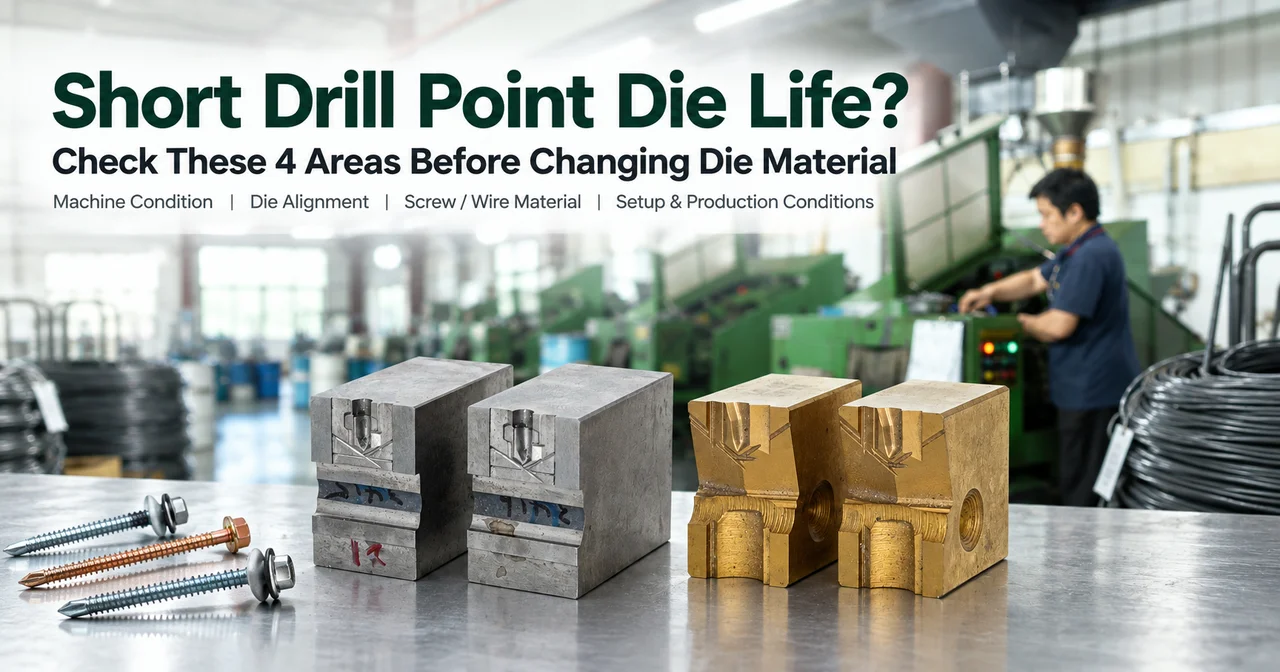
鑽尾模具比預期早很多就磨損報廢時,第一反應往往是:
「是不是該換模具材料了?」
或者:
「這是不是模具品質問題?」
有時候答案確實是。但並不總是。
鑽尾模具壽命變短,也可能和機台狀態、模具對心、螺絲線材、潤滑、裝模方式或其他生產條件有關。其中任何一個變數變了,一副好模具也可能表現得很不一樣。
在把 HSS 換成鎢鋼、或者換掉模具供應商之前,先查這四個方面。
快速判斷
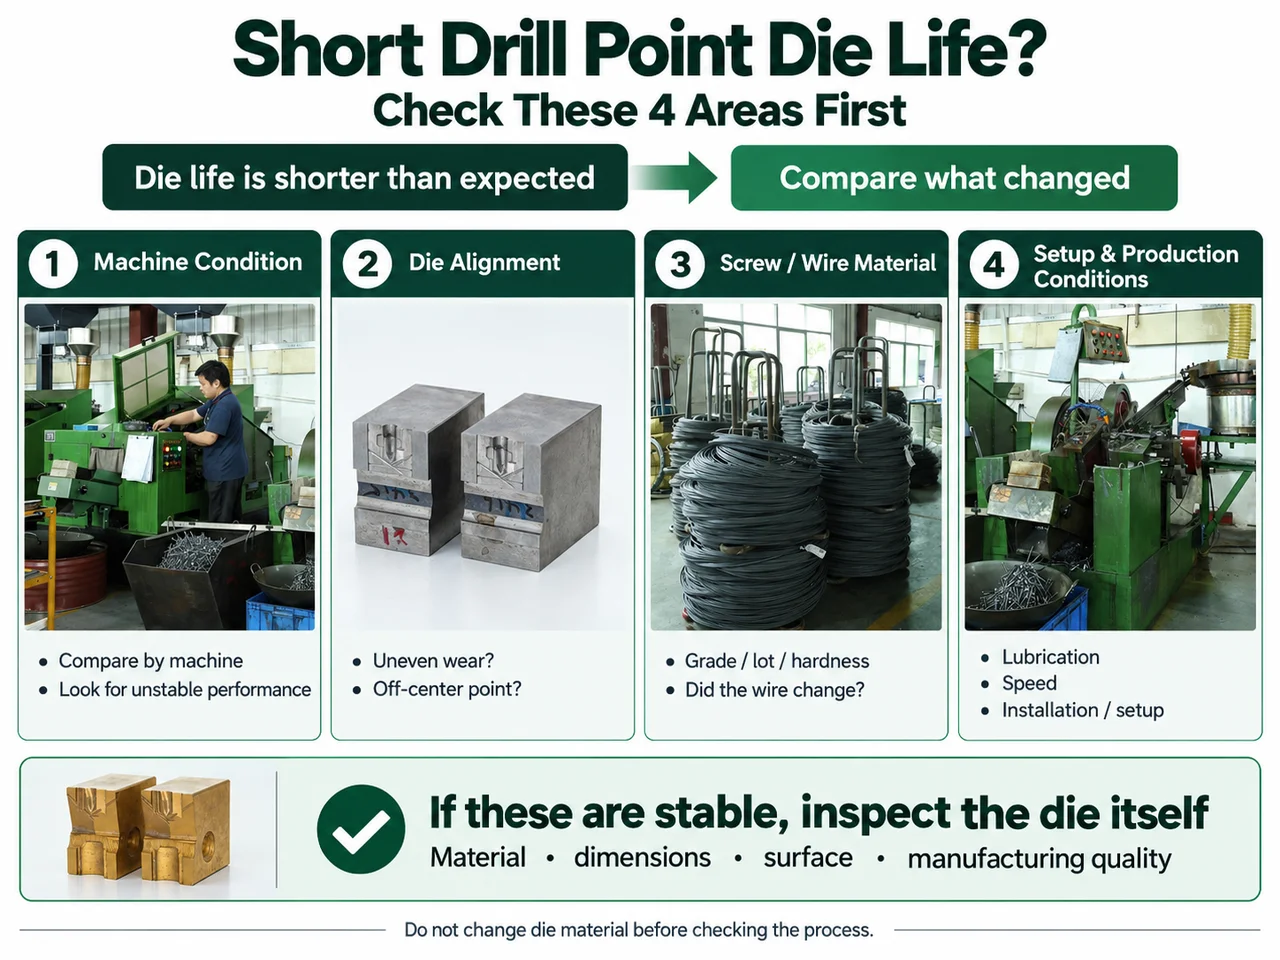
如果鑽尾模具壽命突然變短,先查:
| 方面 | 先比什麼 |
|---|---|
| 1. 機台狀態 | 同一款模具在不同機台上,表現是不是不一樣? |
| 2. 模具對心 | 磨損是不是不均勻?鑽尾是不是偏心? |
| 3. 線材 / 螺絲胚料 | 問題是不是從換線材牌號、換供應商或換批次之後開始的? |
| 4. 生產設定與條件 | 潤滑、速度、裝模方式或其他設定是不是變過? |
如果這四個方面都沒有變動,而好幾副新模具仍然出現異常或持續偏短的壽命,那就該進一步查模具本身了——材質、尺寸、表面狀態和製造品質。
目標很簡單:
在搞清楚是什麼在消耗模具壽命之前,別急著換模具。
1. 先查機台狀態
要縮小模具壽命問題的範圍,最快的辦法之一是橫向比較不同機台的表現。
問自己一句:
同一型號的模具,是不是在某台機上一直比另一台耐用?
如果同一批模具在 A 機台正常,在 B 機台卻反覆提前磨損或失效,那機台本身就是診斷中很重要的一環。
機台方面的因素可能包括導正件磨損、模座狀況、振動、動作不穩定,以及其他影響模具與螺絲胚料接觸方式的機械狀態。
要看什麼
比對:
- 不同機台上的模具壽命
- 不同模具對的失效位置
- 近期的機台保養或零件更換記錄
- 換到另一台機生產後,螺絲品質有沒有變化
不要只憑一副失效的模具下判斷。
要找的是規律。
如果某一台機反覆出現更短的模具壽命,先查這台機,而不是直接認定每一副模具都有問題。按機台記錄模具表現,本身就是區分模具問題和生產問題最有效的方法之一。
2. 再查模具對心
對心問題通常會留下看得見的痕跡。
當兩片模具沒有均勻地作用在螺絲胚料上時,受力就可能分佈不均。這可能造成局部磨損、崩裂、鑽尾偏心或溝槽形狀不一致。
警示訊號
出現下面這些情況,就要重點查對心:
- 一片模具比另一片磨得快
- 崩裂反覆出現在同一個位置
- 鑽尾的一側和另一側看起來不一樣
- 成品鑽尾偏離螺絲中心線
長時間生產後的均勻磨損,和明顯集中在某處的局部磨損,是兩種不同的失效形態。
局部磨損值得進一步追查。
要檢查什麼
確認:
- 兩片模具是否都裝到位
- 模座狀況是否穩定
- 導正件有沒有可見磨損
- 螺絲胚料進入成型位置是否穩定
- 同樣的異常磨損形態,是否在好幾副替換模具上重複出現
如果新模具反覆在大致相同的位置出現損傷,那麼只是再換一副模具,可能只是把同樣的失效再重演一遍。
崩裂、偏心、黏模這些失效形態,我們在5 個常見鑽尾模具問題及解決方法裡按類型逐一講過。
3. 查螺絲 / 線材
模具不是脫離材料單獨工作的。
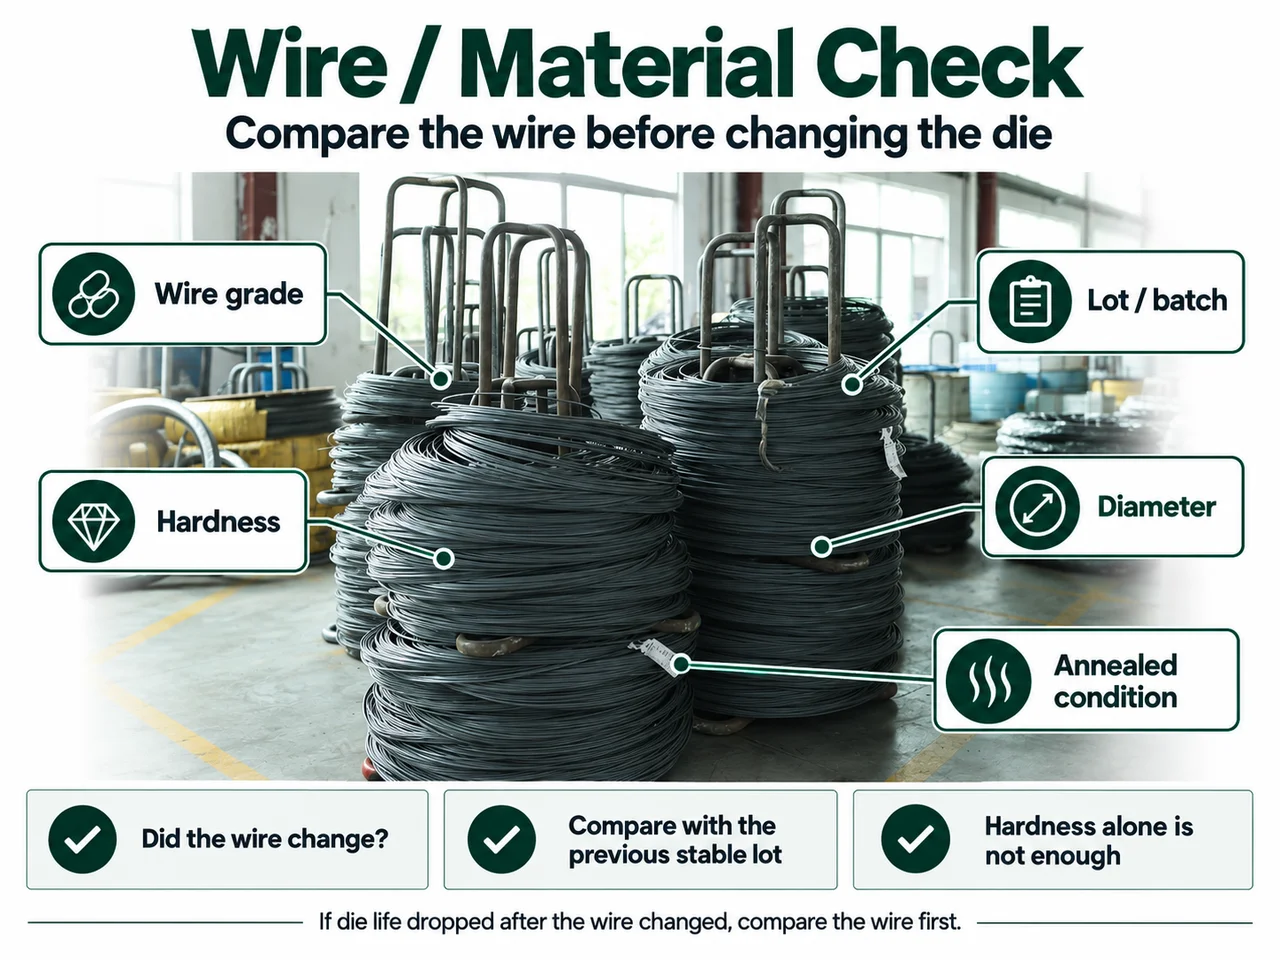
線材狀態變化可能改變成型阻力,進而影響鑽尾成型品質和模具表現。
需要關注的變數包括:
- 線材牌號
- 退火狀態
- 硬度
- 抗拉性能
- 線徑
- 球化程度
- 批次之間的差異
線材更硬、更難成型,一般會加大成型過程中的負荷。但反過來,光看硬度也解釋不了全部:退火狀態、球化程度、潤滑、機台狀態、速度和裝模條件是一起起作用的。兩個批次的線材即使都在允收範圍內,打鑽尾時的表現也可能不一樣。
一個值得問的問題
模具壽命是不是在換線材之後才掉下來的?
如果模具原本跑得好好的,問題出現在這些變動之後:
- 換線材供應商
- 換材質牌號
- 開始用新批次
- 調整退火條件
- 收到成型表現明顯不同的線材
那就先比對線材資訊,再考慮換模具材料。
這並不自動說明線材有問題。
只是說明,線材是診斷時必須一起看的變數。
想知道線材廠實際會給哪些數據——退火與未退火硬度、抗拉強度、脫碳、球化——可以看我們整理的緊固件線材機械性能參考表。
別只記螺絲規格
只寫「#10 自攻螺絲」,不足以說明一個模具壽命問題。
條件允許的話,把材質牌號、線材狀態、線徑、批次資訊,以及能拿到的機械性能數據一起記下來。
這些資訊能讓螺絲廠和模具供應商都做出更可靠的判斷。
4. 查生產設定與現場條件
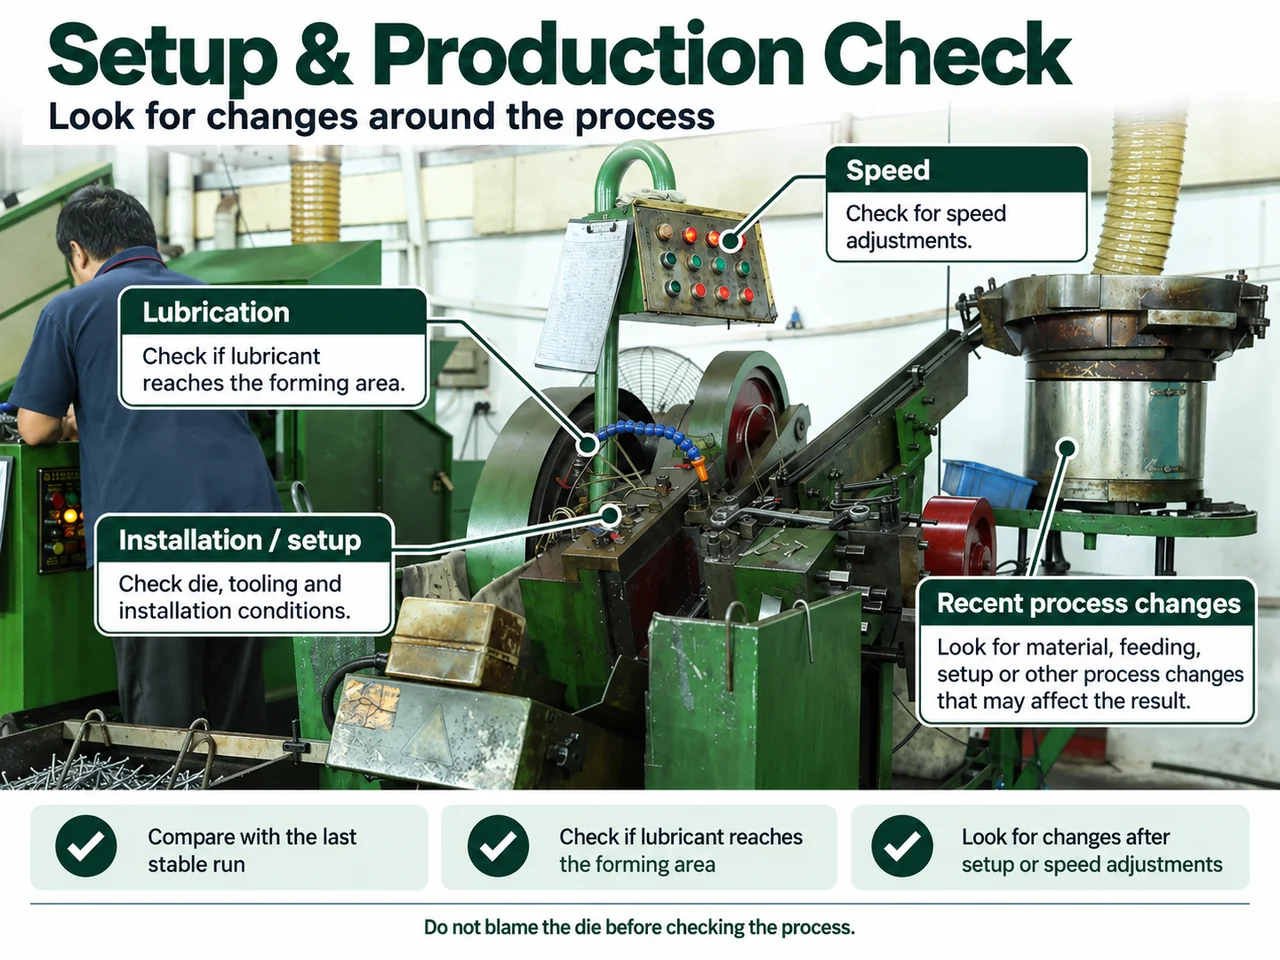
有時候模具沒變,線材也沒變,變的是產線的跑法。
在怪模具之前,先問:
模具壽命變短的那段時間,現場有什麼變動?
有幾個生產變數值得留意。
潤滑
潤滑有助於減少成型過程中的摩擦和金屬之間的直接接觸。潤滑不足或不穩定,可能帶來摩擦增大、表面磨損、發熱,或材料黏附在模具表面。
檢查:
- 潤滑油是否穩定地噴到兩片模具
- 噴嘴是否堵塞或位置偏了
- 潤滑油種類或狀態是否變過
- 模具表面是否開始有材料堆積
機台速度與產能
速度提高,可能改變衝擊、發熱、振動和潤滑條件。
如果模具壽命是在提速之後變化的,先回到之前穩定的設定比對一下,再對模具下結論。
沒有一個速度設定能適配所有螺絲規格、模具材質、機台和線材條件。
把你之前穩定的生產條件,當成第一個比對基準。
裝模與調機
模具本身沒問題,裝得不對照樣會提前失效。
確認:
- 模具是否正確坐入模座
- 兩片模具的安裝是否一致
- 交接班之間設定有沒有變
- 問題是不是在換模或調機之後立刻出現的
真正有用的問題不是:
「正確設定應該是多少?」
而是:
「和上一次穩定生產相比,有什麼變了?」
排查時,這種比對往往更有用。
5. 什麼時候該懷疑模具本身?
不是所有壽命問題都出在產線上。
當證據指向模具時,模具本身也應該查。
模具方面的可能因素包括材質狀態、硬度、尺寸、表面處理、內部缺陷或製造精度。
出現下面這些情況時,就該重點查模具:
- 在之前穩定的生產條件下,好幾副新模具出現同樣的異常失效
- 把這副模具拿到另一台已知穩定的機台上試,問題跟著模具走
- 來料檢驗發現尺寸或表面異常
- 機台、對心、線材、潤滑、生產設定都查過了,異常壽命仍然可以重複出現
關鍵詞是可重複。
一副失效的模具,只能提供線索。
反覆出現的失效規律,才是更有力的證據。
所以排查應該從比對條件入手,而不是一上來就在模具供應商和螺絲廠之間分責任。
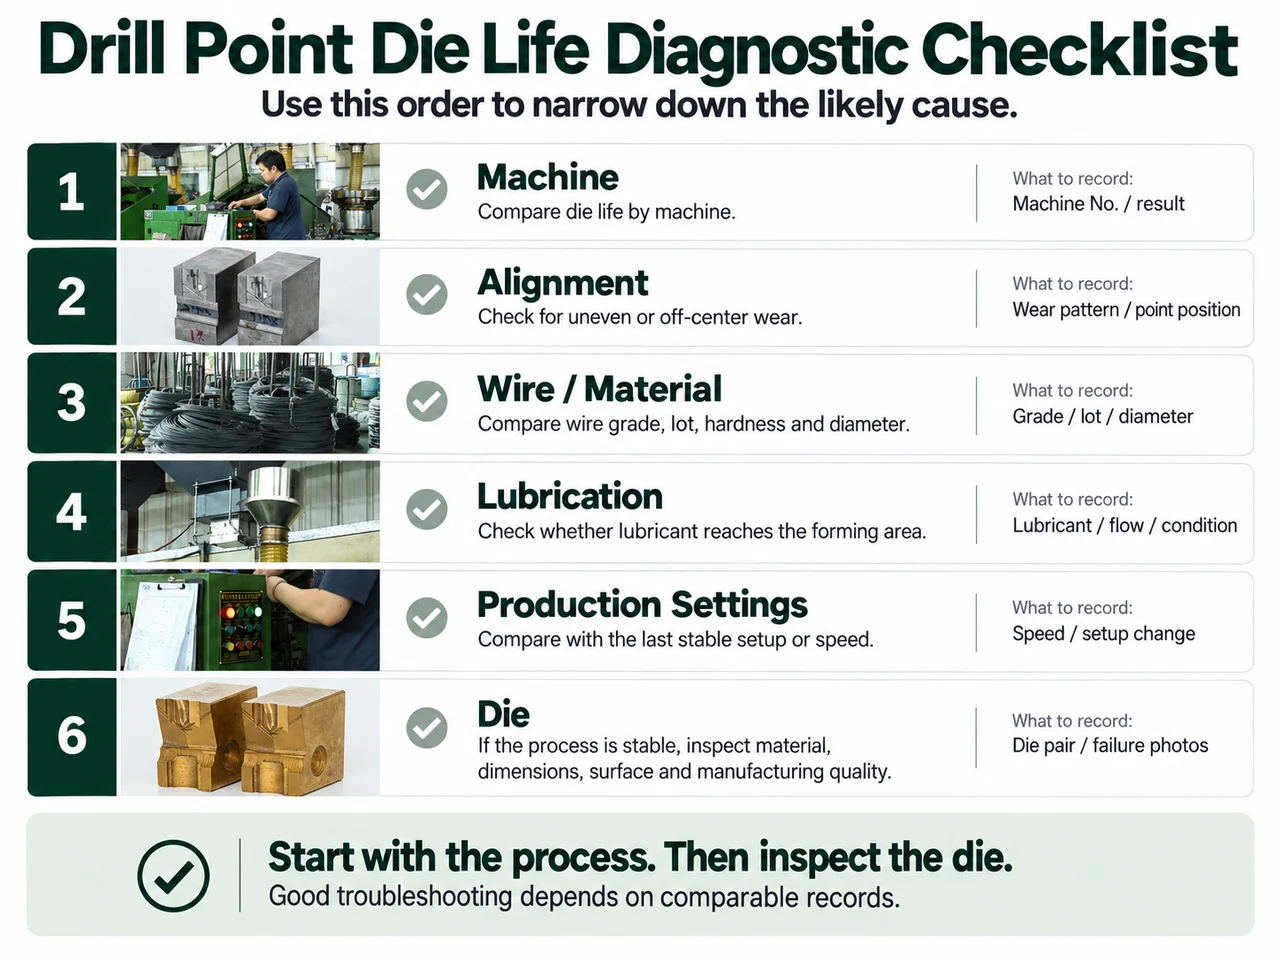
6. 用一張簡單的鑽尾模具壽命排查表
模具壽命出現異常時,按順序一項一項過。
| 檢查項 | 要問的問題 | 結果可能說明什麼 |
|---|---|---|
| 機台 | 同一副模具換台機,表現是否不同? | 機台狀態可能是原因之一 |
| 對心 | 磨損是局部的還是明顯不均? | 檢查模具就位、模座和對心 |
| 線材 | 材質、供應商或批次是否變過? | 比對線材狀態與成型表現 |
| 潤滑 | 潤滑是否穩定到達成型區? | 摩擦或黏模可能在加劇 |
| 生產設定 | 速度或調機是否變過? | 和之前穩定的條件做比對 |
| 模具 | 其他變數都控制住後,失效是否依舊? | 查模具材質、尺寸和製造品質 |
這張表不可能涵蓋所有失效模式。
它的作用是避免排查時最常見的一個動作:
在還沒檢查周邊生產條件之前,就先把模具換掉。
7. 模具壽命按支數記,別只按天數記
「用了三天」不是一個有用的壽命記錄。
同樣是三天,不同產線的產量可能差很多。
更好的記錄包含:
| 要記錄的資料 | 舉例 |
|---|---|
| 模具編號 / 批次 | 內部追溯號 |
| 模具材質 | HSS / 鎢鋼 |
| 螺絲規格 | 尺寸 + 鑽尾規格 |
| 線材材質 / 批次 | 牌號 + 批次資訊 |
| 機台 | 機台號 |
| 生產數量 | 生產支數 |
| 失效形態 | 正常磨損 / 崩裂 / 黏模 / 其他 |
| 失效位置 | 均勻 / 局部 / 單側 |
| 近期製程變動 | 線材 / 速度 / 潤滑 / 調機 |
時間一長,這些資料能回答更有價值的問題:
- 是不是某一台機一直在縮短模具壽命?
- 是不是某個線材批次會改變表現?
- 同樣的失效位置,是不是在多副模具上反覆出現?
- 模具其實是正常磨損,只是產量上去了?
排查的前提,是有可以互相比較的資料。
8. 要讓供應商幫忙判斷,該發什麼給他?
如果內部找不出原因,別只發一句話:
「你們的模具壽命太短了。」
這樣供應商幾乎沒有可用的資訊。
想拿到有價值的初步判斷,請發:
- 螺絲規格 —— 尺寸、鑽尾型式、圖紙,有成品螺絲樣品更好。
- 螺絲 / 線材資訊 —— 材質牌號、線徑、硬度或其他可提供的線材數據。
- 目前的模具壽命 —— 每副模具大約生產多少支螺絲,而不只是用了幾天。
- 失效照片 —— 兩片模具的清晰照片,以及問題出現前後所生產鑽尾的照片。
- 生產資訊 —— 機台型號或機台號、相關調機資訊,以及近期在線材、潤滑、速度或裝模上的變動。
有了這些資訊,模具供應商才能更有把握地做出第一步判斷:問題更可能出在模具、機台、對心、線材,還是生產設定。
這比直接建議你換一種模具材料,有用得多。
你的產線該選哪個?
把螺絲尺寸、線材和現在的模具壽命傳過來,我們按你的實際情況給判斷。
向我們的工程師諮詢換模具之前,先找出規律
模具壽命短,不是診斷結論。
它只是一個症狀。
最快接近根本原因的方式,是比對到底什麼變了:
機台。對心。線材。生產條件。
然後再來評估模具本身。
如果製程本身穩定,你確實是在認真比較模具方案,可以看我們的 HSS 與鎢鋼選型框架,以及講鎢鋼等級、鈷含量和鍍層的鑽尾模具材料選擇指南。
如果你現在就遇到模具壽命異常偏短的情況,把螺絲規格、線材資訊、目前的模具壽命、失效照片和生產條件發給我們。眾聯達可以先幫你看失效規律,判斷下一步該查什麼。
標準件打樣:3–4 天 試單:1 套起
傳送你的生產資訊,或者直接用頁面上的 WhatsApp 按鈕傳照片和圖紙。
常見問題
模具壽命短,是不是就代表模具品質不好?
不一定。模具品質可能是原因之一,但機台狀態、對心、線材特性、潤滑、裝模方式和生產設定,同樣會影響模具壽命。比較穩妥的做法是先比對生產條件和失效形態,再判斷問題出在哪一端。
模具壽命短,是不是該把 HSS 換成鎢鋼?
不一定。鎢鋼耐磨,通常更適合規格穩定、產量較大的生產;HSS 在不少場合仍然實用。但如果異常壽命是對心不良、線材難成型、潤滑不到位或機台不穩造成的,單純換材料未必能解決根本問題。建議先查生產條件。
線材硬度會影響鑽尾模具壽命嗎?
會。線材狀態會影響成型阻力和模具受力。但不能只看硬度,材質牌號、退火狀態、球化程度、線徑、潤滑、機台狀態和生產設定,都會影響線材在成型時的表現。
判斷模具壽命異常,最需要準備哪些資訊?
先準備螺絲規格、線材資訊、每副模具的生產支數、失效模具和成品鑽尾的照片、機台資訊,以及近期生產條件的變動。生產條件比對得越準確,越容易縮小可能的原因範圍。