DIN 7504 与 ISO 15480–15483:自攻螺丝厂到底要改什么?
DIN 7504 已被废止,由 ISO 10666 与 ISO 15480–15483 取代——这是标准体系的重组,不是简单改名。自攻螺丝厂在改螺丝、改图纸或换钻尾模具之前,应先复核哪些内容。
快速回答
DIN 7504 与 ISO 15480–15483 关系密切,但这次变化不应被理解为同一个标准的简单改名。
DIN 7504:1995 规定了带自攻螺纹的自钻螺丝的尺寸、要求和试验。它后来被废止,由多项标准取代,其中包括规定机械与功能性能的 ISO 10666,以及按不同头型划分的 ISO 15480–15483。
对自攻螺丝厂而言,这意味着:图纸上的标准引用从 DIN 7504 改成 ISO 编号,并不自动意味着螺丝、钻尾或生产模具必须改变。
但这也不意味着可以默认一切都保持不变。
在调整生产之前,应确认实际的:
- 螺丝类型与头型;
- 螺纹规格与产品尺寸;
- 已批准的图纸与公差;
- 机械性能与钻削要求;
- 钻尾几何形状;
- 应用工况;
- 现有模具及其做出的成品螺丝。
实用的原则很简单:
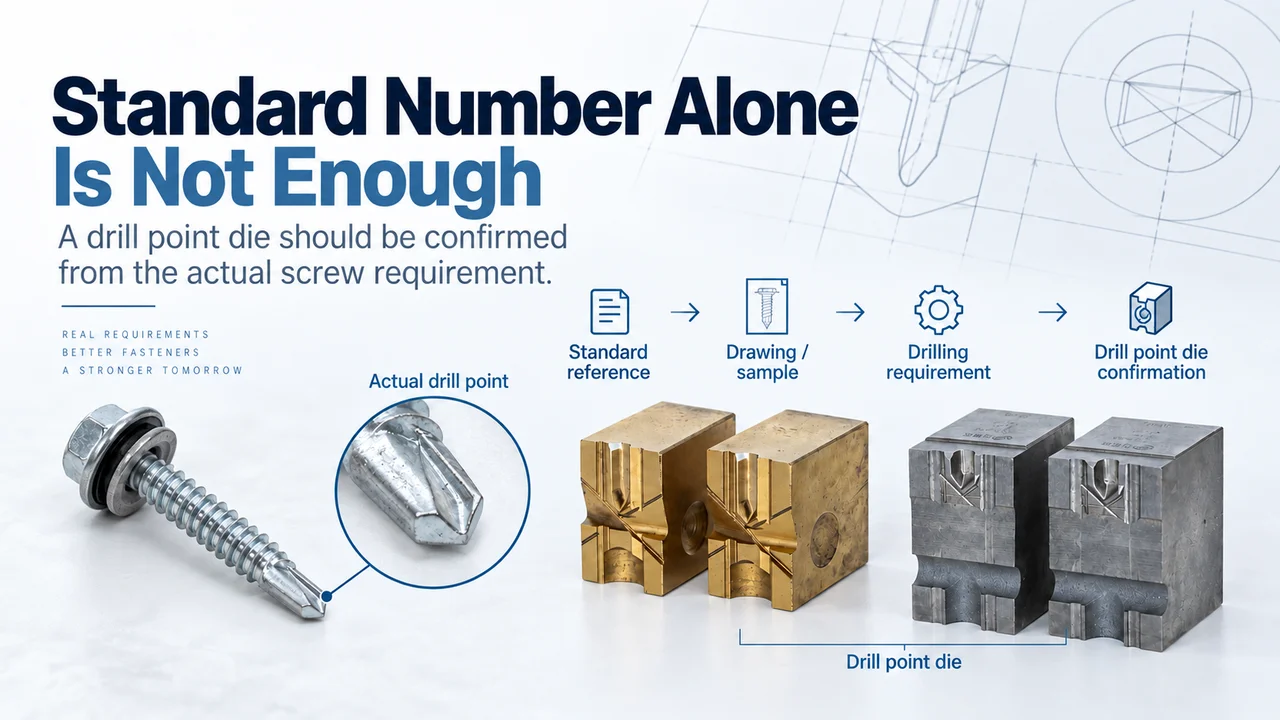
只看标准编号是不够的。
标准引用只是确认成品螺丝及其匹配钻尾模具所需信息中的一部分。
1. DIN 7504 到底发生了什么?
DIN 7504:1995 覆盖带自攻螺纹的自钻螺丝,包括尺寸、要求和试验。
该标准后来被废止。
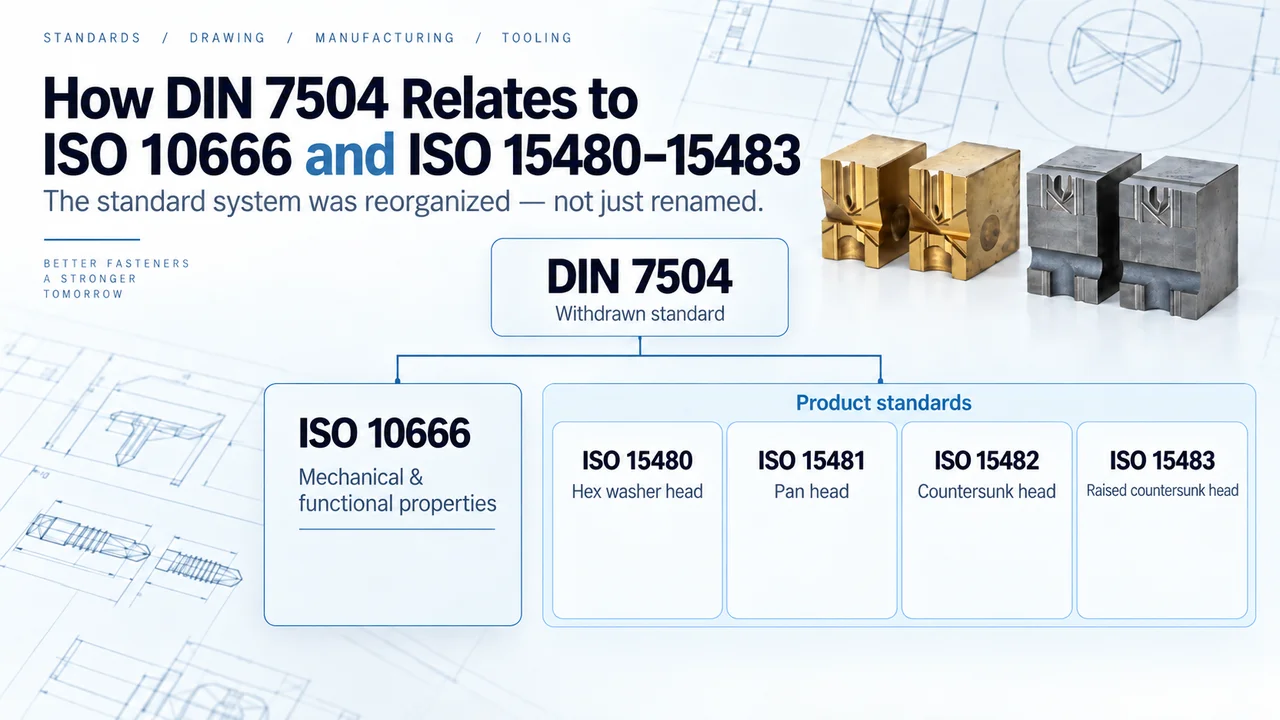
根据 DIN Media 的信息,DIN 7504:1995 被以下标准取代:
| 标准 | 主要范围 |
|---|---|
| ISO 10666 | 自钻螺丝的机械与功能性能 |
| ISO 15480 | 六角法兰头自钻螺丝 |
| ISO 15481 | 十字槽盘头自钻螺丝 |
| ISO 15482 | 十字槽沉头自钻螺丝 |
| ISO 15483 | 十字槽半沉头自钻螺丝 |
因此,这次变化更适合理解为标准体系的重组,而不是 DIN 7504 单纯换了一个 ISO 编号。
不同的产品型式由不同的 ISO 产品标准覆盖,而机械与功能性能则另由 ISO 10666 规定。
这个区别在生产中很重要。
当螺丝厂收到一张只标注「DIN 7504」的旧图纸时,第一步应该是确认实际的螺丝型式和图纸要求——而不是简单地把 DIN 编号换成某一个 ISO 编号。
2. DIN 7504 与 ISO 标准是一回事吗?
不完全是。
但这并不意味着每一个现有的 DIN 7504 产品都必须重新设计。
对螺丝厂来说,关键是避免两种相反的假设。
假设一:「标准编号变了,所以模具全部要换。」
不一定。
假设二:「DIN 和 ISO 基本一样,所以什么都不用核对。」
同样不一定。
正确的做法是对照实际的生产要求。
在决定生产上是否需要调整之前,应核对客户已批准的图纸、现行尺寸、公差和性能要求。
对于已经生产并被认可多年的老产品,这一点尤其重要。
3. 螺丝适用哪一个 ISO 标准?
第一步是确认螺丝的头型。
| 螺丝类型 | 对应 ISO 标准 |
|---|---|
| 六角法兰头自钻螺丝 | ISO 15480 |
| 十字槽盘头自钻螺丝 | ISO 15481 |
| 十字槽沉头自钻螺丝 | ISO 15482 |
| 十字槽半沉头自钻螺丝 | ISO 15483 |
这一点很重要,因为不应把 DIN 7504 当作简单地变成了 ISO 15480。
不同的螺丝型式,现在归属于不同的 ISO 产品标准。
在核对现行规格时,还有一个细节值得注意。
ISO 15480 目前的版本是 ISO 15480:2019,而 ISO 15481、ISO 15482 和 ISO 15483 仍是 1999 年版,并在 2024 年复审中被确认继续有效。
对螺丝厂来说,这也是应核对确切标准版本和客户图纸、而不只依赖熟悉的标准编号的又一个原因。
4. 螺丝厂应复核哪些内容?
从 DIN 改为 ISO,应触发的是一次规格复核——而不是自动更换模具。
螺丝类型
确认实际头型及适用的产品标准。
螺纹规格
核对当前图纸要求的确切螺纹标记。
不要默认旧的 DIN 标记总能不经核实就直接套用到现行 ISO 规格上。
产品尺寸
将相关螺丝尺寸和公差与客户已批准的图纸进行对照。
标准引用不能替代图纸。
图纸版本
当客户多年来一直使用同一个产品时,这一点尤其重要。
最新的 ISO 引用可能与此前已批准图纸上的引用不同。
在调整生产之前,先确认客户实际批准的是哪一项要求。
机械与功能要求
产品标准只是要求的一部分。
ISO 10666 规定了带自攻螺纹的自钻螺丝的机械与功能性能。
其主要要求涉及表面硬度、芯部硬度、钻出所需底孔并形成配合螺纹的能力,以及扭转强度等方面。
一颗螺丝可能尺寸看起来完全合格,却仍达不到所要求的钻削性能或机械性能。
5. 标准编号变了,哪些东西不会自动跟着变?
标准编号的更新,并不会自动改变客户的实际应用。
例如:
| 项目 | 仍需确认的内容 |
|---|---|
| 被钻材料 | 实际应用 |
| 材料厚度 | 所需钻削范围 |
| 所需钻削能力 | 客户要求 |
| 客户专用钻尾几何 | 图纸或已批准样品 |
| 螺丝 / 线材材料 | 生产规格 |
| 热处理 | 适用的产品要求 |
| 表面处理 | 客户规格 |
| 生产设备 | 实际生产配置 |
| 钻尾模具材料 | 产量、螺丝材料与模具策略 |
| 现有钻尾模具 | 成品螺丝几何与测试结果 |
这就是为什么标准编号绝不应成为模具决策的唯一依据。
真正要问的是:
现有的生产配置,是否仍能做出当前图纸和应用所要求的螺丝?
6. DIN 改 ISO 对钻尾模具意味着什么?
从模具的角度看,这是最重要的部分。
钻尾模具用来成形螺丝的钻尾几何。
而 ISO 15480–15483 是针对成品螺丝的标准。
它们不是钻尾模具的规格。
因此:
知道一颗螺丝是「ISO 15480」,并不能完整定义钻尾模具。
标准引用有助于确认螺丝的大类和产品型式。
但钻尾模具厂仍需要了解实际要做出来的钻尾是什么样子。
这通常还需要以下补充信息:
- 螺丝直径
- 钻尾几何
- 所需钻削性能
- 图纸
- 已批准的样品
- 生产要求
关键区别在于:
- 标准引用 = 有用的信息
- 标准引用 ≠ 完整的钻尾模具规格
两个客户可能用同一个标准引用来描述螺丝,但各自已批准的图纸、钻削应用或钻尾要求仍可能不同——这和同样 5.5 mm 直径的螺丝可能需要不同钻尾是同一个道理。
所以,模具应当根据真实的产品要求来确认——而不是只凭标准编号来选型。
7. 确认钻尾模具之前,应提供哪些信息?
如果螺丝厂只是问:
「我需要一套 ISO 15480 的钻尾模具。」
这是一个有用的起点,但通常不足以最终确认模具。
更好的询价应包含以下信息。
7.1 螺丝规格
提供螺丝公称直径、长度、螺纹规格和头型。
7.2 标准引用
例如:DIN 7504、ISO 15480、ISO 15481、ISO 15482 或 ISO 15483。
7.3 图纸
当产品属于以下情况时,图纸尤其有用:
- 基于旧的 DIN 规格;
- 客户专用设计;
- 尺寸或公差有过修改;
- 已被批准的产品。
7.4 螺丝样品
如果目标是复制现有的钻尾,已批准的实物样品或清晰的样品照片有助于确认几何形状。
7.5 钻削要求
应用同样重要。例如:
- 螺丝要钻什么材料?
- 材料有多厚?
- 需要怎样的钻削性能?
7.6 生产信息
相关的生产信息,包括螺丝材料和成形条件,有助于判断所选的模具规格和模具材料是否适合稳定生产。
原则很直接:
输入的信息越完整,模具选型就越少依赖假设。
如果你的产品正从 DIN 7504 转向 ISO 15480–15483,不要只凭标准编号决定是否换模具。把图纸、样品和螺丝规格发给我们——我们可以先复核实际的钻尾要求,再确认钻尾模具。
在按这些规格选型吗?
把螺丝尺寸、图纸或钻削要求发过来,我们的工程师可以帮你核对对应的钻尾模具。
8. 螺丝厂可用的核对流程
一套实用的复核可以按以下顺序进行:
- 收到客户规格
- 引用的是 DIN 7504 还是 ISO?
- 确认实际的螺丝头型
- 确认对应 ISO 15480 / 15481 / 15482 / 15483
- 核对螺纹规格、尺寸和图纸版本
- 确认机械与钻削要求
- 确认实际的钻尾几何和应用
- 检查现有钻尾模具是否仍然适用
- 打样
- 尺寸检验 + 钻削测试
- 批准量产
这个顺序把文件层面的变化和产品层面的真实变化区分开来。
这样既能避免不必要的模具更换,也能降低在实际螺丝要求已经变化时仍沿用旧模具的风险。
9. 一个简单的例子
假设螺丝厂收到一张客户的旧图纸,上面标注:
DIN 7504 — ST5.5
第一个问题不应该是:
「DIN 7504 应该换成哪个 ISO 编号?」
而应该核对:
- 实际的头型是什么?
- 目前批准的是哪一版图纸?
- 客户要求的是现行 ISO 尺寸,还是此前已批准的产品几何?
- 钻尾几何有没有变化?
- 需要怎样的钻削性能?
- 现有钻尾模具还能做出所要求的螺丝吗?
只有在这些问题都有了答案之后,螺丝厂才应决定现有模具能否继续使用,还是需要另一套钻尾模具。
标准更新不应自动带来不必要的模具更换。
同样,如果实际产品要求已经改变,旧模具也不应自动留在产线上。
结论
从 DIN 7504 过渡到 ISO 10666 与 ISO 15480–15483,更适合理解为标准体系的重组与更新,而不只是名称的改变。
对自攻螺丝厂来说,最重要的原则是:
不要只凭标准编号就改螺丝——也不要只凭它就换钻尾模具。
先确认实际的螺丝规格、图纸、钻削要求和钻尾几何,再判断现有钻尾模具是否仍符合要求,还是需要改用另一套模具。
手上有 DIN 7504 或 ISO 15480–15483 的图纸?把图纸、样品和螺丝规格发给我们——我们可以先复核实际的钻尾要求,再确认钻尾模具规格。旧版 DIN 7504 的尺寸表见 DIN 7504 规格指南;如果还在纠结模具材料,可参考钨钢与高速钢钻尾模具对比。
常见问题
DIN 7504 和 ISO 15480 是同一个标准吗?
不是。DIN 7504 是一个覆盖面更广的标准,涵盖带自攻螺纹的自钻螺丝,后来被多项标准取代。ISO 15480 专门针对六角法兰头自钻螺丝,ISO 15481–15483 覆盖其他头型;机械与功能性能则另由 ISO 10666 规定。
哪个 ISO 标准取代了 DIN 7504?
没有一个 ISO 编号能取代所有 DIN 7504 螺丝型式。适用的产品标准取决于头型:ISO 15480——六角法兰头;ISO 15481——十字槽盘头;ISO 15482——十字槽沉头;ISO 15483——十字槽半沉头。机械与功能性能通过 ISO 10666 规定。
从 DIN 7504 改为 ISO,是否意味着要换新的钻尾模具?
不一定。如果现有模具仍能做出当前已批准图纸所要求的几何形状,且成品螺丝满足性能要求,那么仅仅是标准编号的变化,并不意味着必须更换模具。应先核对实际的产品要求。
只说「ISO 15480」能订钻尾模具吗?
这是一个有用的起点,但通常不足以最终确认模具。还应一并考虑螺丝直径、钻尾几何、图纸或样品、钻削要求以及生产条件。
如果客户仍在用 DIN 7504 的图纸怎么办?
不要自动转换。先确认头型、螺丝尺寸、已批准的图纸和实际性能要求,再与相应的现行 ISO 标准对照,然后决定产品或模具是否需要调整。
ISO 有没有规定该用高速钢还是钨钢钻尾模具?
没有。ISO 15480–15483 规定的是成品螺丝的要求,而不是生产模具的材料。高速钢与钨钢之间的选择属于模具决策,取决于螺丝材料、产量、稳定性要求、预期模具寿命和生产条件等因素。
准备好了随时联系
按你的螺丝,给一个模具选型建议
把手上已有的资料发过来。我们的工程团队可以先看一遍,在报价前帮你确认合适的钻尾模具规格。