钻尾模具寿命短?换材料之前先查这四个方面
模具寿命突然变短,先别急着换材料、换供应商。先比机台状态、模具对中、线材和生产设定,把原因找出来再决定要不要换。
钻尾模具比预期早很多就磨损报废时,第一反应往往是:
「是不是该换模具材料了?」
或者:
「这是不是模具质量问题?」
有时候答案确实是。但并不总是。
钻尾模具寿命变短,也可能和机台状态、模具对中、螺丝线材、润滑、装模方式或其他生产条件有关。其中任何一个变量变了,一副好模具也可能表现得很不一样。
在把 HSS 换成钨钢、或者换掉模具供应商之前,先查这四个方面。
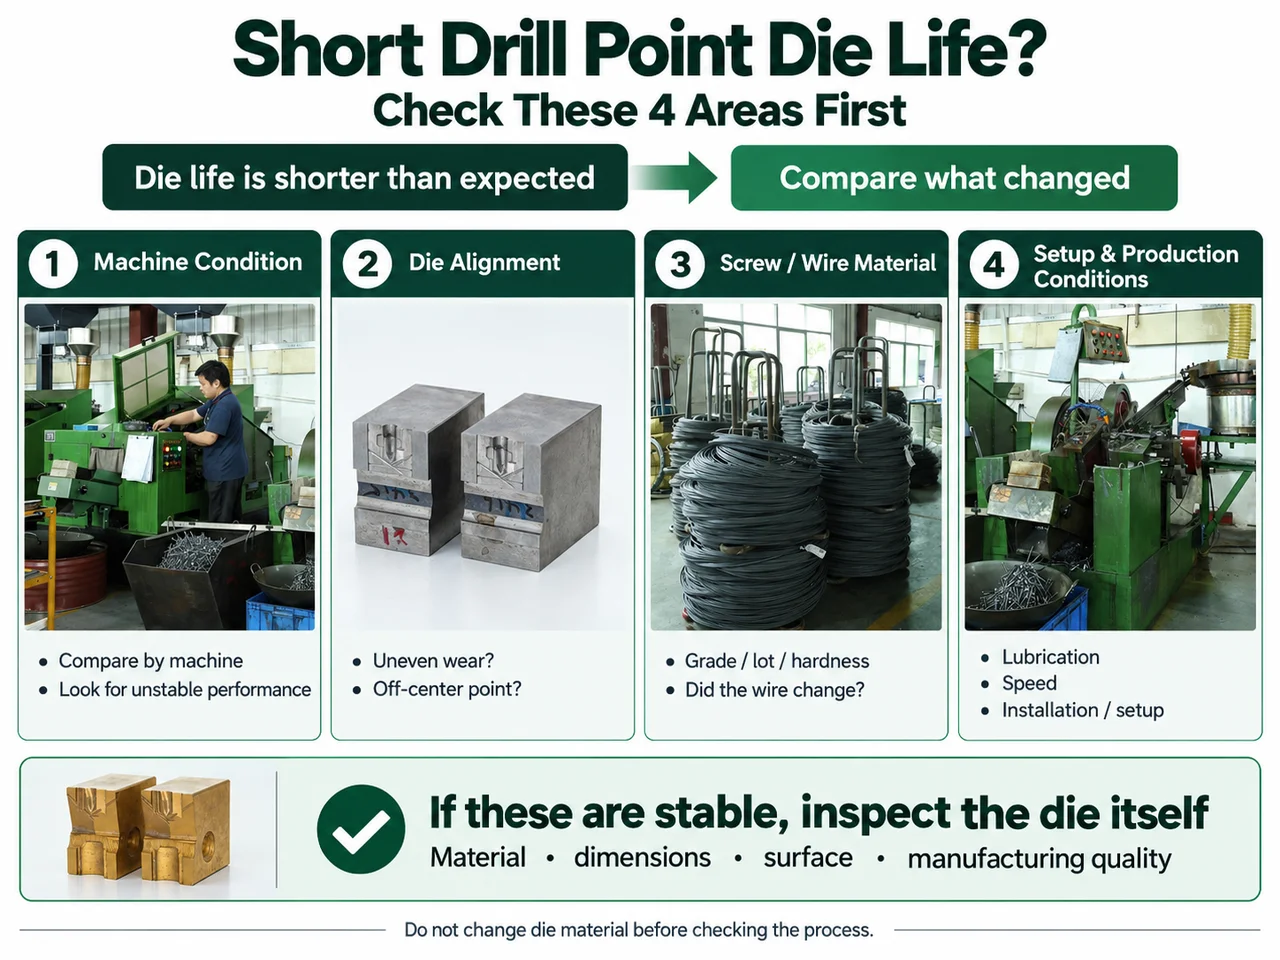
快速判断
如果钻尾模具寿命突然变短,先查:
| 方面 | 先比什么 |
|---|---|
| 1. 机台状态 | 同一款模具在不同机台上,表现是不是不一样? |
| 2. 模具对中 | 磨损是不是不均匀?钻尾是不是偏心? |
| 3. 线材 / 螺丝胚料 | 问题是不是从换线材牌号、换供应商或换批次之后开始的? |
| 4. 生产设定与条件 | 润滑、速度、装模方式或其他设定是不是变过? |
如果这四个方面都没有变动,而好几副新模具仍然出现异常或持续偏短的寿命,那就该进一步查模具本身了——材质、尺寸、表面状态和制造质量。
目标很简单:
在搞清楚是什么在消耗模具寿命之前,别急着换模具。
1. 先查机台状态
要缩小模具寿命问题的范围,最快的办法之一是横向比较不同机台的表现。
问自己一句:
同一型号的模具,是不是在某台机上一直比另一台耐用?
如果同一批模具在 A 机台正常,在 B 机台却反复提前磨损或失效,那机台本身就是诊断中很重要的一环。
机台方面的因素可能包括导正件磨损、模座状况、振动、动作不稳定,以及其他影响模具与螺丝胚料接触方式的机械状态。
要看什么
对比:
- 不同机台上的模具寿命
- 不同模具对的失效位置
- 近期的机台保养或零件更换记录
- 换到另一台机生产后,螺丝质量有没有变化
不要只凭一副失效的模具下判断。
要找的是规律。
如果某一台机反复出现更短的模具寿命,先查这台机,而不是直接认定每一副模具都有问题。按机台记录模具表现,本身就是区分模具问题和生产问题最有效的方法之一。
2. 再查模具对中
对中问题通常会留下看得见的痕迹。
当两片模具没有均匀地作用在螺丝胚料上时,受力就可能分布不均。这可能造成局部磨损、崩裂、钻尾偏心或槽形不一致。
警示信号
出现下面这些情况,就要重点查对中:
- 一片模具比另一片磨得快
- 崩裂反复出现在同一个位置
- 钻尾的一侧和另一侧看起来不一样
- 成品钻尾偏离螺丝中心线
长时间生产后的均匀磨损,和明显集中在某处的局部磨损,是两种不同的失效形态。
局部磨损值得进一步追查。
要检查什么
确认:
- 两片模具是否都装到位
- 模座状况是否稳定
- 导正件有没有可见磨损
- 螺丝胚料进入成型位置是否稳定
- 同样的异常磨损形态,是否在好几副替换模具上重复出现
如果新模具反复在大致相同的位置出现损伤,那么只是再换一副模具,可能只是把同样的失效再重演一遍。
崩裂、偏心、粘模这些失效形态,我们在钻尾模具 5 大常见问题及解决方案里按类型逐一讲过。
3. 查螺丝 / 线材
模具不是脱离材料单独工作的。
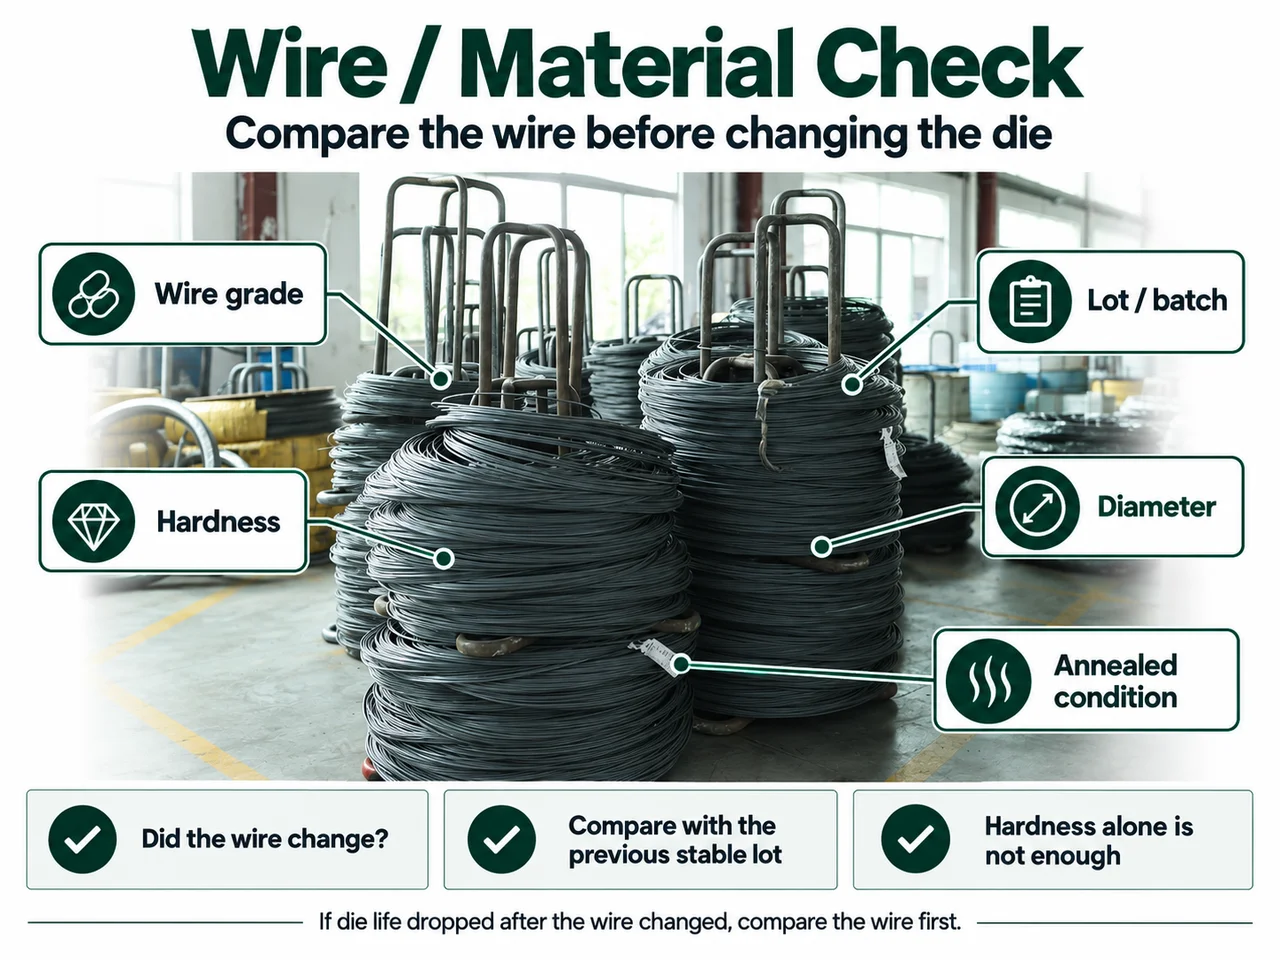
线材状态变化可能改变成型阻力,进而影响钻尾成型质量和模具表现。
需要关注的变量包括:
- 线材牌号
- 退火状态
- 硬度
- 抗拉性能
- 线径
- 球化程度
- 批次之间的差异
线材更硬、更难成型,一般会加大成型过程中的负荷。但反过来,光看硬度也解释不了全部:退火状态、球化程度、润滑、机台状态、速度和装模条件是一起起作用的。两个批次的线材即使都在允收范围内,打钻尾时的表现也可能不一样。
一个值得问的问题
模具寿命是不是在换线材之后才掉下来的?
如果模具原本跑得好好的,问题出现在这些变动之后:
- 换线材供应商
- 换材质牌号
- 开始用新批次
- 调整退火条件
- 收到成型表现明显不同的线材
那就先比对线材信息,再考虑换模具材料。
这并不自动说明线材有问题。
只是说明,线材是诊断时必须一起看的变量。
想知道线材厂实际会给哪些数据——退火与未退火硬度、抗拉强度、脱碳、球化——可以看我们整理的紧固件线材机械性能参考表。
别只记螺丝规格
只写「#10 自攻螺丝」,不足以说明一个模具寿命问题。
条件允许的话,把材质牌号、线材状态、线径、批次信息,以及能拿到的机械性能数据一起记下来。
这些信息能让螺丝厂和模具供应商都做出更靠谱的判断。
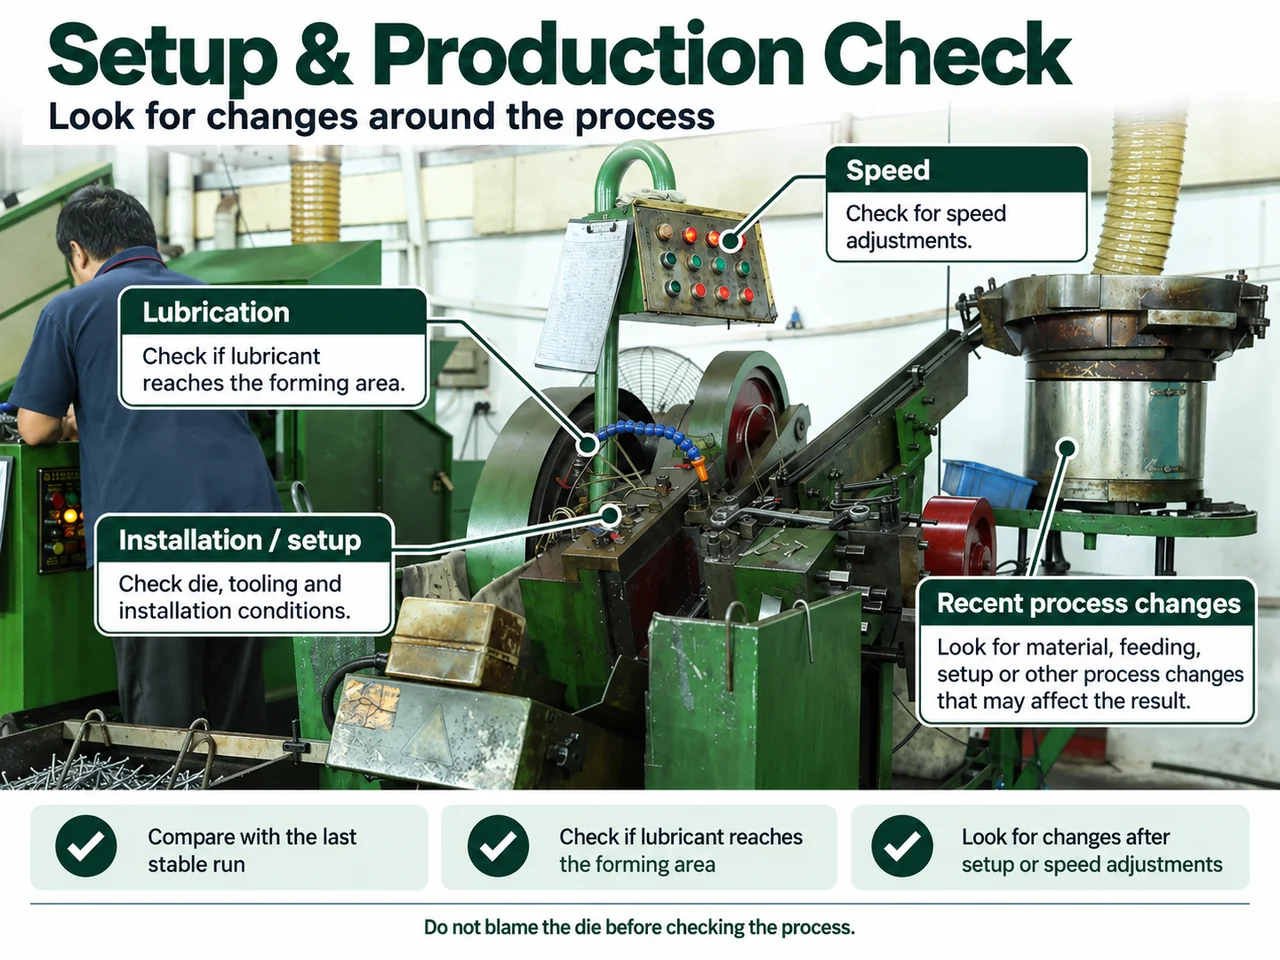
4. 查生产设定与现场条件
有时候模具没变,线材也没变,变的是产线的跑法。
在怪模具之前,先问:
模具寿命变短的那段时间,现场有什么变动?
有几个生产变量值得留意。
润滑
润滑有助于减少成型过程中的摩擦和金属之间的直接接触。润滑不足或不稳定,可能带来摩擦增大、表面磨损、发热,或材料粘附在模具表面。
检查:
- 润滑油是否稳定地喷到两片模具
- 喷嘴是否堵塞或位置偏了
- 润滑油种类或状态是否变过
- 模具表面是否开始有材料堆积
机台速度与产能
速度提高,可能改变冲击、发热、振动和润滑条件。
如果模具寿命是在提速之后变化的,先回到之前稳定的设定对比一下,再对模具下结论。
没有一个速度设定能适配所有螺丝规格、模具材质、机台和线材条件。
把你之前稳定的生产条件,当成第一个对比基准。
装模与调机
模具本身没问题,装得不对照样会提前失效。
确认:
- 模具是否正确坐入模座
- 两片模具的安装是否一致
- 交接班之间设定有没有变
- 问题是不是在换模或调机之后立刻出现的
真正有用的问题不是:
「正确设定应该是多少?」
而是:
「和上一次稳定生产相比,有什么变了?」
排查时,这种对比往往更有用。
5. 什么时候该怀疑模具本身?
不是所有寿命问题都出在产线上。
当证据指向模具时,模具本身也应该查。
模具方面的可能因素包括材质状态、硬度、尺寸、表面处理、内部缺陷或制造精度。
出现下面这些情况时,就该重点查模具:
- 在之前稳定的生产条件下,好几副新模具出现同样的异常失效
- 把这副模具拿到另一台已知稳定的机台上试,问题跟着模具走
- 来料检验发现尺寸或表面异常
- 机台、对中、线材、润滑、生产设定都查过了,异常寿命仍然可以重复出现
关键词是可重复。
一副失效的模具,只能提供线索。
反复出现的失效规律,才是更有力的证据。
所以排查应该从对比条件入手,而不是一上来就在模具供应商和螺丝厂之间分责任。
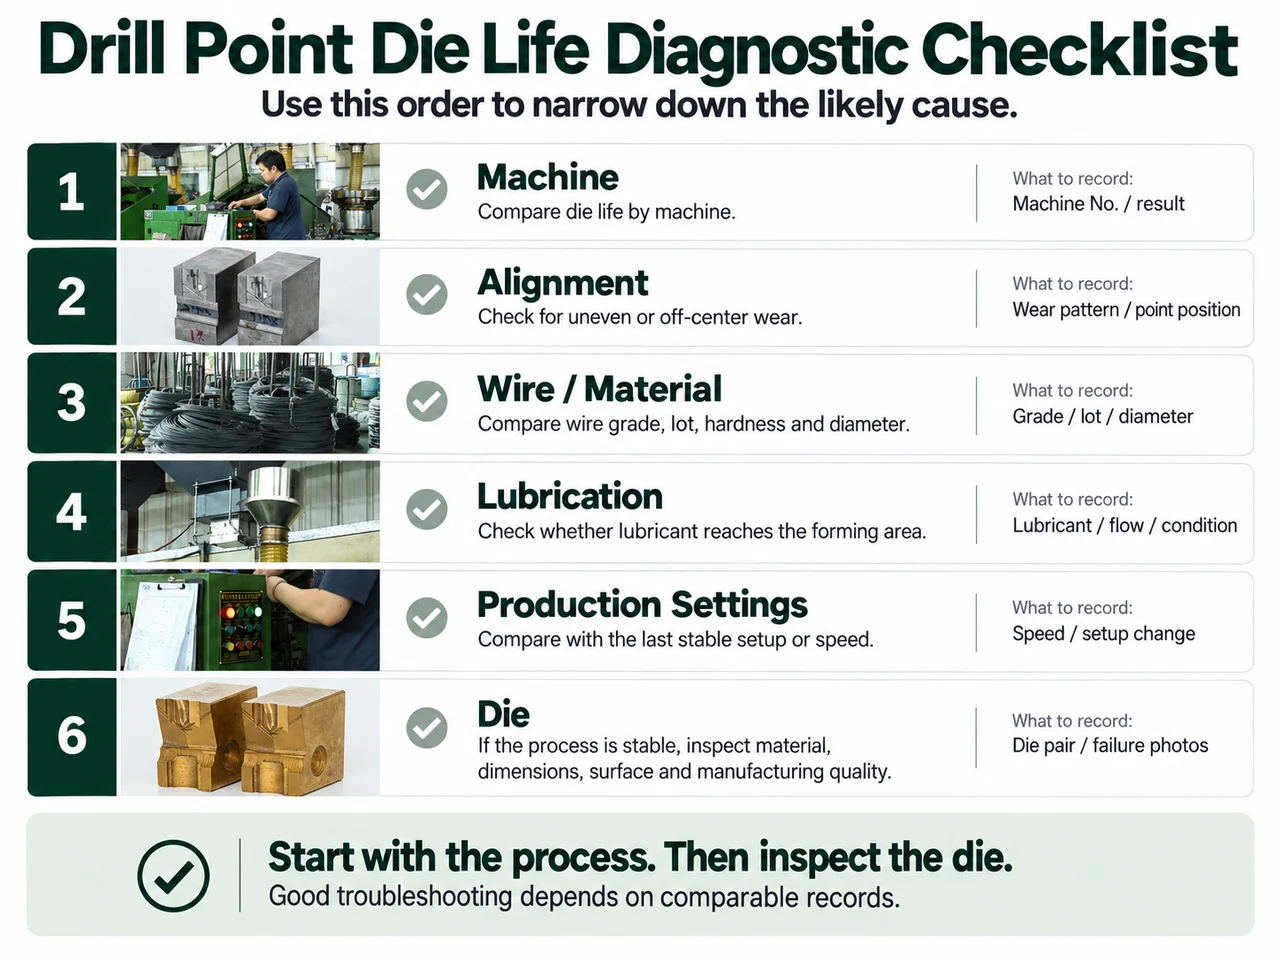
6. 用一张简单的钻尾模具寿命排查表
模具寿命出现异常时,按顺序一项一项过。
| 检查项 | 要问的问题 | 结果可能说明什么 |
|---|---|---|
| 机台 | 同一副模具换台机,表现是否不同? | 机台状态可能是原因之一 |
| 对中 | 磨损是局部的还是明显不均? | 检查模具就位、模座和对中 |
| 线材 | 材质、供应商或批次是否变过? | 比对线材状态与成型表现 |
| 润滑 | 润滑是否稳定到达成型区? | 摩擦或粘模可能在加剧 |
| 生产设定 | 速度或调机是否变过? | 和之前稳定的条件做对比 |
| 模具 | 其他变量都控制住后,失效是否依旧? | 查模具材质、尺寸和制造质量 |
这张表不可能覆盖所有失效模式。
它的作用是避免排查时最常见的一个动作:
在还没检查周边生产条件之前,就先把模具换掉。
7. 模具寿命按支数记,别只按天数记
「用了三天」不是一个有用的寿命记录。
同样是三天,不同产线的产量可能差很多。
更好的记录包含:
| 要记录的数据 | 举例 |
|---|---|
| 模具编号 / 批次 | 内部追溯号 |
| 模具材质 | HSS / 钨钢 |
| 螺丝规格 | 尺寸 + 钻尾规格 |
| 线材材质 / 批次 | 牌号 + 批次信息 |
| 机台 | 机台号 |
| 生产数量 | 生产支数 |
| 失效形态 | 正常磨损 / 崩裂 / 粘模 / 其他 |
| 失效位置 | 均匀 / 局部 / 单侧 |
| 近期工艺变动 | 线材 / 速度 / 润滑 / 调机 |
时间一长,这些数据能回答更有价值的问题:
- 是不是某一台机一直在缩短模具寿命?
- 是不是某个线材批次会改变表现?
- 同样的失效位置,是不是在多副模具上反复出现?
- 模具其实是正常磨损,只是产量上去了?
排查的前提,是有可以互相比较的数据。
8. 要让供应商帮忙判断,该发什么给他?
如果内部找不出原因,别只发一句话:
「你们的模具寿命太短了。」
这样供应商几乎没有可用的信息。
想拿到有价值的初步判断,请发:
- 螺丝规格 —— 尺寸、钻尾型式、图纸,有成品螺丝样品更好。
- 螺丝 / 线材信息 —— 材质牌号、线径、硬度或其他可提供的线材数据。
- 目前的模具寿命 —— 每副模具大约生产多少支螺丝,而不只是用了几天。
- 失效照片 —— 两片模具的清晰照片,以及问题出现前后所生产钻尾的照片。
- 生产信息 —— 机台型号或机台号、相关调机信息,以及近期在线材、润滑、速度或装模上的变动。
有了这些信息,模具供应商才能更有把握地做出第一步判断:问题更可能出在模具、机台、对中、线材,还是生产设定。
这比直接建议你换一种模具材料,有用得多。
你的产线该选哪个?
把螺丝尺寸、线材和现在的模具寿命发过来,我们按你的实际情况给判断。
向我们的工程师咨询换模具之前,先找出规律
模具寿命短,不是诊断结论。
它只是一个症状。
最快接近根本原因的方式,是对比到底什么变了:
机台。对中。线材。生产条件。
然后再来评估模具本身。
如果工艺本身稳定,你确实是在认真比较模具方案,可以看我们的 HSS 与钨钢选型框架,以及讲钨钢等级、钴含量和涂层的钻尾模具材料选择指南。
如果你现在就遇到模具寿命异常偏短的情况,把螺丝规格、线材信息、目前的模具寿命、失效照片和生产条件发给我们。众联达可以先帮你看失效规律,判断下一步该查什么。
标准件打样:3–4 天 试单:1 套起
发送你的生产信息,或者直接用页面上的 WhatsApp 按钮发照片和图纸。
常见问题
模具寿命短,是不是就代表模具质量不好?
不一定。模具质量可能是原因之一,但机台状态、对中、线材特性、润滑、装模方式和生产设定,同样会影响模具寿命。比较稳妥的做法是先比对生产条件和失效形态,再判断问题出在哪一端。
模具寿命短,是不是该把 HSS 换成钨钢?
不一定。钨钢耐磨,通常更适合规格稳定、产量较大的生产;HSS 在不少场合仍然实用。但如果异常寿命是对中不良、线材难成型、润滑不到位或机台不稳造成的,单纯换材料未必能解决根本问题。建议先查生产条件。
线材硬度会影响钻尾模具寿命吗?
会。线材状态会影响成型阻力和模具受力。但不能只看硬度,材质牌号、退火状态、球化程度、线径、润滑、机台状态和生产设定,都会影响线材在成型时的表现。
判断模具寿命异常,最需要准备哪些信息?
先准备螺丝规格、线材信息、每副模具的生产支数、失效模具和成品钻尾的照片、机台信息,以及近期生产条件的变动。生产条件对比得越准确,越容易缩小可能的原因范围。