HSS atau Tungsten Carbide untuk Drill Point Die: Mana yang Harus Dipilih?
Pilihan ini bukan soal material mana yang lebih awet. Semuanya bergantung pada apakah spesifikasi sekrup Anda sudah stabil, berapa panjang setiap run produksi, dan berapa sebenarnya biaya tooling per sekrup Anda — kerangka pemilihan praktis untuk produsen sekrup self-drilling.
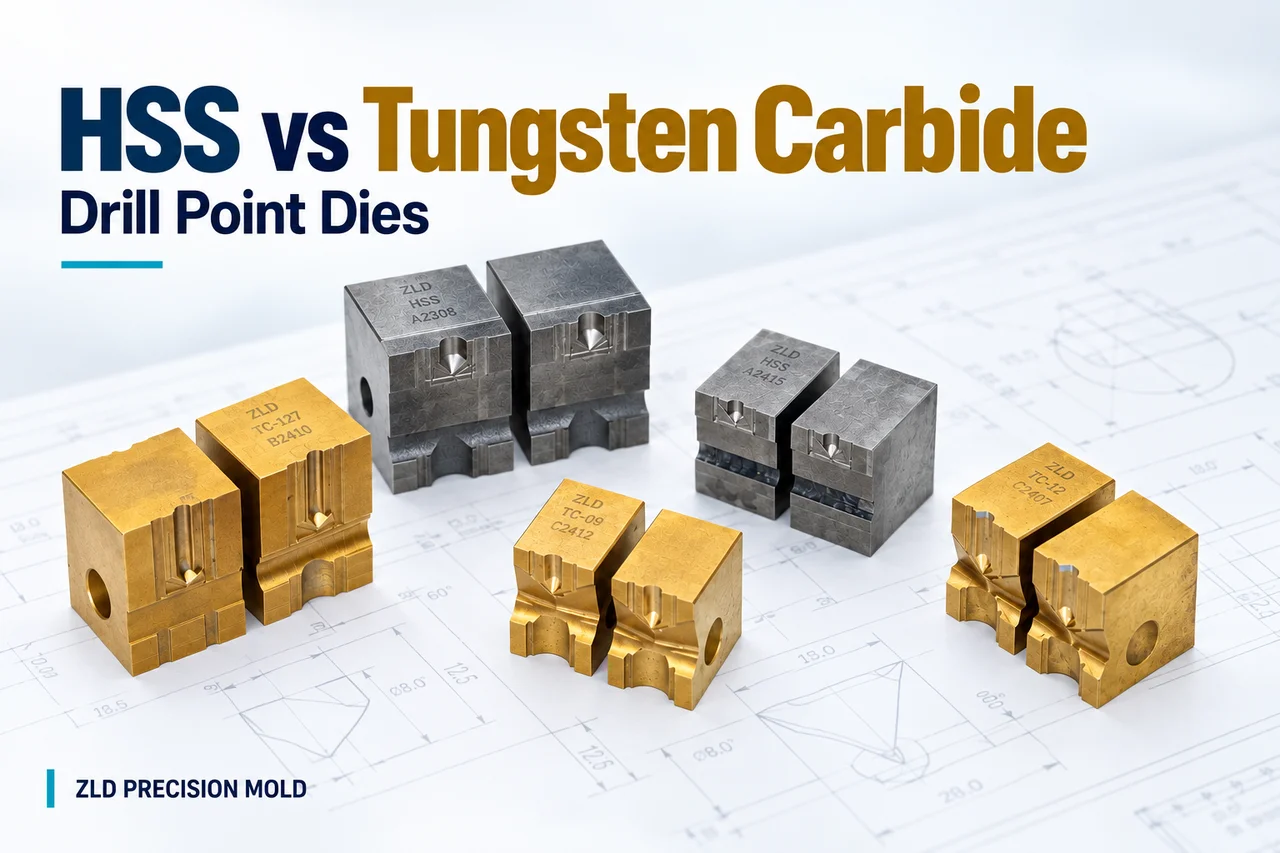
Memilih antara drill point die HSS dan tungsten carbide bukan sekadar pertanyaan material mana yang lebih awet.
Bagi produsen sekrup self-drilling, pilihan yang lebih tepat bergantung pada situasi produksi yang sebenarnya:
- Apakah ukuran sekrupnya masih dalam tahap uji coba?
- Apakah spesifikasi sering berubah?
- Apakah produk dibuat dalam run pendek atau produksi berkelanjutan?
- Kawat atau blank sekrup jenis apa yang Anda bentuk?
- Seberapa sering die diganti?
- Apakah umur die saat ini stabil dan bisa diprediksi?
HSS dan tungsten carbide sering kali cocok untuk kondisi produksi yang berbeda. Pertanyaan yang lebih tepat adalah:
Material mana yang memberi ekonomi tooling lebih baik untuk produksi Anda?
Jawaban Singkat: HSS atau Tungsten Carbide?
| Situasi produksi | HSS | Tungsten carbide |
|---|---|---|
| Produksi percobaan | Sering praktis | Umumnya dipertimbangkan setelah validasi |
| Ukuran sekrup baru | Sering praktis | Bergantung pada rencana produksi |
| Batch kecil | Sering praktis | Bergantung pada umur die yang dibutuhkan |
| Perubahan spesifikasi yang sering | Sering praktis | Bergantung situasi |
| Run produksi pendek | Sering praktis | Bergantung situasi |
| Spesifikasi stabil | Sesuai | Sering lebih disukai |
| Produksi berjalan lama | Sesuai | Sering lebih disukai |
| Produksi volume tinggi | Sesuai | Sering lebih disukai |
| Penggantian die sering | Bergantung penyebab sebenarnya | Layak dievaluasi |
| Tuntutan umur die lebih tinggi | Bergantung pada proses | Layak dievaluasi |
Ini tidak berarti HSS hanya untuk produksi volume rendah, atau tungsten carbide otomatis menjadi pilihan yang benar untuk setiap lini bervolume tinggi. Volume produksi hanyalah salah satu faktor.
Kawat atau blank sekrup, kondisi mesin, kelurusan die, setup produksi, dan umur die aktual semuanya dapat memengaruhi rekomendasi akhir.
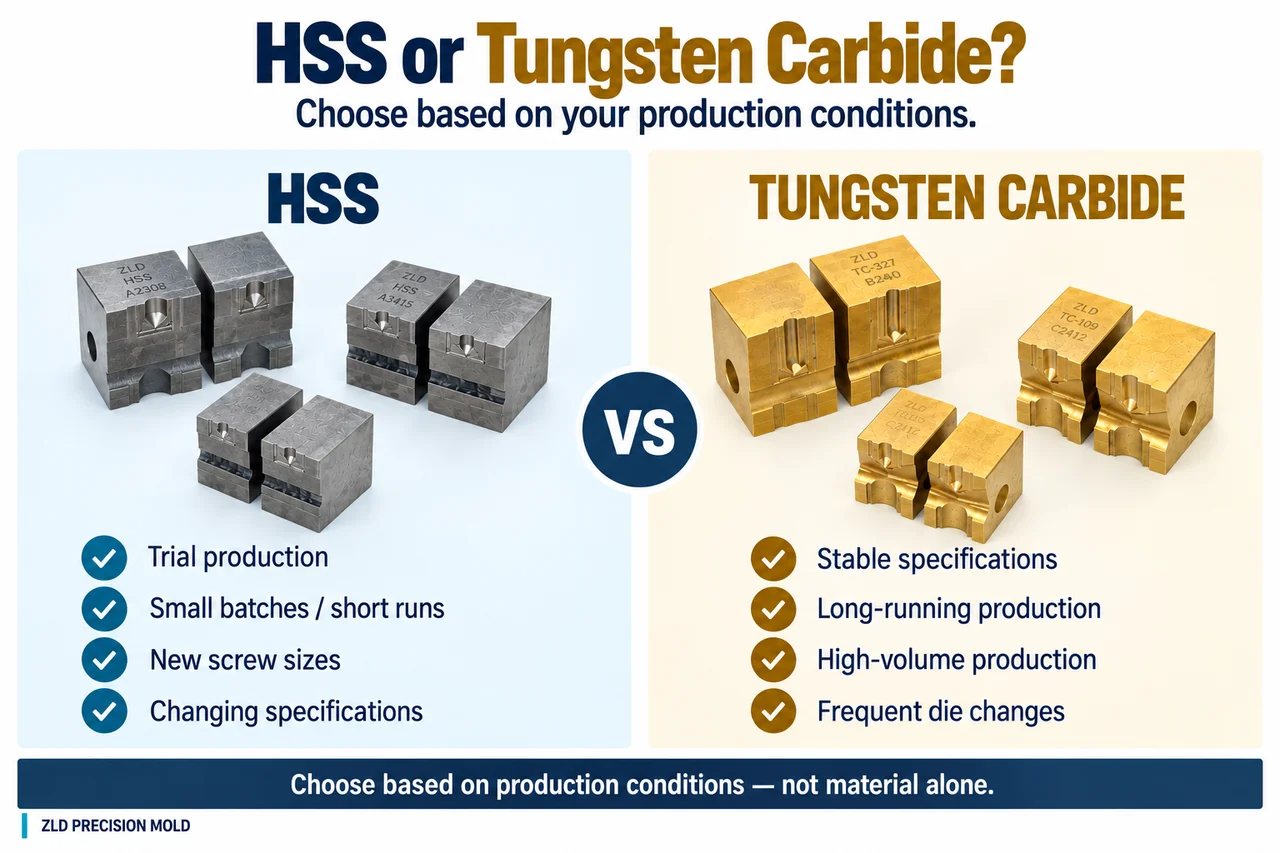
Kapan Drill Point Die HSS Masuk Akal?
HSS bisa menjadi pilihan praktis saat produksi masih fleksibel atau spesifikasi belum sepenuhnya tervalidasi.
1. Produksi Percobaan atau Ukuran Sekrup Baru
Saat menguji ukuran sekrup self-drilling baru atau geometri drill point baru, kebutuhan produksi akhirnya masih bisa berubah. Pada tahap ini, langsung berkomitmen pada investasi tooling awal yang lebih besar tidak selalu diperlukan.
HSS memberi cara praktis untuk memvalidasi:
- geometri sekrup
- setup mesin
- stabilitas produksi
- kebutuhan tooling yang sebenarnya
sebelum memutuskan apakah solusi tooling berumur lebih panjang memang layak.
2. Batch Kecil atau Run Produksi Pendek
Untuk run produksi yang relatif pendek, umur die maksimum mungkin bukan faktor terpenting.
Jika sebuah die kemungkinan besar tidak akan bertahan cukup lama di produksi untuk memanfaatkan penuh keunggulan umur tungsten carbide, HSS bisa menawarkan keseimbangan yang lebih praktis antara biaya tooling dan kebutuhan produksi.
3. Perubahan Spesifikasi yang Sering
Sebagian produsen sekrup membuat banyak ukuran berbeda, bukan hanya menjalankan beberapa spesifikasi secara terus-menerus.
Dalam situasi ini, pertanyaan pentingnya bukan sekadar seberapa sering mesin berganti ukuran. Pertanyaan yang lebih berguna adalah:
Berapa banyak produksi yang benar-benar akan diselesaikan setiap die sebelum spesifikasinya berubah lagi?
Jika banyak spesifikasi hanya diproduksi dalam kampanye pendek, HSS bisa tetap menjadi opsi yang praktis.
Kapan Drill Point Die Tungsten Carbide Masuk Akal?
Tungsten carbide menjadi lebih menarik saat produksi stabil, berulang, dan diperkirakan berlanjut dalam jangka panjang.
1. Spesifikasi Stabil dan Tetap
Setelah spesifikasi sekrup tervalidasi dan diperkirakan tetap diproduksi, umur tooling menjadi lebih penting.
Die dapat dipakai berulang kali, bukan diganti karena produknya sendiri berubah. Ini memberi produsen lebih banyak peluang untuk memetik manfaat dari solusi tooling berumur panjang.
2. Produksi Berjalan Lama atau Bervolume Tinggi
Dalam produksi berkelanjutan, harga beli satu die hanyalah sebagian dari biaya tooling. Faktor lain menjadi semakin penting:
- umur die aktual
- total output bagus per die
- frekuensi penggantian
- waktu ganti die
- gangguan produksi
Dalam kondisi ini, tungsten carbide sering layak dievaluasi meskipun biaya tooling awalnya lebih tinggi.
3. Penggantian Die yang Sering Sudah Mengganggu Produksi
Satu kali penggantian die menimbulkan lebih dari sekadar biaya membeli perkakas baru. Ini juga bisa melibatkan:
- mesin berhenti
- waktu operator
- pemasangan dan penyetelan
- gangguan produksi
- variasi proses tambahan setelah penggantian
Jika penggantian die mulai menjadi bagian yang berarti dari biaya produksi, tungsten carbide dapat memberikan ekonomi tooling yang lebih baik secara keseluruhan.
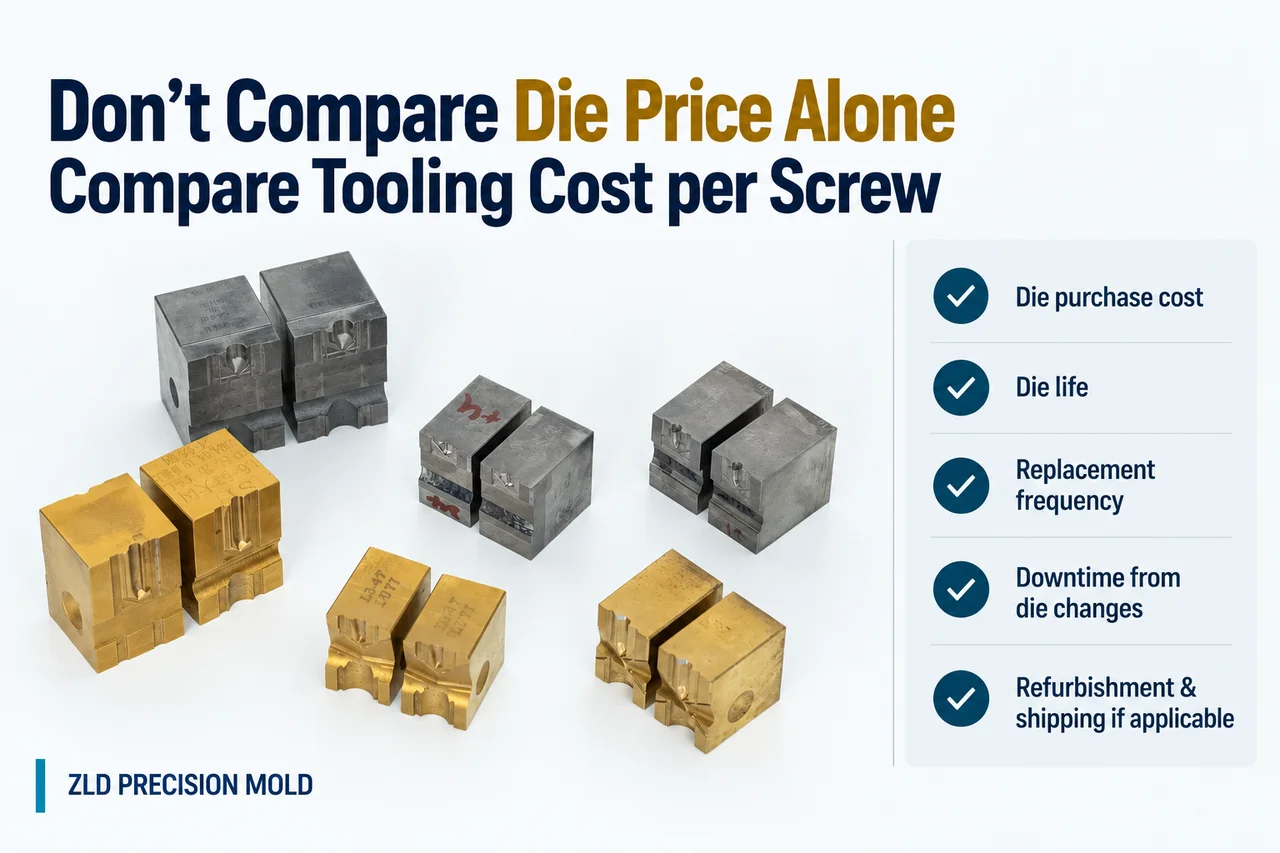
Jangan Bandingkan Harga Die Saja
Kesalahan pembelian yang umum adalah hanya membandingkan harga die HSS dengan harga die tungsten carbide.
Die dengan harga lebih murah tidak otomatis menjadi opsi berbiaya lebih rendah. Untuk produksi yang stabil, perbandingan yang lebih berguna adalah:
Biaya tooling per sekrup = total biaya terkait tooling ÷ total sekrup bagus yang diproduksi
Bergantung pabriknya, biaya terkait tooling dapat mencakup:
- biaya pembelian die
- frekuensi penggantian
- downtime akibat penggantian die
- refurbishment atau regrinding, bila berlaku
- biaya logistik atau pengembalian, bila berlaku
Bayangkan dua die:
Die A
- harga beli lebih rendah
- umur pakai lebih pendek
- penggantian lebih sering
Die B
- harga beli lebih tinggi
- umur pakai lebih panjang
- lebih jarang ganti die
Jika Anda hanya membandingkan harga beli, Die A tampak lebih murah. Namun jika Die B menghasilkan jauh lebih banyak sekrup bagus sebelum diganti dan mengurangi gangguan produksi, biaya tooling per sekrupnya bisa lebih rendah.
Titik impasnya akan berbeda di setiap pabrik. Karena itu volume produksi aktual dan performa die aktual lebih penting daripada harga satu die individual.
Umur Die Pendek? Jangan Ganti Material Dulu
Jika drill point die Anda saat ini aus jauh lebih cepat dari perkiraan, beralih dari HSS ke tungsten carbide tidak otomatis menyelesaikan masalahnya.
Umur die yang tak terduga pendek juga bisa disebabkan oleh proses produksi. Sebelum mengganti material die, periksa hal-hal berikut.
Kondisi Mesin
Keausan mesin, kelonggaran, runout, atau operasi yang tidak stabil dapat mengubah beban yang diterima die.
Kelurusan Die
Pemasangan yang tidak benar atau kelurusan yang buruk dapat menimbulkan pembebanan tidak merata dan keausan abnormal.
Kawat atau Blank Sekrup
Grade material, kekerasan, kondisi permukaan, dan konsistensi antar-batch dapat memengaruhi beban tooling dan performa die.
Setup Produksi
Kecepatan forming, pelumasan, pengaturan mesin, dan stabilitas proses secara keseluruhan juga memengaruhi umur die.
Jadi ketika sebuah die rusak jauh lebih awal dari perkiraan, pertanyaan pertama tidak selalu harus "Haruskah kita ganti ke tungsten carbide?"
Pertanyaan yang lebih baik adalah "Mengapa umur die saat ini lebih pendek dari perkiraan?"
Identifikasi penyebabnya dulu, baru putuskan apakah mengganti material die adalah solusi yang tepat.
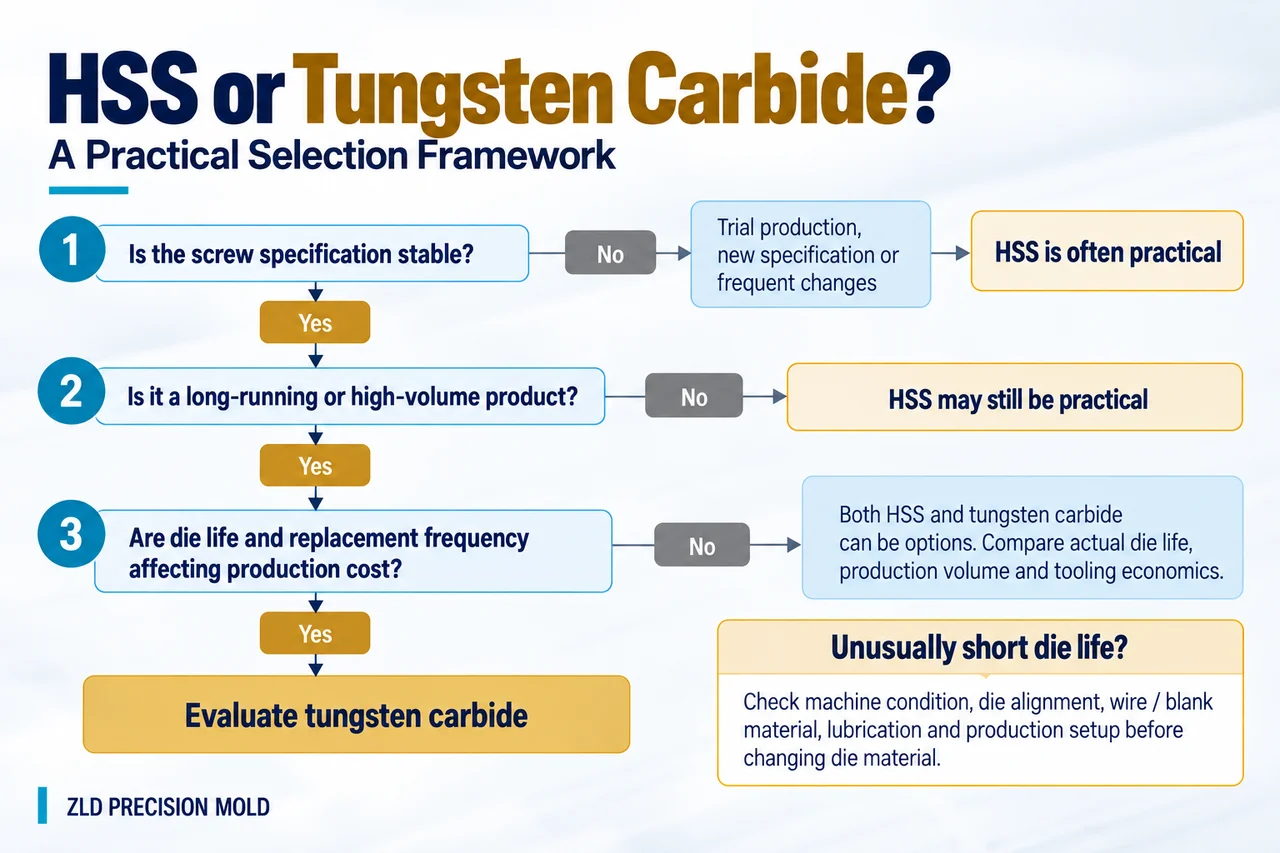
Kerangka Pemilihan Praktis HSS vs Tungsten Carbide
Sebelum memilih material, pastikan dulu desain die sudah sesuai dengan spesifikasi sekrup, mesin, dan kebutuhan produksi.
Langkah 1 — Apakah spesifikasi sekrup sudah stabil?
- Tidak — produksi percobaan, spesifikasi baru, atau sering berubah → HSS sering praktis
- Ya — lanjut ke Langkah 2
Langkah 2 — Apakah ini produk yang berjalan lama atau bervolume tinggi?
- Tidak — run produksi pendek atau pesanan sesekali → HSS mungkin tetap praktis
- Ya — lanjut ke Langkah 3
Langkah 3 — Apakah umur die dan frekuensi penggantian memengaruhi biaya produksi?
- Ya → evaluasi tungsten carbide
- Tidak → kedua material bisa menjadi opsi. Bandingkan umur die aktual, volume produksi, dan ekonomi tooling.
Satu Pemeriksaan Tambahan
Jika umur die tak terduga pendek, periksa dulu kondisi mesin, kelurusan die, kawat atau blank sekrup, pelumasan, dan setup produksi sebelum mengganti material die.
Ini adalah kerangka pemilihan yang disederhanakan. Kondisi produksi yang sebenarnya dapat mengubah rekomendasi.
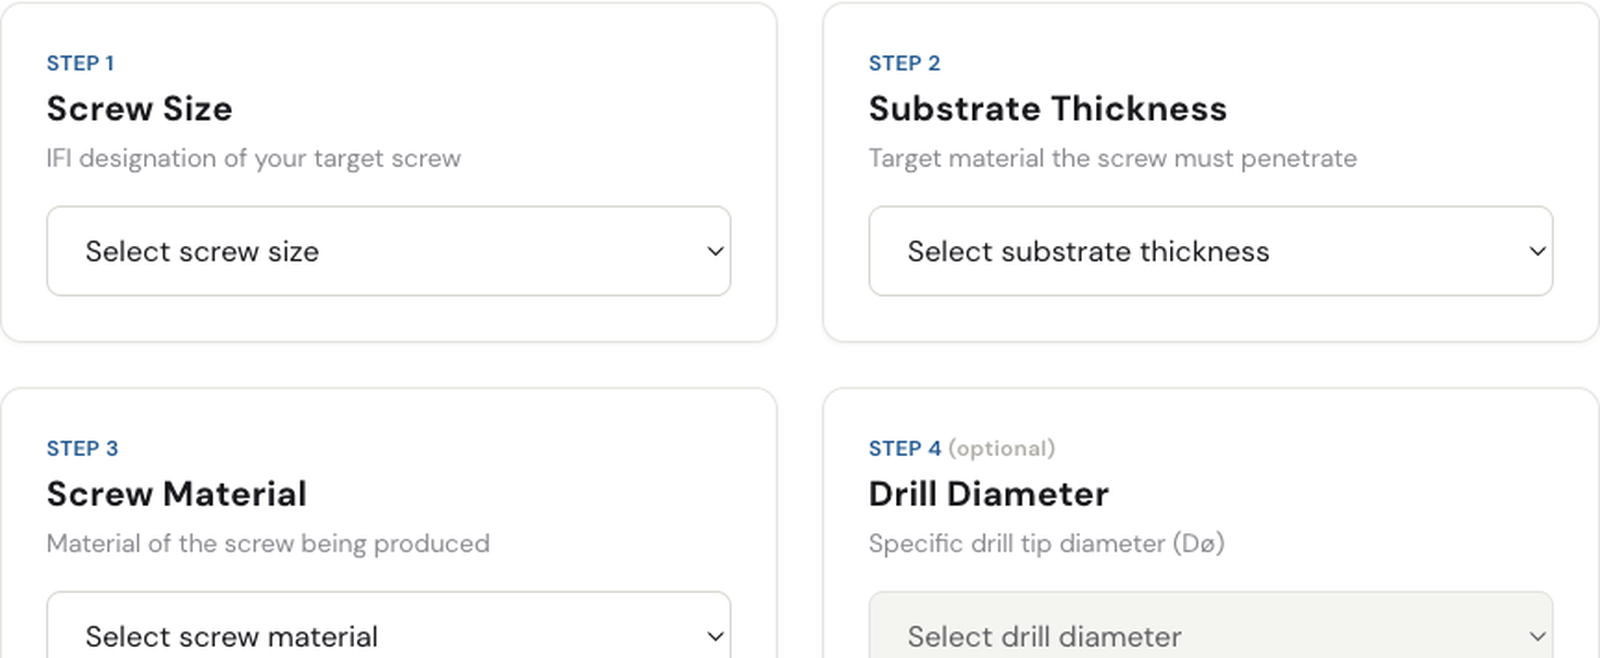
Alat Pemilih Cetakan Drill Point
Masukkan ukuran sekrup dan ketebalan pelat untuk mendapatkan kode cetakan
Buka alat pemilihInformasi Apa yang Perlu Anda Kirim ke Pemasok Die?
Jika Anda belum yakin material mana yang cocok untuk produksi Anda, mengirim ukuran sekrup saja biasanya tidak cukup. Informasi yang lebih berguna mencakup:
1. Spesifikasi Sekrup
Berikan satu atau beberapa hal berikut:
- standar dan ukuran sekrup
- gambar teknik
- sampel sekrup yang ada
- geometri drill point
- dimensi atau foto die yang ada
2. Kawat atau Blank Sekrup
Jika tersedia, berikan:
- grade material
- kekerasan
- kondisi permukaan
- informasi material relevan lainnya
3. Kebutuhan Produksi
Beri tahu pemasok apakah ini produksi percobaan, produksi batch kecil, produksi ulang, atau produksi berkelanjutan bervolume tinggi. Perkiraan volume produksi juga berguna.
4. Umur Die Saat Ini
Jika sekrup sudah dalam produksi, berikan:
- material die yang dipakai saat ini
- perkiraan output bagus per die
- frekuensi penggantian
- keausan abnormal atau patah
- masalah produksi apa pun yang sedang Anda coba selesaikan
5. Informasi Mesin dan Tooling
Jika tersedia, berikan:
- model mesin
- dimensi die yang ada
- dimensi die pocket
- foto setup tooling yang ada
Ini membantu pemasok mengevaluasi baik pemilihan material maupun kompatibilitas die.
Mana yang cocok untuk lini Anda?
Kirim ukuran sekrup, material kawat, dan umur die saat ini — kami beri penilaian sesuai produksi Anda yang sebenarnya.
Tanya insinyur kamiHSS atau Tungsten Carbide: Keputusan Akhir
Tidak ada satu material pun yang terbaik untuk setiap lini produksi sekrup self-drilling.
HSS sering masuk akal ketika:
- ukuran sekrup baru sedang diuji
- spesifikasi masih berubah
- run produksi relatif pendek
- banyak spesifikasi diproduksi dalam kampanye kecil
- komitmen tooling awal yang lebih rendah itu penting
Tungsten carbide menjadi lebih menarik ketika:
- spesifikasi sudah stabil
- run produksi panjang
- volume produksi tinggi
- penggantian die memengaruhi efisiensi produksi
- umur die yang lebih panjang dapat menekan biaya tooling keseluruhan
Kuncinya adalah mengevaluasi die sebagai bagian dari keseluruhan proses produksi. Jangan bandingkan harga die saja. Bandingkan biaya tooling per sekrup.
Jika Anda memerlukan detail material yang lebih mendasar — grade carbide, persentase binder kobalt, alloy HSS, dan opsi coating PVD — lihat panduan pemilihan material drill point die.
Butuh Bantuan Memilih HSS atau Tungsten Carbide?
Jika Anda sedang mengevaluasi drill point die baru, kirimkan kepada kami:
Ukuran sekrup + kawat atau blank + volume produksi + umur die saat ini
Jika tersedia, Anda juga bisa mengirim gambar teknik, sampel sekrup, foto die yang ada, atau informasi mesin.
ZLD Precision Mold memproduksi drill point die HSS dan tungsten carbide untuk produksi sekrup self-drilling. Die standar maupun custom dapat dibuat berdasarkan gambar, sampel, atau kebutuhan produksi.
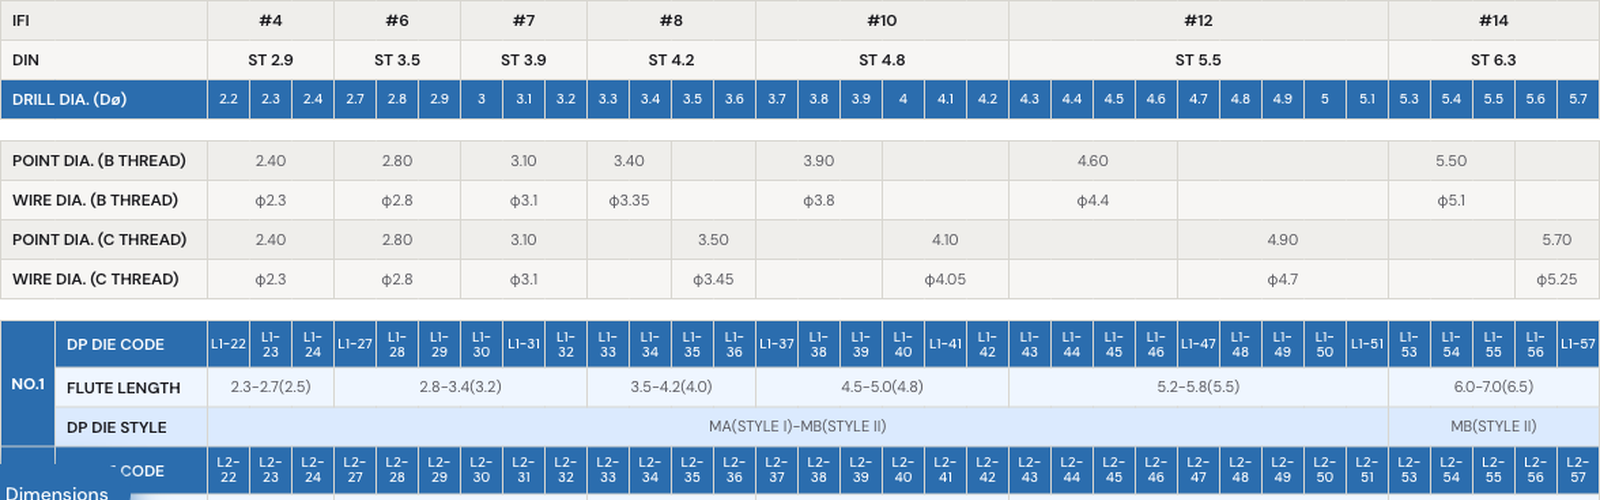
Tabel spesifikasi lengkap: 33 diameter bor × L1–L7
Temukan kode cetakan untuk IFI #4–#14 / DIN ST2.9–ST6.3
Lihat tabel lengkapKirim kebutuhan Anda — atau gunakan tombol WhatsApp di halaman ini jika Anda lebih suka mengirim foto dan gambar teknik secara langsung.
Pertanyaan umum
Apakah tungsten carbide selalu lebih baik daripada HSS untuk drill point die?
Tidak. Tungsten carbide umumnya layak dievaluasi untuk produksi yang stabil, berjalan lama, dan bervolume tinggi. HSS bisa tetap praktis untuk produksi percobaan, run produksi pendek, atau spesifikasi yang masih berubah. Pilihan akhir juga harus mempertimbangkan material aktual, kondisi mesin, setup produksi, dan kebutuhan umur die.
Mengapa memakai HSS jika tungsten carbide memberi umur die lebih panjang?
Karena umur die maksimum tidak selalu menjadi tujuan utama produksi. Untuk spesifikasi baru atau run produksi pendek, fleksibilitas produksi dan komitmen tooling awal bisa lebih penting daripada memaksimalkan umur satu die.
Haruskah saya beralih ke tungsten carbide jika umur die HSS saya terlalu pendek?
Tidak otomatis. Tentukan lebih dulu apakah keausan abnormal disebabkan oleh kondisi mesin, kelurusan, variasi material, pelumasan, atau setup produksi. Jika prosesnya sudah stabil dan penggantian die masih terlalu sering, barulah tungsten carbide layak dievaluasi.