DIN 7504 vs ISO 15480–15483: Apa yang Berubah bagi Produsen Sekrup Self-Drilling?
DIN 7504 telah ditarik dan digantikan oleh ISO 10666 dan ISO 15480–15483 — sebuah penataan ulang, bukan sekadar ganti nama. Hal-hal yang sebaiknya diperiksa ulang produsen sekrup self-drilling sebelum mengubah sekrup, gambar teknik, atau drill point die.
Jawaban Singkat
DIN 7504 dan ISO 15480–15483 berkaitan erat, tetapi perubahan ini sebaiknya tidak dipahami sebagai sekadar ganti nama dari standar yang sama.
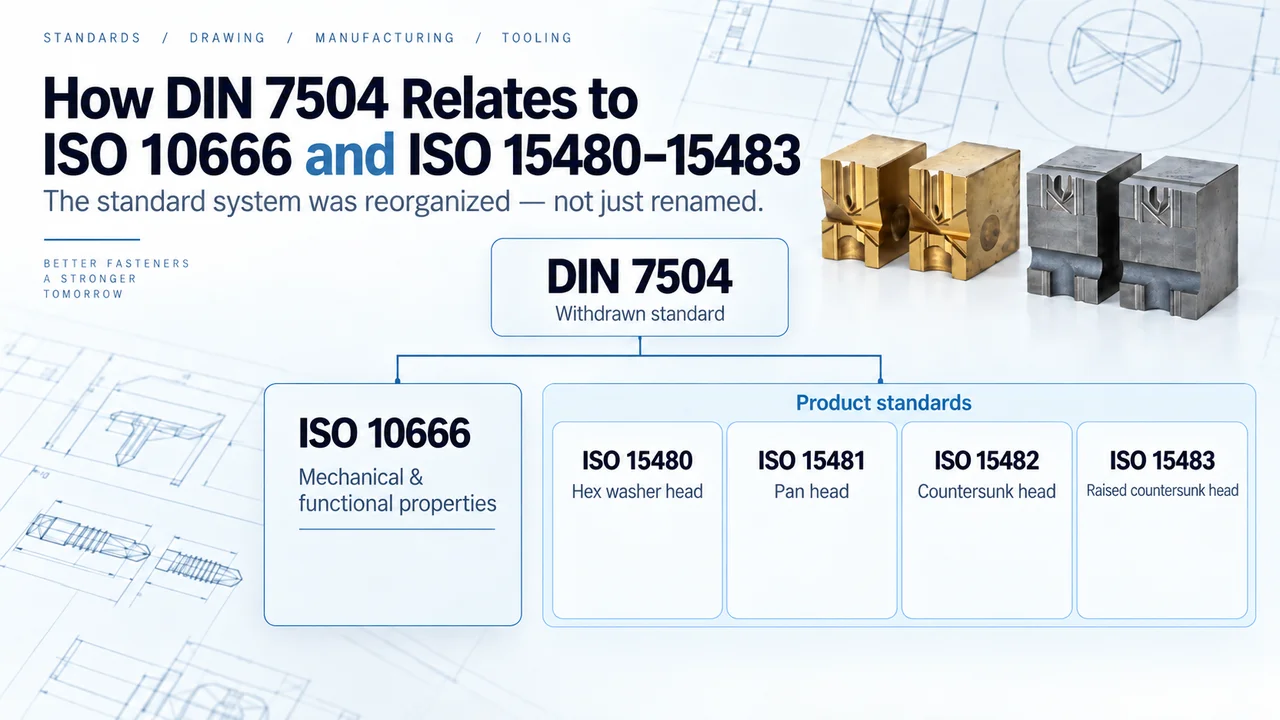
DIN 7504:1995 mengatur dimensi, persyaratan, dan pengujian sekrup self-drilling dengan ulir sekrup self-tapping. Standar ini kemudian ditarik dan digantikan oleh beberapa standar, termasuk ISO 10666 untuk sifat mekanik dan fungsional serta ISO 15480–15483 untuk berbagai tipe kepala sekrup.
Bagi produsen sekrup self-drilling, artinya: mengubah referensi di gambar teknik dari DIN 7504 ke nomor ISO tidak otomatis berarti sekrup, drill point, atau tooling produksi harus berubah.
Namun, itu juga tidak berarti semuanya bisa diasumsikan tetap sama.
Sebelum mengubah produksi, produsen sebaiknya memastikan hal-hal berikut secara nyata:
- tipe sekrup dan tipe kepala;
- ukuran ulir dan dimensi produk;
- gambar teknik yang disetujui dan toleransinya;
- kebutuhan mekanis dan pengeboran;
- geometri drill point;
- kondisi aplikasi;
- tooling yang ada dan sekrup jadi yang dihasilkannya.
Aturan praktisnya sederhana:
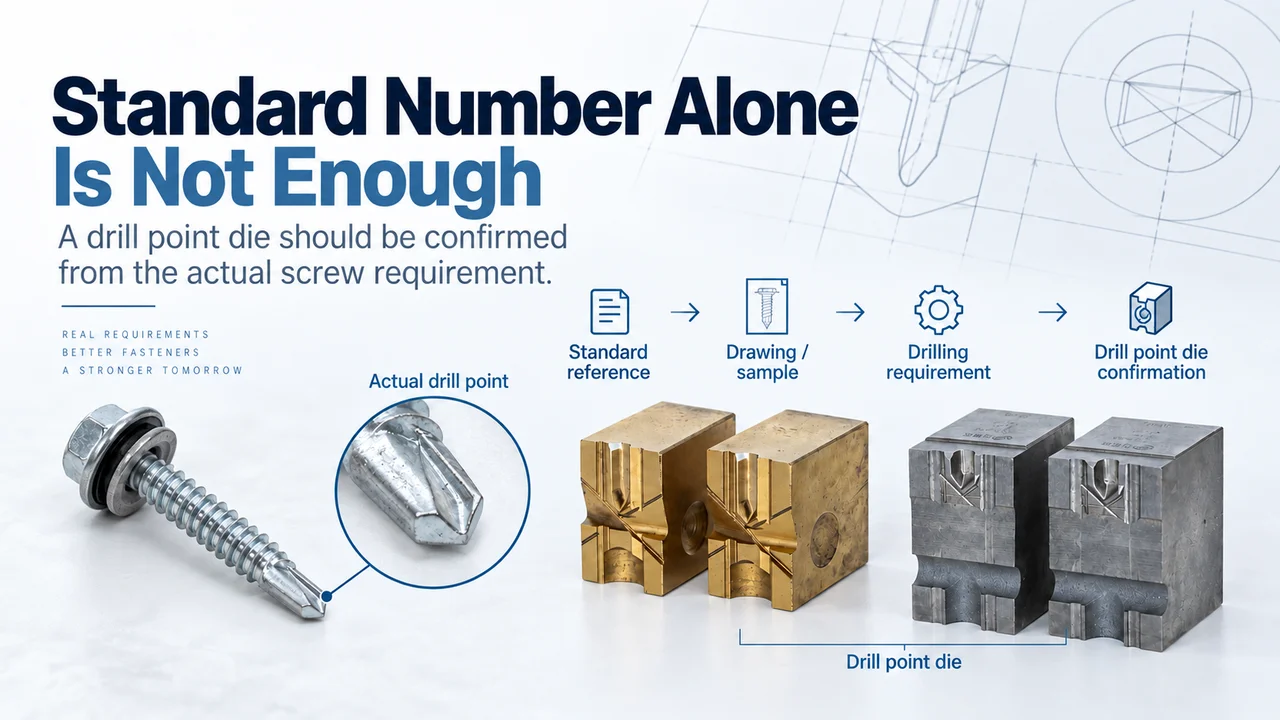
Nomor standar saja tidak cukup.
Referensi standar hanyalah sebagian dari informasi yang diperlukan untuk memastikan sekrup jadi dan drill point die yang sesuai.
1. Apa yang Sebenarnya Terjadi pada DIN 7504?
DIN 7504:1995 mencakup sekrup self-drilling dengan ulir sekrup self-tapping, termasuk dimensi, persyaratan, dan pengujian.
Standar ini kemudian ditarik.
Menurut DIN Media, DIN 7504:1995 digantikan oleh:
| Standar | Cakupan Utama |
|---|---|
| ISO 10666 | Sifat mekanik dan fungsional sekrup self-drilling |
| ISO 15480 | Sekrup self-drilling kepala flensa heksagonal |
| ISO 15481 | Sekrup self-drilling kepala pan plus (Phillips) |
| ISO 15482 | Sekrup self-drilling kepala benam plus |
| ISO 15483 | Sekrup self-drilling kepala benam cembung plus |
Jadi, perubahan ini lebih tepat dipahami sebagai penataan ulang sistem standar, bukan DIN 7504 yang sekadar mendapat nomor ISO baru.
Konfigurasi produk dicakup oleh standar produk ISO yang berbeda-beda, sementara sifat mekanik dan fungsional diatur terpisah oleh ISO 10666.
Perbedaan ini penting dalam produksi.
Ketika produsen menerima gambar teknik lama yang hanya bertuliskan “DIN 7504”, langkah pertama sebaiknya adalah mengidentifikasi konfigurasi sekrup dan persyaratan gambar yang sebenarnya — bukan sekadar mengganti nomor DIN dengan satu nomor ISO.
2. Apakah DIN 7504 Sama Artinya dengan Standar ISO?
Tidak persis.
Namun, ini tidak berarti setiap produk DIN 7504 yang ada harus didesain ulang.
Yang penting bagi produsen adalah menghindari dua asumsi yang berlawanan.
Asumsi 1: “Nomor standarnya berubah, jadi semua tooling harus diganti.”
Belum tentu.
Asumsi 2: “DIN dan ISO pada dasarnya sama, jadi tidak ada yang perlu diperiksa.”
Juga belum tentu.
Pendekatan yang tepat adalah membandingkan kebutuhan produksi yang sebenarnya.
Produsen sebaiknya memeriksa gambar teknik yang disetujui pelanggan, dimensi saat ini, toleransi, dan kebutuhan performa sebelum memutuskan apakah ada yang perlu diubah dalam produksi.
Hal ini terutama penting untuk produk lama yang sudah diproduksi dan disetujui selama bertahun-tahun.
3. Standar ISO Mana yang Berlaku untuk Sekrup?
Langkah pertama adalah mengidentifikasi tipe kepala sekrup.
| Tipe Sekrup | Standar ISO yang Relevan |
|---|---|
| Sekrup self-drilling kepala flensa heksagonal | ISO 15480 |
| Sekrup self-drilling kepala pan plus (Phillips) | ISO 15481 |
| Sekrup self-drilling kepala benam plus | ISO 15482 |
| Sekrup self-drilling kepala benam cembung plus | ISO 15483 |
Ini penting karena DIN 7504 tidak seharusnya diperlakukan seolah-olah berubah begitu saja menjadi ISO 15480.
Konfigurasi sekrup yang berbeda kini berada di bawah standar produk ISO yang berbeda.
Ada satu detail lagi yang perlu diperhatikan saat meninjau spesifikasi terkini.
ISO 15480 saat ini diterbitkan sebagai ISO 15480:2019, sedangkan ISO 15481, ISO 15482, dan ISO 15483 masih berupa edisi 1999 dan dikonfirmasi tetap berlaku dalam tinjauan tahun 2024.
Bagi produsen, ini alasan lain untuk memeriksa edisi standar yang tepat dan gambar teknik pelanggan, alih-alih hanya mengandalkan nomor standar yang sudah akrab.
4. Apa yang Sebaiknya Diperiksa Ulang oleh Produsen?
Perubahan dari DIN ke ISO sebaiknya memicu tinjauan spesifikasi — bukan penggantian tooling secara otomatis.
Tipe Sekrup
Pastikan tipe kepala yang sebenarnya dan standar produk yang berlaku.
Ukuran Ulir
Periksa penandaan ulir yang tepat sesuai gambar teknik saat ini.
Jangan berasumsi bahwa penandaan DIN lama selalu bisa dipindahkan langsung ke spesifikasi ISO terkini tanpa verifikasi.
Dimensi Produk
Bandingkan dimensi dan toleransi sekrup yang relevan dengan gambar teknik yang disetujui pelanggan.
Referensi standar tidak menggantikan gambar teknik.
Revisi Gambar Teknik
Ini terutama penting jika pelanggan sudah bertahun-tahun memakai produk yang sama.
Referensi ISO terbaru bisa berbeda dari referensi yang tercantum di gambar teknik yang disetujui sebelumnya.
Sebelum mengubah produksi, tentukan persyaratan mana yang sebenarnya disetujui pelanggan.
Kebutuhan Mekanis dan Fungsional
Standar produk hanyalah sebagian dari persyaratan.
ISO 10666 mengatur sifat mekanik dan fungsional sekrup self-drilling dengan ulir sekrup self-tapping.
Persyaratan utamanya mencakup area seperti kekerasan permukaan, kekerasan inti, kemampuan mengebor lubang yang diperlukan dan membentuk ulir pasangannya, serta kekuatan torsi.
Sebuah sekrup bisa terlihat benar secara dimensi tetapi tetap gagal memenuhi performa pengeboran atau mekanis yang disyaratkan.
5. Apa yang Tidak Otomatis Berubah Saat Nomor Standar Berubah?
Pembaruan nomor standar tidak otomatis mengubah aplikasi nyata pelanggan.
Misalnya:
| Item | Yang Masih Perlu Dikonfirmasi |
|---|---|
| Material yang dibor | Aplikasi nyata |
| Ketebalan material | Rentang pengeboran yang dibutuhkan |
| Kapasitas pengeboran yang dibutuhkan | Kebutuhan pelanggan |
| Geometri drill point khusus pelanggan | Gambar teknik atau sampel yang disetujui |
| Material sekrup / kawat | Spesifikasi produksi |
| Perlakuan panas | Persyaratan produk yang berlaku |
| Pelapisan permukaan | Spesifikasi pelanggan |
| Mesin produksi | Pengaturan produksi yang sebenarnya |
| Material drill point die | Volume produksi, material sekrup, dan strategi tooling |
| Drill point die yang ada | Geometri sekrup jadi dan hasil uji |
Karena itulah nomor standar tidak boleh menjadi satu-satunya dasar keputusan tooling.
Pertanyaan yang sebenarnya adalah:
Apakah pengaturan produksi yang ada masih menghasilkan sekrup yang diminta gambar teknik dan aplikasi saat ini?
6. Apa Arti Peralihan DIN ke ISO bagi Drill Point Die?
Dari sudut pandang tooling, ini bagian yang paling penting.
Drill point die membentuk geometri drill point pada sekrup.
Namun, ISO 15480–15483 adalah standar untuk sekrup jadi.
Standar ini bukan spesifikasi drill point die.
Karena itu:
Mengetahui bahwa sebuah sekrup adalah “ISO 15480” tidak sepenuhnya mendefinisikan drill point die.
Referensi standar membantu mengidentifikasi keluarga sekrup secara umum dan konfigurasi produknya.
Tetapi produsen drill point die tetap perlu memahami drill point yang benar-benar harus dihasilkan.
Untuk itu biasanya diperlukan informasi tambahan seperti:
- Diameter sekrup
- Geometri drill point
- Performa pengeboran yang dibutuhkan
- Gambar teknik
- Sampel yang disetujui
- Kebutuhan produksi
Inilah perbedaan kuncinya:
- Referensi standar = informasi yang berguna
- Referensi standar ≠ spesifikasi drill point die yang lengkap
Dua pelanggan bisa sama-sama menyebut sekrup dengan referensi standar yang sama, tetapi tetap memiliki gambar teknik yang disetujui, aplikasi pengeboran, atau kebutuhan drill point yang berbeda — alasannya sama dengan mengapa dua sekrup dengan diameter yang sama, 5,5 mm, bisa membutuhkan drill point berbeda.
Karena itu tooling sebaiknya dikonfirmasi berdasarkan kebutuhan produk yang sebenarnya — bukan dipilih hanya dari nomor standar.
7. Informasi Apa yang Perlu Diberikan Sebelum Mengonfirmasi Drill Point Die?
Jika produsen hanya bertanya:
“Saya butuh drill point die untuk ISO 15480.”
itu titik awal yang berguna, tetapi biasanya belum cukup untuk konfirmasi die akhir.
Permintaan yang lebih baik mencakup informasi berikut.
7.1 Spesifikasi Sekrup
Berikan diameter nominal sekrup, panjang, spesifikasi ulir, dan tipe kepala.
7.2 Referensi Standar
Misalnya: DIN 7504, ISO 15480, ISO 15481, ISO 15482, atau ISO 15483.
7.3 Gambar Teknik
Gambar teknik sangat membantu jika produk didasarkan pada:
- spesifikasi DIN lama;
- desain khusus pelanggan;
- dimensi atau toleransi yang dimodifikasi;
- produk yang sudah disetujui.
7.4 Sampel Sekrup
Jika tujuannya mereproduksi drill point yang sudah ada, sampel fisik yang disetujui atau foto sampel yang jelas dapat membantu memastikan geometrinya.
7.5 Kebutuhan Pengeboran
Aplikasinya juga penting. Misalnya:
- Material apa yang akan dibor sekrup?
- Berapa ketebalan materialnya?
- Performa pengeboran seperti apa yang dibutuhkan?
7.6 Informasi Produksi
Informasi produksi yang relevan, termasuk material sekrup dan kondisi pembentukan, dapat membantu menentukan apakah spesifikasi die dan material die yang dipilih cocok untuk produksi yang stabil.
Prinsipnya lugas:
Semakin lengkap informasi masukan, semakin sedikit pemilihan die bergantung pada asumsi.
Jika produk Anda beralih dari DIN 7504 ke ISO 15480–15483, jangan memutuskan apakah die perlu diganti hanya berdasarkan nomor standar. Kirimkan gambar teknik, sampel, dan spesifikasi sekrup Anda — kami dapat meninjau kebutuhan drill point yang sebenarnya terlebih dahulu sebelum mengonfirmasi drill point die.
Sedang memilih berdasarkan spesifikasi ini?
Kirim ukuran sekrup, gambar, atau kebutuhan pengeboran Anda. Insinyur kami dapat membantu mencocokkan drill point die yang sesuai.
8. Alur Pemeriksaan Praktis bagi Produsen
Tinjauan praktis dapat mengikuti urutan berikut:
- Spesifikasi pelanggan diterima
- Referensi DIN 7504 atau ISO?
- Identifikasi tipe kepala sekrup yang sebenarnya
- Konfirmasi ISO 15480 / 15481 / 15482 / 15483
- Periksa ukuran ulir, dimensi, dan revisi gambar teknik
- Konfirmasi kebutuhan mekanis dan pengeboran
- Konfirmasi geometri drill point dan aplikasi yang sebenarnya
- Periksa apakah drill point die yang ada masih sesuai
- Buat sampel
- Inspeksi dimensi + uji pengeboran
- Setujui untuk produksi
Urutan ini memisahkan perubahan dokumen dari perubahan produk yang nyata.
Dengan begitu penggantian tooling yang tidak perlu bisa dihindari, sekaligus mengurangi risiko terus memakai die lama padahal kebutuhan sekrup yang sebenarnya sudah berubah.
9. Contoh Sederhana
Misalkan produsen menerima gambar teknik lama dari pelanggan yang bertuliskan:
DIN 7504 — ST5,5
Pertanyaan pertama sebaiknya bukan:
“DIN 7504 harus diganti dengan nomor ISO yang mana?”
Sebaliknya, periksa:
- Apa tipe kepala yang sebenarnya?
- Revisi gambar teknik mana yang saat ini disetujui?
- Apakah pelanggan meminta dimensi ISO terkini atau geometri produk yang disetujui sebelumnya?
- Apakah geometri drill point berubah?
- Performa pengeboran seperti apa yang dibutuhkan?
- Apakah drill point die yang ada masih menghasilkan sekrup yang diminta?
Hanya setelah pertanyaan-pertanyaan ini terjawab, produsen sebaiknya memutuskan apakah tooling yang ada masih bisa dipakai atau diperlukan drill point die yang berbeda.
Pembaruan standar tidak semestinya otomatis memicu penggantian tooling yang tidak perlu.
Di saat yang sama, die lama juga tidak semestinya otomatis tetap dipakai di produksi jika kebutuhan produk yang sebenarnya sudah berubah.
Kesimpulan
Peralihan dari DIN 7504 ke ISO 10666 dan ISO 15480–15483 lebih tepat dipahami sebagai penataan ulang dan pembaruan sistem standar, bukan sekadar pergantian nama.
Bagi produsen sekrup self-drilling, aturan terpenting adalah:
Jangan mengubah sekrup — maupun drill point die — hanya berdasarkan nomor standar.
Pastikan spesifikasi sekrup, gambar teknik, kebutuhan pengeboran, dan geometri drill point yang sebenarnya. Lalu tentukan apakah drill point die yang ada masih sesuai dengan kebutuhan atau sebaiknya memakai die yang berbeda.
Punya gambar teknik DIN 7504 atau ISO 15480–15483? Kirimkan gambar teknik, sampel, dan spesifikasi sekrup Anda — kami dapat meninjau kebutuhan drill point yang sebenarnya sebelum mengonfirmasi spesifikasi drill point die. Untuk tabel dimensi DIN 7504 lama, lihat panduan spesifikasi DIN 7504; jika material die yang masih jadi pertanyaan, baca drill point die tungsten carbide vs HSS.
Pertanyaan umum
Apakah DIN 7504 sama dengan ISO 15480?
Tidak. DIN 7504 adalah standar yang lebih luas untuk sekrup self-drilling dengan ulir sekrup self-tapping, dan digantikan oleh beberapa standar. ISO 15480 khusus untuk sekrup self-drilling kepala flensa heksagonal, sedangkan ISO 15481–15483 mencakup tipe kepala lainnya. Sifat mekanik dan fungsional diatur terpisah dalam ISO 10666.
Standar ISO mana yang menggantikan DIN 7504?
Tidak ada satu nomor ISO pun yang menggantikan semua tipe sekrup DIN 7504. Standar produk yang berlaku tergantung tipe kepala: ISO 15480 — kepala flensa heksagonal; ISO 15481 — kepala pan plus (Phillips); ISO 15482 — kepala benam plus; ISO 15483 — kepala benam cembung plus. Sifat mekanik dan fungsional diatur melalui ISO 10666.
Apakah beralih dari DIN 7504 ke ISO berarti saya butuh drill point die baru?
Tidak otomatis. Jika die yang ada masih menghasilkan geometri yang diminta gambar teknik yang disetujui saat ini, dan sekrup jadi memenuhi performa yang disyaratkan, perubahan nomor standar saja tidak berarti die harus diganti. Kebutuhan produk yang sebenarnya sebaiknya diperiksa terlebih dahulu.
Bisakah saya memesan drill point die hanya dengan menyebut “ISO 15480”?
Itu titik awal yang berguna, tetapi biasanya belum cukup untuk konfirmasi tooling akhir. Diameter sekrup, geometri drill point, gambar teknik atau sampel, kebutuhan pengeboran, dan kondisi produksi juga perlu dipertimbangkan.
Bagaimana jika pelanggan saya masih memakai gambar teknik DIN 7504?
Jangan langsung dikonversi. Pertama, pastikan tipe kepala, dimensi sekrup, gambar teknik yang disetujui, dan kebutuhan performa yang sebenarnya. Lalu bandingkan kebutuhan tersebut dengan standar ISO terkini yang relevan sebelum memutuskan apakah produk atau tooling perlu diubah.
Apakah ISO menentukan apakah saya harus memakai drill point die HSS atau tungsten carbide?
Tidak. ISO 15480–15483 menetapkan persyaratan untuk sekrup jadi, bukan material die produksi. Pilihan antara HSS dan tungsten carbide adalah keputusan tooling yang bergantung pada faktor seperti material sekrup, volume produksi, kebutuhan stabilitas, umur die yang diharapkan, dan kondisi produksi.
SAAT ANDA SIAP
Dapatkan rekomendasi die untuk sekrup Anda
Kirim apa yang sudah Anda miliki. Tim teknik kami dapat meninjau informasinya dan membantu menentukan spesifikasi drill point die yang sesuai sebelum penawaran.