Малая стойкость матрицы сверлящего наконечника? Проверьте эти 4 зоны, прежде чем менять материал
Матрицы стали служить заметно меньше? Сравните состояние станка, соосность, проволоку и производственные настройки, прежде чем менять материал или поставщика.
Когда матрица сверлящего наконечника изнашивается намного раньше ожидаемого, первая реакция обычно такая:
«Может, сменить материал матрицы?»
Или:
«Это проблема качества матрицы?»
Иногда ответ действительно да. Но не всегда.
Малая стойкость также может быть связана с состоянием станка, соосностью матрицы, проволокой, смазкой, установкой или другими производственными условиями. Даже хорошая матрица может вести себя совсем иначе, когда меняется одна из этих переменных.
Прежде чем переходить с HSS на твёрдый сплав — или менять поставщика матриц — проверьте эти четыре зоны.
Краткий ответ
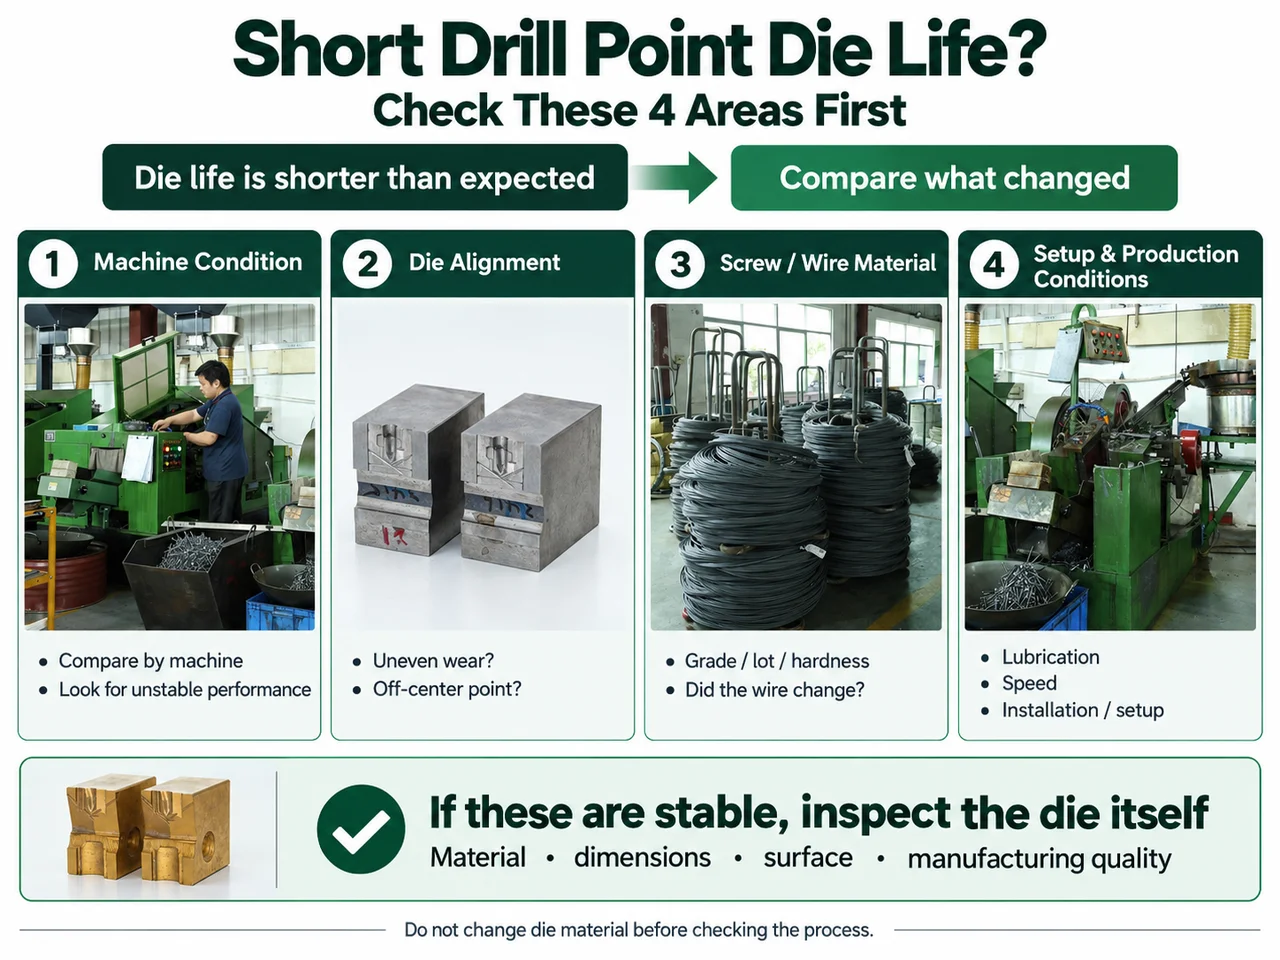
Если стойкость матрицы внезапно снизилась, проверьте:
| Зона | Что сравнить в первую очередь |
|---|---|
| 1. Состояние станка | Одна и та же матрица работает по-разному на разных станках? |
| 2. Соосность матрицы | Износ неравномерный? Наконечник смещён от центра? |
| 3. Проволока / заготовка винта | Проблема началась после смены марки, поставщика или партии? |
| 4. Настройки и условия производства | Менялись смазка, скорость, установка или другие настройки? |
Если эти четыре зоны стабильны, но несколько новых матриц по-прежнему показывают аномальную или стабильно малую стойкость, тогда следует подробнее исследовать саму матрицу — материал, размеры, состояние поверхности и качество изготовления.
Цель проста:
Не меняйте матрицу, пока не поймёте, что именно сокращает её стойкость.
1. Проверьте состояние станка
Один из самых быстрых способов сузить проблему стойкости — сравнить работу на разных станках.
Спросите:
Один и тот же тип матрицы стабильно служит дольше на одном станке, чем на другом?
Если матрицы из одной партии нормально работают на станке A, но раз за разом изнашиваются или выходят из строя на станке B, станок становится важной частью диагностики.
К факторам со стороны станка относятся изношенные направляющие элементы, держатели матриц, вибрация, нестабильность хода и другие механические условия, влияющие на то, как матрица контактирует с заготовкой.
На что смотреть
Сравните:
- Стойкость на разных станках
- Место разрушения на разных парах матриц
- Недавнее обслуживание станка или замену узлов
- Меняется ли качество винта после переноса производства на другой станок
Не делайте выводов по одной вышедшей из строя матрице.
Ищите закономерность.
Если один станок раз за разом даёт меньшую стойкость, разбирайтесь со станком, а не объявляйте бракованными все матрицы. Учёт стойкости по станкам сам по себе — один из самых полезных способов отделить проблемы оснастки от проблем производства.
2. Проверьте соосность матрицы
Нарушения соосности обычно оставляют видимые следы.
Когда две половины матрицы работают по заготовке неравномерно, нагрузка может распределяться неравномерно. Это может способствовать локальному износу, сколам, смещению наконечника от центра или неравномерной геометрии канавок.
Тревожные признаки
Присмотритесь к соосности, если видите:
- Одна половина матрицы изнашивается быстрее другой
- Сколы раз за разом появляются в одном и том же месте
- Одна сторона наконечника выглядит иначе, чем другая
- Готовый наконечник уходит от оси винта
Равномерный износ после долгой партии и выраженный локальный износ — это разные картины разрушения.
Локальный износ заслуживает дополнительной проверки.
Что проверить
Проверьте:
- Обе ли половины матрицы установлены правильно
- Стабильно ли состояние держателя матрицы
- Есть ли видимый износ направляющих элементов
- Стабильно ли заготовка входит в позицию формообразования
- Повторяется ли та же аномальная картина износа на нескольких сменных матрицах
Если новая матрица раз за разом получает повреждение примерно в одном месте, простая установка следующей матрицы может воспроизвести то же самое разрушение.
Сколы, смещение наконечника и налипание мы разбираем по отдельности в материале о 5 распространённых проблемах с матрицами сверлящих наконечников.
3. Проверьте проволоку и материал винта
Матрица работает не в отрыве от материала, который она формует.
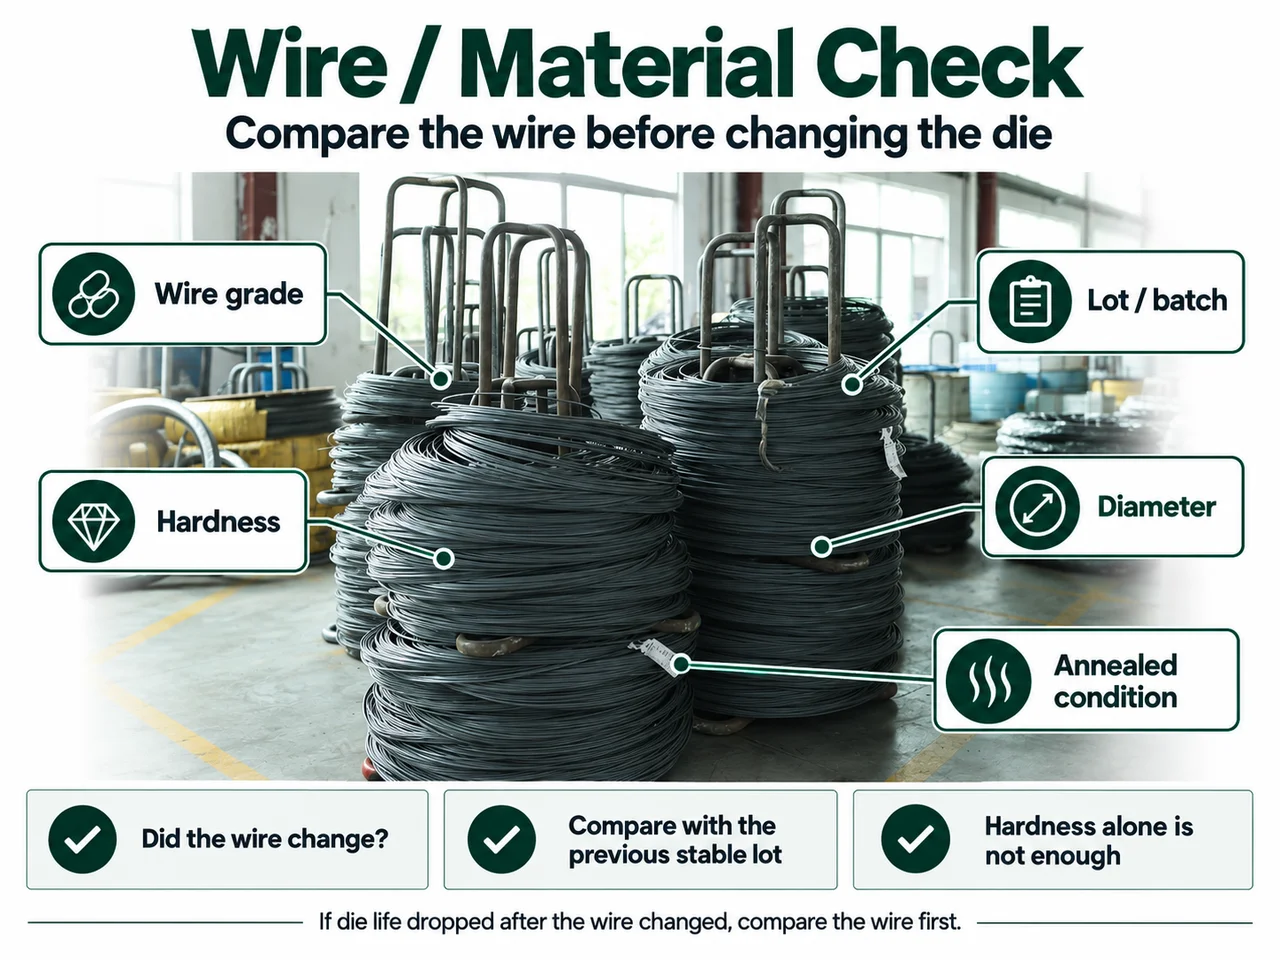
Изменения состояния проволоки могут менять сопротивление формообразованию и потому влиять и на качество наконечника, и на работу матрицы.
К важным переменным относятся:
- Марка проволоки
- Состояние отжига
- Твёрдость
- Характеристики при растяжении
- Диаметр проволоки
- Сфероидизация
- Различия между партиями проволоки
Более твёрдая или хуже формуемая проволока, как правило, увеличивает нагрузку в процессе формообразования. При этом одна лишь твёрдость не объясняет всего: состояние отжига, сфероидизация, смазка, состояние станка, скорость и настройка матрицы работают совместно. Две партии проволоки, обе укладывающиеся в приёмочный диапазон, могут вести себя по-разному при формовании наконечника.
Полезный вопрос
Стойкость упала после смены проволоки?
Если матрица до этого работала нормально, а проблема появилась после:
- Смены поставщика проволоки
- Смены марки материала
- Начала новой партии
- Изменения условий отжига
- Поставки проволоки с заметно другим поведением при формообразовании
сравните данные по проволоке, прежде чем менять материал матрицы.
Это не означает автоматически, что проволока бракованная.
Это означает, что проволока — переменная, которую нужно включить в диагностику.
Какие характеристики реально указывают проволочные заводы — твёрдость в отожжённом и неотожжённом состоянии, прочность на растяжение, обезуглероживание и сфероидизацию — смотрите в нашей справочной таблице механических свойств проволоки.
Не записывайте только типоразмер винта
«Самосверлящий винт #10» — недостаточная информация, чтобы объяснить проблему стойкости.
По возможности фиксируйте также марку материала, состояние проволоки, диаметр, данные партии и все доступные механические характеристики.
Эти сведения помогают и производителю винтов, и поставщику матриц сделать более обоснованный вывод.
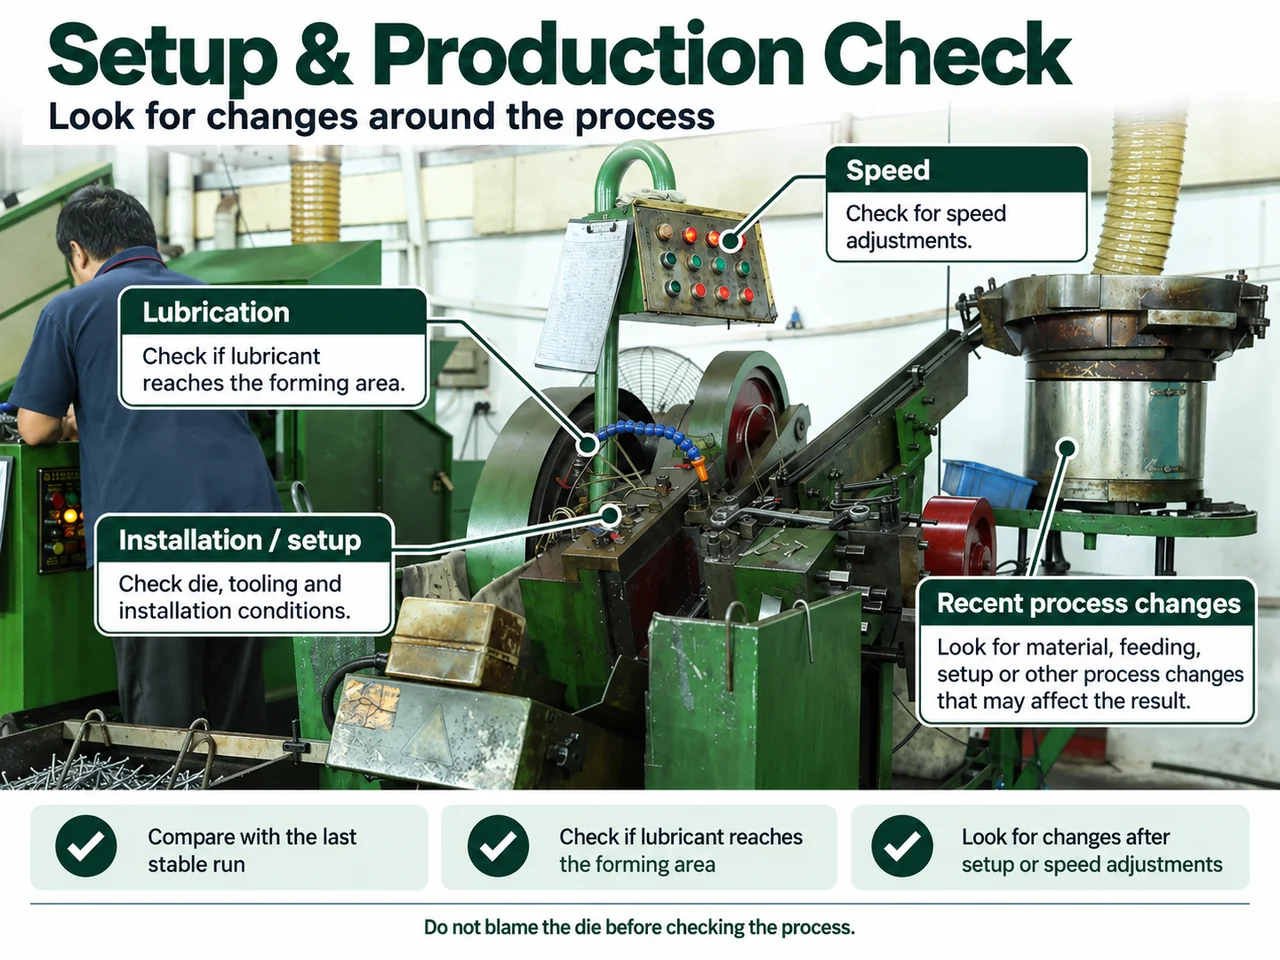
4. Проверьте настройки и условия производства
Иногда не менялись ни матрица, ни проволока — изменился режим работы линии.
Прежде чем винить матрицу, спросите:
Что изменилось примерно тогда, когда стойкость стала падать?
Внимания заслуживают несколько производственных переменных.
Смазка
Смазка снижает трение и прямой контакт металла с металлом при формообразовании. Недостаточная или нестабильная смазка может приводить к росту трения, износу поверхности, нагреву или налипанию материала на поверхность матрицы.
Проверьте:
- Стабильно ли смазка попадает на обе половины матрицы
- Не забито ли сопло и правильно ли оно направлено
- Не менялись ли тип или состояние смазки
- Не начинает ли материал налипать на поверхность матрицы
Скорость станка и темп производства
Более высокая скорость может менять ударные нагрузки, тепловыделение, вибрацию и условия смазки.
Если стойкость изменилась после увеличения скорости, сравните работу с прежней стабильной настройкой, прежде чем делать выводы о матрице.
Не существует единственной настройки скорости, верной для любого типоразмера винта, материала матрицы, станка и состояния проволоки.
Возьмите за первую точку сравнения ранее стабильные производственные условия.
Установка и наладка
Хорошая матрица тоже может выйти из строя рано, если установлена неправильно.
Проверьте:
- Правильно ли матрица посажена в держателе
- Одинаково ли установлены обе половины
- Менялась ли наладка между сменами
- Появилась ли проблема сразу после смены матрицы или регулировки станка
Полезный вопрос звучит не просто:
«Какая настройка правильная?»
А так:
«Что изменилось по сравнению с последней стабильной партией?»
При поиске причины такое сравнение обычно полезнее.
5. Когда стоит заподозрить саму матрицу?
Не всякая проблема малой стойкости идёт от производственной линии.
Саму матрицу тоже нужно исследовать, когда данные указывают в эту сторону.
К факторам со стороны матрицы относятся состояние материала, твёрдость, размеры, качество поверхности, внутренние дефекты и точность изготовления.
Изучайте матрицу внимательнее, когда:
- Несколько новых пар показывают одинаковое аномальное разрушение при ранее стабильных условиях
- Та же проблема следует за матрицей при испытании на другой заведомо стабильной наладке
- Входной контроль выявляет отклонения по размерам или видимые дефекты поверхности
- Станок, соосность, проволока, смазка и наладка проверены, а аномальная стойкость остаётся воспроизводимой
Ключевое слово — воспроизводимость.
Одна вышедшая из строя матрица даёт подсказку.
Повторяющаяся картина разрушения даёт куда более весомое доказательство.
Поэтому поиск причины должен строиться на сравнении условий, а не на немедленном возложении ответственности на поставщика матриц или производителя винтов.
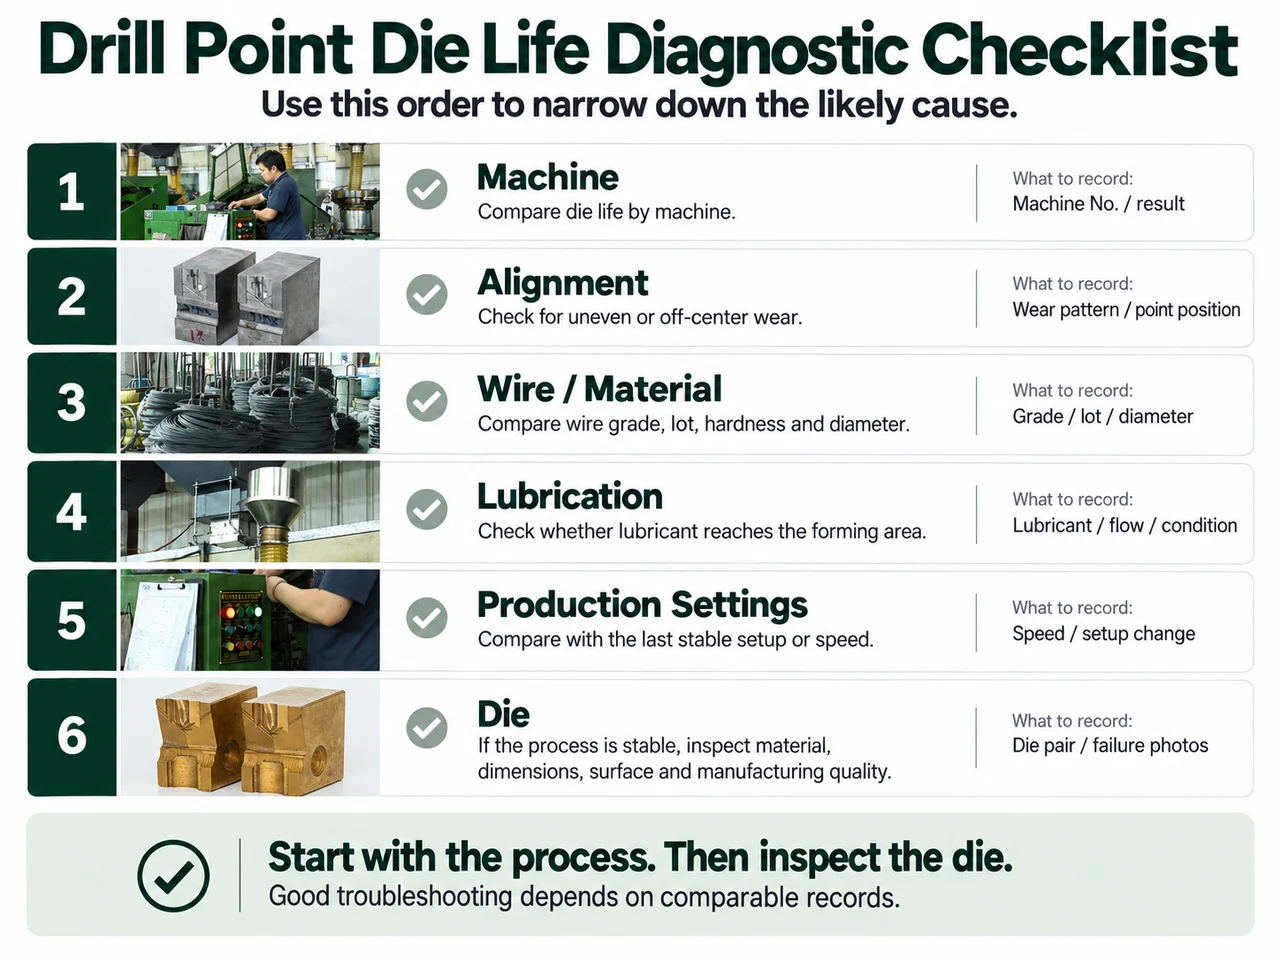
6. Используйте простой чек-лист диагностики стойкости матриц
Когда стойкость становится аномальной, разбирайте проблему по порядку.
| Проверка | Вопрос | О чём может говорить результат |
|---|---|---|
| Станок | Работает ли та же матрица иначе на другом станке? | Возможно, влияет состояние станка |
| Соосность | Износ локальный или сильно неравномерный? | Проверьте посадку матрицы, держатели и соосность |
| Проволока | Менялись ли материал, поставщик или партия? | Сравните состояние проволоки и поведение при формообразовании |
| Смазка | Стабильно ли смазка доходит до зоны формообразования? | Возможно, растут трение или налипание |
| Настройки производства | Менялись ли скорость или наладка? | Сравните с ранее стабильными условиями |
| Матрица | Сохраняется ли разрушение при контроле остальных переменных? | Исследуйте материал, размеры и качество изготовления |
Этот чек-лист не претендует на охват всех возможных видов разрушения.
Его задача — предотвратить одну распространённую ошибку при поиске причины:
Заменить матрицу до того, как проверены производственные условия вокруг неё.
7. Считайте стойкость в штуках, а не только в днях
«Отработала три дня» — не слишком полезная запись о стойкости.
Три дня на одной линии могут означать совсем другой объём выпуска, чем три дня на другой.
Более полезная запись включает:
| Что фиксировать | Пример |
|---|---|
| Пара матриц / партия | Внутренний учётный номер |
| Материал матрицы | HSS / твёрдый сплав |
| Спецификация винта | Типоразмер + спецификация наконечника |
| Материал / партия проволоки | Марка + данные партии |
| Станок | Номер станка |
| Объём выпуска | Количество изготовленных штук |
| Вид разрушения | Нормальный износ / скол / налипание / другое |
| Место разрушения | Равномерно / локально / с одной стороны |
| Недавнее изменение процесса | Проволока / скорость / смазка / наладка |
Со временем эти данные помогают отвечать на куда более полезные вопросы:
- Есть ли станок, который стабильно снижает стойкость?
- Меняет ли результат конкретная партия проволоки?
- Повторяется ли одно и то же место разрушения на нескольких матрицах?
- Может быть, матрица изнашивается нормально, а вырос объём производства?
Хорошая диагностика начинается со сравнимых данных.
8. Что отправить поставщику матриц для диагностики?
Если причину не удаётся определить внутри, не отправляйте одну фразу:
«У ваших матриц слишком малая стойкость.»
С такой информацией поставщику почти не с чем работать.
Для более полезного первичного заключения отправьте:
- Спецификацию винта — типоразмер, тип сверлящего наконечника, чертёж или образец готового винта, если есть.
- Данные по материалу винта / проволоки — марку материала, диаметр проволоки, твёрдость или другие доступные данные.
- Текущую стойкость — примерное количество винтов на пару матриц, а не только дни производства.
- Фотографии разрушения — чёткие снимки обеих половин матрицы и наконечников, изготовленных до и после появления проблемы.
- Производственные сведения — тип или номер станка, значимые параметры наладки и все недавние изменения проволоки, смазки, скорости или установки.
С этими данными поставщик сможет гораздо точнее сделать первичный вывод о том, связана ли проблема скорее с матрицей, станком, соосностью, проволокой или производственной наладкой.
Это намного полезнее, чем сразу рекомендовать другой материал матрицы.
Что выбрать для вашей линии?
Пришлите размер винта, материал проволоки и текущую стойкость — дадим оценку по вашему реальному производству.
Спросить наших инженеровПрежде чем менять матрицу, найдите закономерность
Малая стойкость — это не диагноз.
Это симптом.
Быстрее всего приблизиться к первопричине помогает сравнение того, что изменилось:
Станок. Соосность. Проволока. Условия производства.
И только затем — оценка самой матрицы.
Если процесс стабилен и вы действительно сравниваете варианты оснастки, посмотрите нашу схему выбора между HSS и твёрдым сплавом и руководство по выбору материала — там разобраны марки твёрдого сплава, содержание кобальта и покрытия.
Если вы столкнулись с необычно малой стойкостью матриц, пришлите нам спецификацию винта, данные по материалу, текущую стойкость, фотографии разрушения и условия производства. ZLD Precision Mold может сначала разобрать картину разрушения и подсказать, что проверить дальше.
Стандартные образцы: 3–4 дня Пробные заказы: от 1 комплекта
Отправьте данные вашего производства — или воспользуйтесь кнопкой WhatsApp на этой странице, если удобнее сразу прислать фотографии и чертежи.
Частые вопросы
Малая стойкость матрицы всегда означает плохое качество матрицы?
Нет. Качество матрицы может быть одной из причин, но на стойкость также влияют состояние станка, соосность, свойства проволоки, смазка, установка и производственные настройки. Разумнее сначала сравнить условия и картину износа, а затем решать, откуда идёт проблема.
Стоит ли переходить с HSS на твёрдый сплав, если стойкость мала?
Не автоматически. Твёрдый сплав обычно предпочитают для стабильного производства с большими объёмами благодаря износостойкости, тогда как HSS сохраняет практическое применение. Но если аномальная стойкость вызвана нарушением соосности, сложной проволокой, недостаточной смазкой или нестабильной настройкой станка, смена материала сама по себе может не устранить первопричину. Сначала проверьте производственные условия.
Может ли твёрдость проволоки влиять на стойкость матрицы?
Да, состояние проволоки влияет на сопротивление формообразованию и нагрузку на матрицу. Однако твёрдость нельзя рассматривать изолированно. Марка материала, состояние отжига, сфероидизация, диаметр, смазка, состояние станка и настройка вместе определяют поведение проволоки при формообразовании.
Какая информация наиболее полезна при диагностике малой стойкости?
Начните со спецификации винта, данных по проволоке, количества изделий на пару матриц, фотографий вышедшей из строя матрицы и готового сверлящего наконечника, сведений о станке и любых недавних изменений производственных условий. Чем точнее сравниваются условия, тем легче сузить круг вероятных причин.