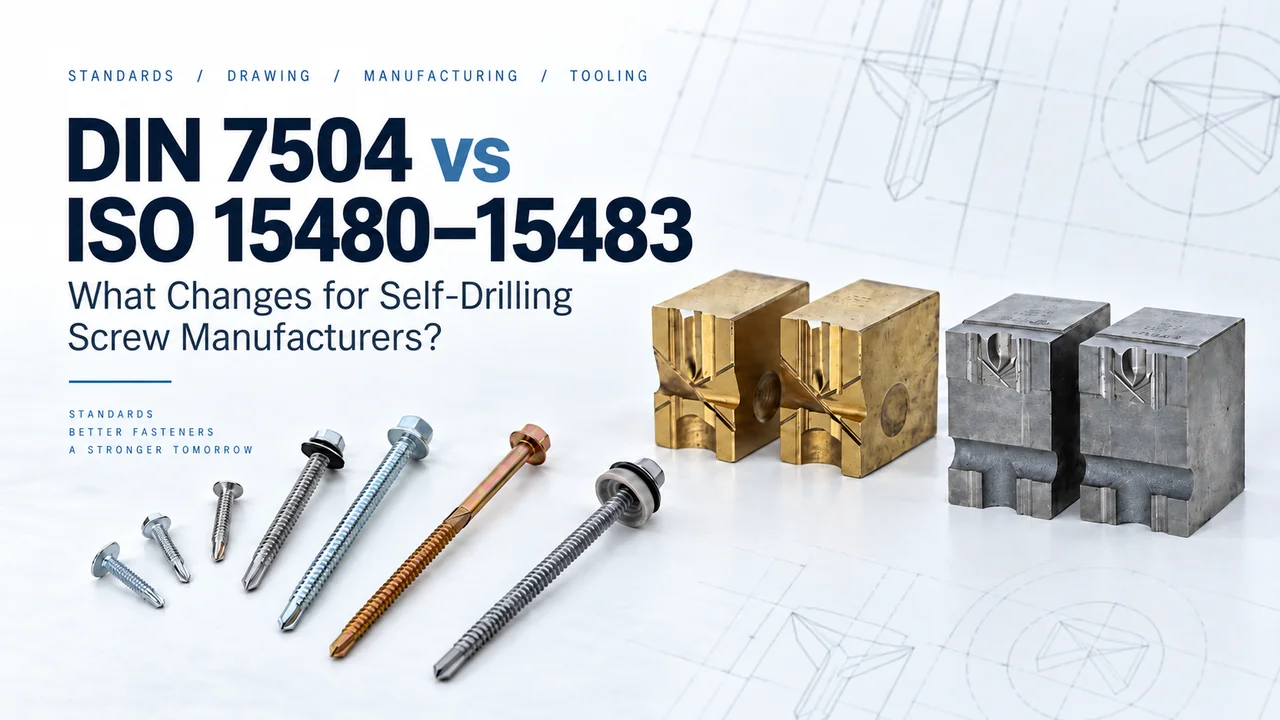
DIN 7504 vs ISO 15480–15483: ¿qué cambia para los fabricantes de tornillos autoperforantes?
La DIN 7504 fue anulada y sustituida por ISO 10666 e ISO 15480–15483: una reorganización, no un simple cambio de nombre. Qué deben revisar los fabricantes de tornillos autoperforantes antes de cambiar el tornillo, el plano o la matriz de punta de broca.
Respuesta rápida
La DIN 7504 y las ISO 15480–15483 están estrechamente relacionadas, pero el cambio no debe entenderse como un simple cambio de nombre de la misma norma.
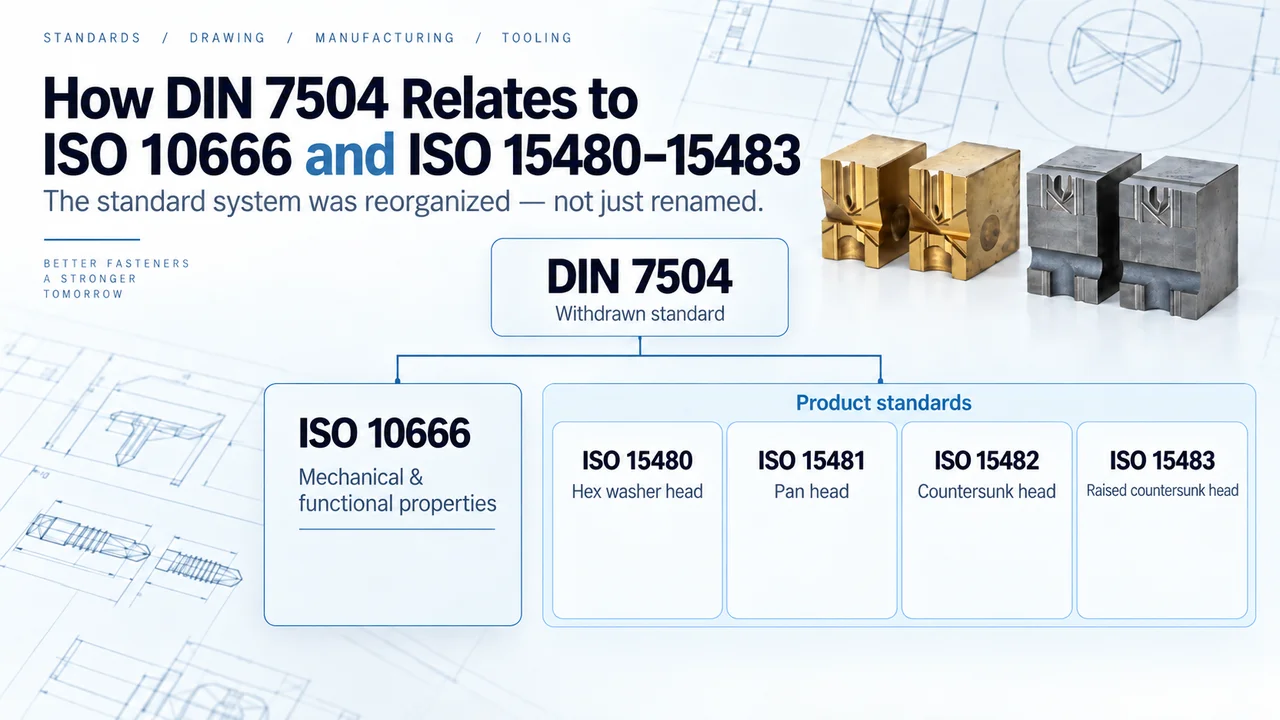
La DIN 7504:1995 cubría las dimensiones, requisitos y ensayos de los tornillos autoperforantes con rosca de chapa. Posteriormente fue anulada y sustituida por varias normas, entre ellas la ISO 10666 para las propiedades mecánicas y funcionales y las ISO 15480–15483 para las distintas configuraciones de cabeza.
Para los fabricantes de tornillos autoperforantes, esto significa que cambiar la referencia de un plano de DIN 7504 a un número ISO no implica automáticamente que el tornillo, la punta o el herramental de producción tengan que cambiar.
Pero tampoco significa que se pueda dar por hecho que todo sigue igual.
Antes de modificar la producción, los fabricantes deberían confirmar concretamente:
- el tipo de tornillo y la configuración de la cabeza;
- la tamaño de rosca y las dimensiones del producto;
- el plano aprobado y las tolerancias;
- los requisitos mecánicos y de perforación;
- la geometría de la punta de broca;
- las condiciones de aplicación;
- el herramental existente y el tornillo que produce.
La regla práctica es sencilla:
El número de norma por sí solo no basta.
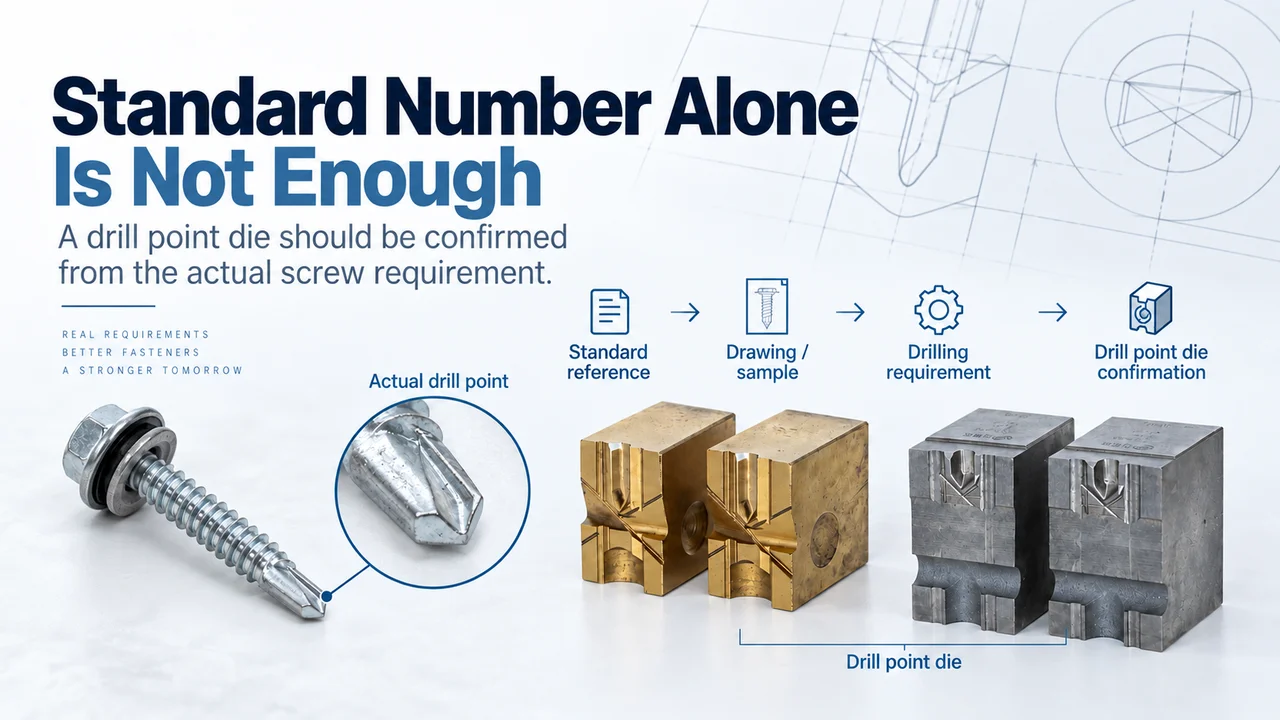
La referencia de la norma es solo una parte de la información necesaria para confirmar el tornillo terminado y la matriz de punta de broca correspondiente.
1. ¿Qué pasó realmente con la DIN 7504?
La DIN 7504:1995 cubría los tornillos autoperforantes con rosca de chapa, incluidas sus dimensiones, requisitos y ensayos.
La norma fue anulada posteriormente.
Según DIN Media, la DIN 7504:1995 fue sustituida por:
| Norma | Alcance principal |
|---|---|
| ISO 10666 | Propiedades mecánicas y funcionales de los tornillos autoperforantes |
| ISO 15480 | Tornillos autoperforantes de cabeza hexagonal con brida |
| ISO 15481 | Tornillos autoperforantes de cabeza pan con hueco cruciforme |
| ISO 15482 | Tornillos autoperforantes de cabeza avellanada con hueco cruciforme |
| ISO 15483 | Tornillos autoperforantes de cabeza avellanada abombada con hueco cruciforme |
Por eso, el cambio se entiende mejor como una reorganización del sistema de normas que como si la DIN 7504 simplemente hubiera recibido un nuevo número ISO.
Las configuraciones de producto están cubiertas por distintas normas de producto ISO, mientras que las propiedades mecánicas y funcionales se tratan por separado en la ISO 10666.
Esa distinción importa en producción.
Cuando un fabricante recibe un plano antiguo marcado solo con «DIN 7504», el primer paso debería ser identificar la configuración real del tornillo y los requisitos del plano, no sustituir sin más el número DIN por un número ISO.
2. ¿La DIN 7504 significa lo mismo que las normas ISO?
No exactamente.
Sin embargo, esto no significa que todos los productos DIN 7504 existentes deban rediseñarse.
Lo importante para los fabricantes es evitar dos suposiciones opuestas.
Suposición 1: «El número de norma cambió, así que hay que sustituir todo el herramental».
No necesariamente.
Suposición 2: «DIN e ISO son básicamente lo mismo, así que no hay nada que comprobar».
Tampoco necesariamente.
El enfoque correcto es comparar el requisito real de producción.
Un fabricante debería revisar el plano aprobado por el cliente, las dimensiones vigentes, las tolerancias y los requisitos de rendimiento antes de decidir si algo en la producción tiene que cambiar.
Esto es especialmente importante en productos antiguos que ya se han fabricado y aprobado durante muchos años.
3. ¿Qué norma ISO se aplica al tornillo?
El primer paso es identificar la configuración de la cabeza del tornillo.
| Tipo de tornillo | Norma ISO correspondiente |
|---|---|
| Tornillo autoperforante de cabeza hexagonal con brida | ISO 15480 |
| Tornillo autoperforante de cabeza pan con hueco cruciforme | ISO 15481 |
| Tornillo autoperforante de cabeza avellanada con hueco cruciforme | ISO 15482 |
| Tornillo autoperforante de cabeza avellanada abombada con hueco cruciforme | ISO 15483 |
Esto es importante porque la DIN 7504 no debe tratarse como si simplemente se hubiera convertido en la ISO 15480.
Las distintas configuraciones de tornillo pertenecen ahora a distintas normas de producto ISO.
Hay otro detalle que conviene tener en cuenta al revisar las especificaciones vigentes.
La ISO 15480 está publicada actualmente como ISO 15480:2019, mientras que las ISO 15481, ISO 15482 e ISO 15483 siguen siendo las ediciones de 1999 y fueron confirmadas como vigentes en sus revisiones de 2024.
Para los fabricantes, esta es otra razón para comprobar la edición exacta de la norma y el plano del cliente en lugar de fiarse solo de un número de norma conocido.
4. ¿Qué deberían volver a comprobar los fabricantes?
Un cambio de DIN a ISO debería activar una revisión de la especificación, no un cambio automático de herramental.
Tipo de tornillo
Confirme la configuración real de la cabeza y la norma de producto aplicable.
Tamaño de rosca
Compruebe la designación exacta de la rosca que exige el plano vigente.
No dé por hecho que una designación DIN antigua siempre puede trasladarse directamente a una especificación ISO vigente sin verificarla.
Dimensiones del producto
Compare las dimensiones y tolerancias relevantes del tornillo con el plano aprobado por el cliente.
La referencia de la norma no sustituye al plano.
Revisión del plano
Esto es especialmente importante cuando el cliente lleva años usando el mismo producto.
La referencia ISO más reciente puede ser distinta de la que figura en el plano aprobado anteriormente.
Antes de modificar la producción, determine qué requisito está aprobando realmente el cliente.
Requisitos mecánicos y funcionales
La norma de producto es solo una parte del requisito.
La ISO 10666 cubre las propiedades mecánicas y funcionales de los tornillos autoperforantes con rosca de chapa.
Sus requisitos clave incluyen aspectos como la dureza superficial, la dureza del núcleo, la capacidad de perforar el agujero necesario y formar la rosca de acoplamiento, y la resistencia a la torsión.
Un tornillo puede parecer dimensionalmente correcto y aun así no cumplir el rendimiento de perforación o mecánico exigido.
5. ¿Qué no cambia automáticamente cuando cambia el número de norma?
Actualizar el número de norma no cambia automáticamente la aplicación real del cliente.
Por ejemplo:
| Aspecto | Lo que sigue habiendo que confirmar |
|---|---|
| Material que se perfora | Aplicación real |
| Espesor del material | Rango de perforación requerido |
| Capacidad de perforación requerida | Requisito del cliente |
| Geometría de punta específica del cliente | Plano o muestra aprobada |
| Material del tornillo / alambre | Especificación de producción |
| Tratamiento térmico | Requisito de producto aplicable |
| Recubrimiento superficial | Especificación del cliente |
| Máquina de producción | Configuración real de producción |
| Material de la matriz de punta de broca | Volumen, material del tornillo y estrategia de herramental |
| Matriz de punta de broca existente | Geometría del tornillo terminado y resultado de ensayo |
Por eso el número de norma nunca debería ser la única base de una decisión de herramental.
La verdadera pregunta es:
¿La configuración de producción actual sigue fabricando el tornillo que exigen el plano y la aplicación vigentes?
6. ¿Qué significa el cambio de DIN a ISO para la matriz de punta de broca?
Desde el punto de vista del herramental, esta es la parte más importante.
Una matriz de punta de broca forma la geometría de la punta del tornillo.
Sin embargo, las ISO 15480–15483 son normas para el tornillo terminado.
No son especificaciones de matrices de punta de broca.
Por lo tanto:
Saber que un tornillo es «ISO 15480» no define por completo la matriz de punta de broca.
La referencia de la norma ayuda a identificar la familia general del tornillo y su configuración.
Pero un fabricante de matrices de punta de broca sigue necesitando entender la punta que realmente hay que producir.
Para ello suele hacer falta información adicional, como:
- Diámetro del tornillo
- Geometría de la punta de broca
- Rendimiento de perforación requerido
- Plano
- Muestra aprobada
- Requisito de producción
Esta es la distinción clave:
- Referencia de norma = información útil
- Referencia de norma ≠ especificación completa de la matriz de punta de broca
Dos clientes pueden describir un tornillo con la misma referencia de norma y aun así tener planos aprobados, aplicaciones de perforación o requisitos de punta distintos; es la misma razón por la que dos tornillos del mismo diámetro de 5,5 mm pueden necesitar puntas distintas.
Por eso el herramental debería confirmarse frente al requisito real del producto, y no elegirse solo a partir del número de norma.
7. ¿Qué información conviene aportar antes de confirmar una matriz de punta de broca?
Si un fabricante solo pregunta:
«Necesito una matriz de punta de broca para ISO 15480».
es un punto de partida útil, pero normalmente no basta para la confirmación final de la matriz.
Una solicitud mejor incluye la siguiente información.
7.1 Especificación del tornillo
Indique el diámetro nominal, la longitud, la especificación de rosca y el tipo de cabeza.
7.2 Referencia de norma
Por ejemplo: DIN 7504, ISO 15480, ISO 15481, ISO 15482 o ISO 15483.
7.3 Plano
Un plano es especialmente útil cuando el producto se basa en:
- una especificación DIN antigua;
- un diseño específico del cliente;
- dimensiones o tolerancias modificadas;
- un producto ya aprobado.
7.4 Muestra del tornillo
Si el objetivo es reproducir una punta existente, una muestra física aprobada o fotos claras de la muestra pueden ayudar a confirmar la geometría.
7.5 Requisito de perforación
La aplicación también importa. Por ejemplo:
- ¿Qué material perforará el tornillo?
- ¿Qué espesor tiene el material?
- ¿Qué rendimiento de perforación se requiere?
7.6 Información de producción
La información de producción relevante, incluidos el material del tornillo y las condiciones de conformado, puede ayudar a determinar si la especificación y el material de la matriz elegidos son adecuados para una producción estable.
El principio es sencillo:
Cuanto más completa sea la información de partida, menos dependerá la selección de la matriz de suposiciones.
Si su producto está pasando de DIN 7504 a ISO 15480–15483, no decida si sustituir la matriz solo por el número de norma. Envíenos el plano, la muestra y la especificación del tornillo: podemos revisar primero el requisito real de la punta antes de confirmar la matriz de punta de broca.
¿Está seleccionando con estas especificaciones?
Envíe la medida del tornillo, el plano o su requisito de perforación. Nuestro ingeniero puede ayudarle a verificar la matriz de punta de broca correspondiente.
8. Un flujo práctico de revisión para fabricantes
Una revisión práctica puede seguir esta secuencia:
- Se recibe la especificación del cliente
- ¿Referencia DIN 7504 o ISO?
- Identificar el tipo real de cabeza del tornillo
- Confirmar ISO 15480 / 15481 / 15482 / 15483
- Comprobar tamaño de rosca, dimensiones y revisión del plano
- Confirmar requisitos mecánicos y de perforación
- Confirmar la geometría real de la punta y la aplicación
- Comprobar si la matriz de punta de broca existente sigue siendo adecuada
- Fabricar muestras
- Inspección dimensional + prueba de perforación
- Aprobar para producción
Esta secuencia separa un cambio documental de un cambio real del producto.
Así se evita sustituir el herramental sin necesidad y, al mismo tiempo, se reduce el riesgo de seguir con una matriz antigua cuando el requisito real del tornillo ha cambiado.
9. Un ejemplo sencillo
Supongamos que un fabricante recibe un plano antiguo de un cliente marcado:
DIN 7504 — ST5,5
La primera pregunta no debería ser:
«¿Por qué número ISO sustituimos la DIN 7504?»
En su lugar, compruebe:
- ¿Cuál es la configuración real de la cabeza?
- ¿Qué revisión del plano está aprobada actualmente?
- ¿El cliente exige las dimensiones ISO vigentes o la geometría de producto aprobada anteriormente?
- ¿Ha cambiado la geometría de la punta?
- ¿Qué rendimiento de perforación se requiere?
- ¿La matriz de punta de broca existente sigue fabricando el tornillo requerido?
Solo después de responder a estas preguntas debería el fabricante decidir si el herramental existente puede seguir usándose o si hace falta otra matriz de punta de broca.
Una actualización de normas no debería provocar automáticamente un cambio de herramental innecesario.
Al mismo tiempo, una matriz antigua no debería seguir automáticamente en producción si el requisito real del producto ha cambiado.
Conclusión
La transición de la DIN 7504 a la ISO 10666 y las ISO 15480–15483 se entiende mejor como una reorganización y actualización del sistema de normas, no como un simple cambio de nombre.
Para los fabricantes de tornillos autoperforantes, la regla más importante es:
No cambie el tornillo, ni la matriz de punta de broca, basándose solo en el número de norma.
Confirme la especificación real del tornillo, el plano, el requisito de perforación y la geometría de la punta. Después determine si la matriz de punta de broca existente sigue cumpliendo el requisito o si conviene usar otra matriz.
¿Tiene un plano DIN 7504 o ISO 15480–15483? Envíenos el plano, la muestra y la especificación del tornillo: podemos revisar el requisito real de la punta antes de confirmar la especificación de la matriz de punta de broca. Para las tablas dimensionales de la antigua DIN 7504, consulte la guía de especificaciones DIN 7504; si la duda es el material de la matriz, vea matrices de punta de broca de carburo de tungsteno vs HSS.
Preguntas frecuentes
¿La DIN 7504 es lo mismo que la ISO 15480?
No. La DIN 7504 era una norma más amplia que cubría los tornillos autoperforantes con rosca de chapa, y fue sustituida por varias normas. La ISO 15480 cubre específicamente los tornillos autoperforantes de cabeza hexagonal con brida, mientras que las ISO 15481–15483 cubren otras configuraciones de cabeza. La ISO 10666 cubre por separado las propiedades mecánicas y funcionales.
¿Qué norma ISO sustituye a la DIN 7504?
No existe un único número ISO que sustituya a todas las configuraciones de la DIN 7504. La norma de producto aplicable depende del tipo de cabeza: ISO 15480 — cabeza hexagonal con brida; ISO 15481 — cabeza pan con hueco cruciforme; ISO 15482 — cabeza avellanada con hueco cruciforme; ISO 15483 — cabeza avellanada abombada con hueco cruciforme. Las propiedades mecánicas y funcionales se regulan mediante la ISO 10666.
¿Pasar de DIN 7504 a ISO significa que necesito una matriz de punta de broca nueva?
No automáticamente. Si la matriz actual sigue produciendo la geometría que exige el plano aprobado vigente y el tornillo terminado cumple el rendimiento requerido, un simple cambio del número de norma no significa que haya que sustituir la matriz. Primero conviene comprobar el requisito real del producto.
¿Puedo pedir una matriz de punta de broca indicando solo «ISO 15480»?
Es un punto de partida útil, pero normalmente no basta para la confirmación final del herramental. También deben considerarse el diámetro del tornillo, la geometría de la punta, el plano o la muestra, el requisito de perforación y las condiciones de producción.
¿Y si mi cliente sigue usando un plano DIN 7504?
No lo convierta automáticamente. Primero confirme el tipo de cabeza, las dimensiones del tornillo, el plano aprobado y el requisito real de rendimiento. Después compare esos requisitos con la norma ISO vigente correspondiente antes de decidir si el producto o el herramental deben cambiar.
¿La ISO indica si debo usar una matriz de punta de broca de HSS o de carburo de tungsteno?
No. Las ISO 15480–15483 definen requisitos para el tornillo terminado, no para el material de la matriz de producción. La elección entre HSS y carburo de tungsteno es una decisión de herramental que depende de factores como el material del tornillo, el volumen de producción, la exigencia de estabilidad, la vida útil esperada de la matriz y las condiciones de producción.
CUANDO LE VENGA BIEN
Reciba una recomendación de matriz para su tornillo
Comparta lo que ya tenga. Nuestro equipo de ingeniería puede revisar la información y ayudar a definir una especificación de matriz de punta de broca adecuada antes de la cotización.