
แม่พิมพ์ปลายสว่านอายุสั้น? ตรวจ 4 ด้านก่อนเปลี่ยนวัสดุ
วิเคราะห์อายุแม่พิมพ์ปลายสว่านที่สั้นผิดปกติ โดยเทียบสภาพเครื่อง แนวศูนย์ ลวด และเงื่อนไขผลิต ก่อนเปลี่ยนวัสดุหรือผู้ผลิตเครื่องมือ
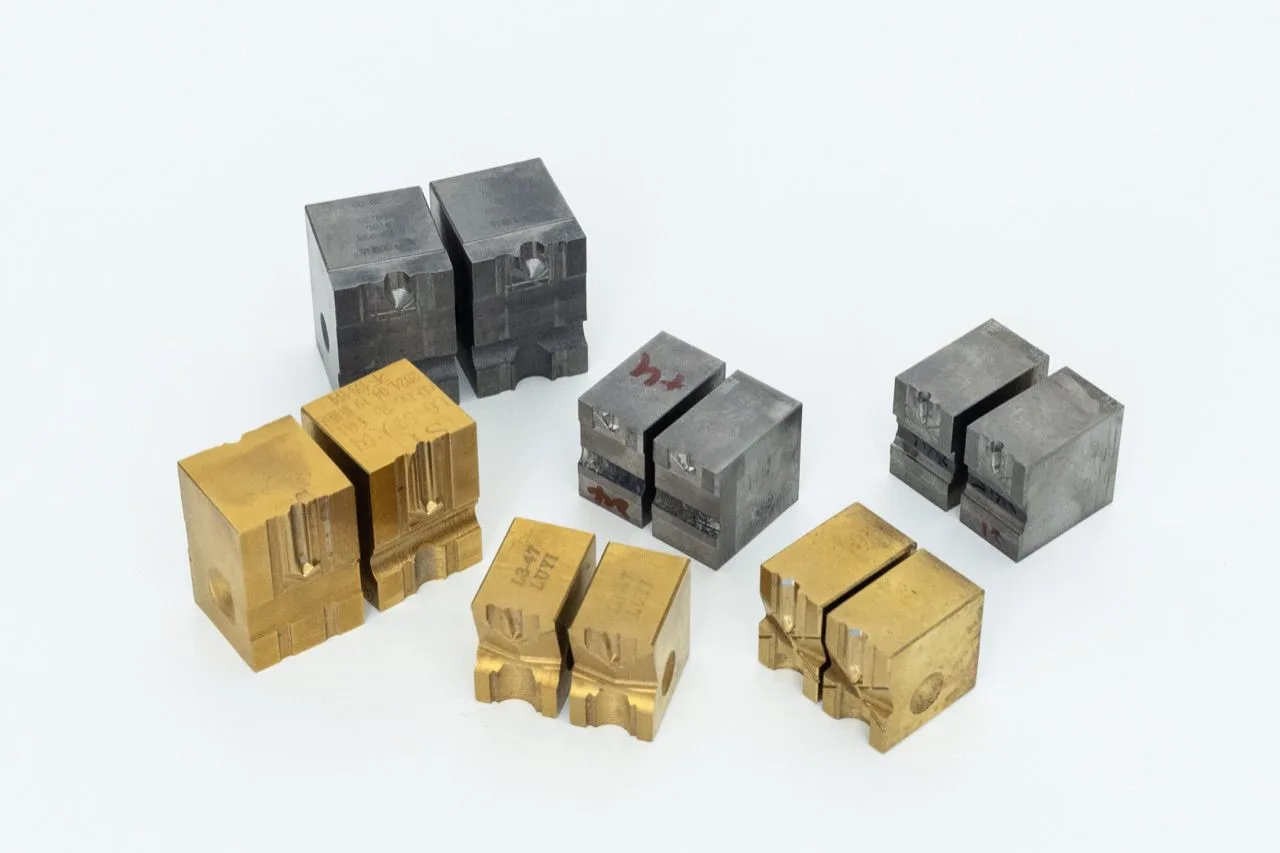
เมื่อแม่พิมพ์สึกเร็วกว่าที่คาด ผู้ผลิตมักเริ่มถามว่าควรเปลี่ยนวัสดุหรือเป็นปัญหาคุณภาพเครื่องมือหรือไม่ บางครั้งเครื่องมือเป็นสาเหตุจริง แต่ไม่ใช่ทุกครั้ง
อายุอาจเปลี่ยนจากสภาพเครื่อง แนวศูนย์ ลวด การหล่อลื่น การติดตั้ง หรือเงื่อนไขอื่น แม่พิมพ์ที่ดีอาจให้ผลต่างมากเมื่อปัจจัยเหล่านี้เปลี่ยน ก่อนเปลี่ยน HSS เป็นคาร์ไบด์หรือเปลี่ยนผู้ขาย ให้ตรวจสี่ด้านต่อไปนี้
คำตอบเบื้องต้น
| ด้านที่ตรวจ | สิ่งที่ควรเทียบก่อน |
|---|---|
| 1. สภาพเครื่อง | เครื่องมือลักษณะเดียวกันให้ผลต่างกันระหว่างเครื่องหรือไม่? |
| 2. แนวศูนย์ | สึกไม่เท่ากันหรือปลายสกรูเบี้ยวหรือไม่? |
| 3. วัสดุสกรูและลวด | ปัญหาเริ่มหลังเปลี่ยนเกรด ผู้ขาย หรือล็อตหรือไม่? |
| 4. ค่าตั้งและเงื่อนไขผลิต | การหล่อลื่น ความเร็ว การติดตั้ง หรือค่าอื่นเปลี่ยนหรือไม่? |
หากสี่ด้านยังคงเสถียรแต่เครื่องมือใหม่หลายคู่ยังอายุสั้นผิดปกติ ค่อยตรวจวัสดุ มิติ สภาพผิว และคุณภาพการผลิตแม่พิมพ์เพิ่มเติม เป้าหมายคือเข้าใจสิ่งที่ลดอายุก่อนเลือกมาตรการแก้ ไม่ได้หมายความว่าต้องฝืนใช้เครื่องมือที่เสียหายต่อ
1. ตรวจสภาพเครื่องจักร
การเทียบระหว่างเครื่องช่วยคัดสาเหตุได้รวดเร็ว ถามว่าเครื่องมือชนิดเดียวกันให้จำนวนชิ้นดีมากกว่าบนเครื่องหนึ่งอย่างสม่ำเสมอหรือไม่ หากแม่พิมพ์จากล็อตเดียวกันทำงานปกติบนเครื่อง A แต่เสียเร็วซ้ำบนเครื่อง B ต้องตรวจเครื่องเป็นส่วนหนึ่งของการวิเคราะห์
ชุดนำทาง ชุดจับ การสั่น การเคลื่อนที่ไม่สม่ำเสมอ และสภาพกลไกอื่นเปลี่ยนการสัมผัสกับชิ้นงานก่อนขึ้นรูปได้
สิ่งที่ควรสังเกต
เปรียบเทียบ:
- อายุเครื่องมือบนแต่ละเครื่อง
- ตำแหน่งเสียหายของแต่ละคู่
- การบำรุงรักษาหรือเปลี่ยนอะไหล่ล่าสุด
- คุณภาพสกรูหลังย้ายไปผลิตบนเครื่องอื่น
อย่าสรุปจากแม่พิมพ์เสียเพียงคู่เดียว ให้หาแนวโน้มที่เกิดซ้ำ หากเครื่องหนึ่งทำให้อายุสั้นซ้ำ ควรตรวจเครื่องก่อนสรุปว่าเครื่องมือทุกชุดบกพร่อง บันทึกอายุแยกตามเครื่องช่วยแยกปัญหาเครื่องมือจากกระบวนการได้
2. ตรวจแนวศูนย์แม่พิมพ์
เมื่อแม่พิมพ์สองชิ้นสัมผัสชิ้นงานไม่สมดุล โหลดอาจกระจุก ทำให้สึกเฉพาะจุด กะเทาะ ปลายเบี้ยว หรือร่องไม่เท่ากัน รอยเสียหายเป็นหลักฐานเบื้องต้น แต่ไม่ใช่การวินิจฉัยแน่นอนจากรูปอย่างเดียว
สัญญาณที่ควรตรวจเพิ่ม
- ชิ้นหนึ่งสึกเร็วกว่าคู่ของมัน
- กะเทาะซ้ำตำแหน่งเดิม
- ปลายสกรูสองด้านต่างกัน
- ปลายออกจากแนวแกนสกรู
การสึกสม่ำเสมอหลังผลิตยาวกับการสึกกระจุกไม่ใช่รูปแบบเดียวกัน การสึกเฉพาะจุดควรได้รับการตรวจเพิ่ม
รายการที่ควรตรวจ
- ทั้งสองชิ้นนั่งในเบ้าถูกต้องหรือไม่
- ชุดจับมีสภาพและความแข็งแกร่งคงที่หรือไม่
- ชุดนำทางสึกหรือไม่
- ชิ้นงานเข้าสถานีในตำแหน่งเดิมสม่ำเสมอหรือไม่
- เครื่องมือที่เปลี่ยนใหม่เสียแบบเดิมซ้ำหรือไม่
หากชุดใหม่เสียตำแหน่งใกล้เดิม การเปลี่ยนอีกชุดอาจเพียงทำให้ปัญหาเกิดซ้ำ ดูรายละเอียดการกะเทาะ ปลายเบี้ยว และการติดเนื้อวัสดุใน คู่มือวิเคราะห์ปัญหาแม่พิมพ์
3. ตรวจวัสดุสกรูและลวด
แม่พิมพ์ทำงานร่วมกับวัสดุที่ขึ้นรูป สภาพลวดเปลี่ยนแล้วแรงต้านอาจเปลี่ยน ส่งผลทั้งรูปทรงปลายและอายุเครื่องมือ ตัวแปรสำคัญ ได้แก่:
- เกรดลวด
- สภาพอบอ่อน
- ความแข็ง
- สมบัติแรงดึง
- เส้นผ่านศูนย์กลาง
- ระดับการเป็นทรงกลมของคาร์ไบด์ในโครงสร้างลวดเมื่อเกี่ยวข้อง
- ความต่างระหว่างล็อต
ลวดที่แข็งหรือขึ้นรูปยากอาจเพิ่มโหลด แต่ความแข็งอย่างเดียวไม่อธิบายทั้งหมด สภาพอบอ่อน โครงสร้าง การหล่อลื่น ความเร็ว และการตั้งทำงานร่วมกัน ลวดสองล็อตที่ผ่านช่วงรับเข้าเดียวกันอาจยังตอบสนองต่อการขึ้นรูปปลายต่างกัน
คำถามที่ช่วยวิเคราะห์
อายุลดลงหลังเปลี่ยนลวดหรือไม่? ตรวจลำดับเวลาหากปัญหาเกิดหลัง:
- เปลี่ยนผู้ขายลวด
- เปลี่ยนเกรด
- เริ่มล็อตใหม่
- เปลี่ยนสภาพอบอ่อน
- ได้ลวดที่พฤติกรรมขึ้นรูปต่างชัดเจน
เทียบข้อมูลลวดก่อนเปลี่ยนวัสดุเครื่องมือ ไม่ได้หมายความว่าลวดบกพร่องโดยอัตโนมัติ แต่เป็นตัวแปรที่ต้องรวมในการวิเคราะห์ ดูความแข็งก่อนและหลังอบอ่อน แรงดึง การสูญเสียคาร์บอน และโครงสร้างใน ข้อมูลสมบัติลวดฟาสเทนเนอร์
อย่าบันทึกเพียงขนาดสกรู
คำว่า “สกรูปลายสว่าน #10” ยังไม่พออธิบายอายุเครื่องมือ ควรบันทึกเกรด สภาพลวด ขนาด เลขล็อต และข้อมูลสมบัติเชิงกลที่มี เพื่อให้ทั้งโรงงานสกรูและผู้ผลิตแม่พิมพ์เทียบเงื่อนไขได้
4. ตรวจค่าตั้งและเงื่อนไขผลิต
บางครั้งแม่พิมพ์และลวดไม่เปลี่ยน แต่วิธีเดินสายผลิตเปลี่ยน ให้ถามว่าสิ่งใดเปลี่ยนช่วงเดียวกับที่อายุสั้นลง
การหล่อลื่น
สารหล่อลื่นช่วยลดแรงเสียดทานและการสัมผัสโลหะโดยตรง หากจ่ายไม่พอหรือไม่สม่ำเสมออาจเพิ่มการสึก ความร้อน หรือการติดเนื้อวัสดุ ตรวจว่า:
- สารถึงทั้งสองชิ้นสม่ำเสมอหรือไม่
- หัวฉีดอุดหรือวางผิดหรือไม่
- ชนิดและสภาพสารเปลี่ยนหรือไม่
- มีเนื้อวัสดุสะสมบนผิวหรือไม่
ความเร็วเครื่องและอัตราผลิต
ความเร็วที่สูงขึ้นอาจเปลี่ยนแรงกระแทก ความร้อน การสั่น และการจ่ายสาร หากอายุเปลี่ยนหลังเพิ่มความเร็ว ให้เทียบกับค่าที่เคยเสถียรก่อนสรุปว่าแม่พิมพ์ผิด ไม่มีค่าปรับเดียวที่เหมาะกับทุกขนาด วัสดุ เครื่อง และลวด
การติดตั้งและการตั้งเครื่อง
เครื่องมือที่ดีอาจเสียเร็วหากติดตั้งผิด ตรวจตำแหน่งในชุดจับ การติดตั้งทั้งคู่ ความต่างระหว่างกะ และเวลาที่ปัญหาเริ่มหลังเปลี่ยนเครื่องมือหรือปรับเครื่อง
แทนที่จะถามเพียงค่าที่ถูกต้องคืออะไร ให้เทียบสิ่งที่ต่างจากรอบผลิตล่าสุดที่เสถียร การเปรียบเทียบนี้ช่วยวิเคราะห์ได้มากกว่าการตั้งค่าใหม่โดยไม่มีข้อมูลฐาน
5. เมื่อใดควรตรวจตัวแม่พิมพ์โดยตรง?
ไม่ใช่ทุกปัญหามาจากสายผลิต ตัวแม่พิมพ์อาจมีปัญหาวัสดุ ความแข็ง มิติ ผิว ข้อบกพร่องภายใน หรือความแม่นยำการผลิต ต้องตรวจเมื่อหลักฐานชี้ เช่น:
- เครื่องมือใหม่หลายคู่เสียแบบเดียวกันในเงื่อนไขที่เคยเสถียร
- ปัญหาตามเครื่องมือไปเมื่อทดลองบนกระบวนการอีกชุดที่ทราบว่าเสถียร
- การรับเข้าพบมิติหรือผิวผิดปกติ
- ตรวจเครื่อง แนว ลวด การหล่อลื่น และค่าตั้งแล้ว ยังเกิดอายุผิดปกติซ้ำ
ประเด็นสำคัญคือการเกิดซ้ำ เครื่องมือหนึ่งชุดให้เบาะแส แต่รูปแบบที่ทำซ้ำได้ให้หลักฐานมากกว่า ควรเทียบเงื่อนไขเพื่อหาสาเหตุ ไม่เริ่มจากการกำหนดความรับผิดให้ผู้ขายหรือโรงงานสกรู
6. ใช้รายการตรวจอายุแม่พิมพ์อย่างเป็นลำดับ
| รายการ | คำถาม | ความหมายที่ควรตรวจต่อ |
|---|---|---|
| เครื่อง | เครื่องมือแบบเดียวกันให้ผลต่างบนเครื่องอื่นหรือไม่? | สภาพเครื่องอาจมีส่วน |
| แนวศูนย์ | สึกกระจุกหรือไม่สมดุลหรือไม่? | ตรวจเบ้า ชุดจับ และตำแหน่ง |
| ลวด | เปลี่ยนเกรด ผู้ขาย หรือล็อตหรือไม่? | เทียบสภาพและพฤติกรรมขึ้นรูป |
| การหล่อลื่น | สารถึงพื้นที่ขึ้นรูปสม่ำเสมอหรือไม่? | แรงเสียดทานหรือการติดเนื้อวัสดุอาจเพิ่ม |
| ค่าตั้ง | เปลี่ยนความเร็วหรือการตั้งหรือไม่? | เทียบเงื่อนไขเดิมที่เสถียร |
| แม่พิมพ์ | ปัญหายังเกิดเมื่อควบคุมตัวแปรอื่นแล้วหรือไม่? | ตรวจวัสดุ มิติ และการผลิตเครื่องมือ |
รายการนี้ไม่ครอบคลุมความเสียหายทุกชนิด แต่ช่วยหลีกเลี่ยงการเปลี่ยนเครื่องมือโดยไม่ตรวจเงื่อนไขรอบข้าง ต้องถอดเครื่องมือที่ไม่ปลอดภัยหรือไม่ผ่านเกณฑ์ตามขั้นตอนโรงงานขณะตรวจสาเหตุ
7. บันทึกอายุเป็นจำนวนชิ้น ไม่ใช่เพียงจำนวนวัน
คำว่าใช้ได้สามวันไม่ช่วยเทียบมาก เพราะสามวันบนแต่ละสายอาจให้จำนวนชิ้นต่างกันมาก ควรบันทึก:
| ข้อมูล | ตัวอย่างรายการ |
|---|---|
| คู่แม่พิมพ์และล็อต | เลขติดตามภายใน |
| วัสดุเครื่องมือ | HSS หรือทังสเตนคาร์ไบด์ |
| ข้อกำหนดสกรู | ขนาดและแบบปลาย |
| วัสดุและล็อตลวด | เกรดกับเลขล็อต |
| เครื่อง | เลขเครื่อง |
| จำนวนผลิต | จำนวนรวมและจำนวนชิ้นที่ผ่านเกณฑ์ |
| รูปแบบเสีย | สึกปกติ กะเทาะ ติดเนื้อวัสดุ หรืออื่น |
| ตำแหน่งเสีย | สม่ำเสมอ เฉพาะจุด หรือด้านเดียว |
| สิ่งที่เปลี่ยนล่าสุด | ลวด ความเร็ว สารหล่อลื่น หรือค่าตั้ง |
เมื่อสะสมข้อมูล จะตรวจได้ว่าเครื่องหนึ่งลดอายุซ้ำหรือไม่ ล็อตลวดเปลี่ยนผลหรือไม่ ตำแหน่งเสียซ้ำหลายชุดหรือไม่ หรือเครื่องมือยังสึกตามปกติแต่ปริมาณผลิตต่อวันเพิ่มขึ้น การวิเคราะห์ที่ดีเริ่มจากข้อมูลที่เทียบกันได้
8. ควรส่งอะไรให้ผู้ผลิตช่วยวิเคราะห์?
ข้อความว่าอายุสั้นเพียงอย่างเดียวให้ข้อมูลไม่พอ ควรส่ง:
- ข้อกำหนดสกรู — ขนาด แบบปลาย แบบทางเทคนิค หรือตัวอย่างสกรู
- ข้อมูลวัสดุและลวด — เกรด ขนาด ความแข็ง และข้อมูลที่มี
- อายุปัจจุบัน — จำนวนสกรูและชิ้นดีต่อคู่ ไม่ใช่เพียงวัน
- รูปเสียหาย — ทั้งสองชิ้นและปลายสกรูก่อนกับหลังเริ่มปัญหา ถ่ายชัดและมีสเกลเมื่อทำได้
- ข้อมูลผลิต — รุ่นหรือเลขเครื่อง ค่าตั้งที่เกี่ยวข้อง และสิ่งที่เปลี่ยนด้านลวด การหล่อลื่น ความเร็ว หรือการติดตั้ง
ข้อมูลช่วยประเมินเบื้องต้นว่าควรตรวจเครื่องมือ เครื่อง แนวศูนย์ ลวด หรือค่าตั้งต่อ ไม่ใช่รับรองการวินิจฉัยจากรูปหรือแนะนำวัสดุใหม่ทันที
หาแนวโน้มก่อนเลือกวิธีแก้
อายุสั้นเป็นอาการ ไม่ใช่ชื่อสาเหตุ ให้เทียบเครื่อง แนวศูนย์ ลวด และเงื่อนไขผลิต แล้วตรวจตัวแม่พิมพ์ตามหลักฐาน
หากกระบวนการเสถียรและกำลังเทียบเครื่องมือ ดู กรอบเลือก HSS กับคาร์ไบด์ และ แนวทางเลือกวัสดุ สำหรับเกรด โคบอลต์ และการเคลือบ
หากอายุสั้นผิดปกติ ส่งแบบสกรู ข้อมูลลวด จำนวนชิ้น รูปเสียหาย และเงื่อนไขผลิตให้ ZLD Precision Mold ช่วยตรวจรูปแบบและเสนอสิ่งที่ควรตรวจต่อ
ตัวอย่างมาตรฐาน: ระยะเบื้องต้น 3–4 วัน ต้องยืนยันตามสเปกและคิวผลิต คำสั่งทดลอง: สอบถามได้ตั้งแต่ 1 ชุดตามงาน
ส่งข้อมูลการผลิต หรือใช้ปุ่ม WhatsApp บนหน้านี้เพื่อส่งรูปและแบบโดยตรง
คำถามที่พบบ่อย
อายุสั้นหมายถึงแม่พิมพ์คุณภาพต่ำเสมอหรือไม่?
ไม่เสมอ คุณภาพเครื่องมืออาจเป็นสาเหตุหนึ่ง แต่สภาพเครื่อง แนวศูนย์ ลวด การหล่อลื่น การติดตั้ง และค่าตั้งก็มีผล ควรเทียบเงื่อนไขและรูปแบบเสียหายก่อนสรุปสาเหตุ
ควรเปลี่ยน HSS เป็นคาร์ไบด์เมื่ออายุสั้นหรือไม่?
ไม่ควรเปลี่ยนอัตโนมัติ คาร์ไบด์อาจเหมาะกับงานเสถียรและปริมาณสูง แต่หากแนวผิด ลวดขึ้นรูปยาก การหล่อลื่นไม่พอ หรือเครื่องไม่เสถียร การเปลี่ยนวัสดุอย่างเดียวอาจไม่แก้สาเหตุ ต้องตรวจกระบวนการก่อน
ความแข็งลวดมีผลต่ออายุแม่พิมพ์หรือไม่?
มีผลต่อแรงต้านขึ้นรูป แต่ต้องดูเกรด สภาพอบอ่อน การเป็นทรงกลมของคาร์ไบด์ในลวด ขนาด การหล่อลื่น เครื่อง และค่าตั้งร่วมด้วย ไม่ใช้ความแข็งค่าเดียวอธิบายทุกกรณี
ข้อมูลใดช่วยวิเคราะห์อายุสั้นได้มากที่สุด?
เริ่มจากแบบสกรู ข้อมูลลวด จำนวนชิ้นต่อคู่แม่พิมพ์ รูปเครื่องมือเสียและปลายสกรู ข้อมูลเครื่อง และสิ่งที่เปลี่ยนล่าสุด ยิ่งเทียบเงื่อนไขได้ชัดยิ่งคัดสาเหตุที่เป็นไปได้ง่ายขึ้น
เมื่อคุณพร้อม
รับคำแนะนำแม่พิมพ์สำหรับสกรูของคุณ
ส่งข้อมูลที่คุณมีอยู่มาให้เรา ทีมวิศวกรของเราช่วยตรวจดูข้อมูลและระบุสเปกแม่พิมพ์ปลายสว่านที่เหมาะสมก่อนเสนอราคาได้