
DIN 7504 a ISO 15480–15483: co zmienia się dla producentów wkrętów?
DIN 7504 wycofano i zastąpiono przez ISO 10666 oraz ISO 15480–15483. To reorganizacja norm, nie zmiana nazwy. Co sprawdzić przed zmianą wkrętu, rysunku lub matrycy do końcówki wiercącej.
Krótka odpowiedź
DIN 7504 i ISO 15480–15483 są blisko powiązane, ale zmiana nie oznacza zwykłego nadania nowej nazwy tej samej normie.
DIN 7504:1995 obejmowała wymiary, wymagania i badania wkrętów samowiercących z gwintem samogwintującym. Następnie została wycofana i zastąpiona kilkoma normami, w tym ISO 10666 dla właściwości mechanicznych i funkcjonalnych oraz ISO 15480–15483 dla konfiguracji łbów.
Dla producentów aktualizacja odwołania na rysunku nie oznacza automatycznie zmiany wkrętu, końcówki ani narzędzi.
Nie oznacza również, że wszystko można bez sprawdzenia pozostawić identyczne.
Przed zmianą produkcji potwierdź:
- Typ wkrętu i konfigurację łba.
- Rozmiar gwintu i wymiary produktu.
- Zatwierdzony rysunek i tolerancje.
- Wymagania mechaniczne i dotyczące wiercenia.
- Geometrię końcówki.
- Warunki zastosowania.
- Obecne narzędzia i wynikowy gotowy wkręt.
Praktyczna zasada:
Sam numer normy nie wystarczy.
Odwołanie normatywne jest tylko częścią informacji potrzebnych do potwierdzenia wkrętu i odpowiedniej matrycy.
1. Co stało się z DIN 7504?
DIN 7504:1995 obejmowała wkręty samowiercące z gwintem samogwintującym, ich wymiary, wymagania i badania.
Później została wycofana.
Według DIN Media zastąpiły ją:
| Norma | Główny zakres |
|---|---|
| ISO 10666 | Właściwości mechaniczne i funkcjonalne wkrętów samowiercących |
| ISO 15480 | Łeb sześciokątny z kołnierzem |
| ISO 15481 | Łeb walcowy zaokrąglony z gniazdem krzyżowym |
| ISO 15482 | Łeb stożkowy płaski z gniazdem krzyżowym |
| ISO 15483 | Łeb stożkowy wypukły z gniazdem krzyżowym |
Zmianę należy zatem rozumieć jako reorganizację systemu norm, a nie prostą zmianę numeru DIN na ISO.
Konfiguracje wyrobu obejmują różne normy produktowe, a właściwości mechaniczne i funkcjonalne osobna ISO 10666.
To rozróżnienie ma znaczenie w produkcji.
Przy starym rysunku opisanym tylko „DIN 7504” najpierw określ rzeczywistą odmianę wkrętu i wymagania rysunku, zamiast zastępować oznaczenie jednym numerem ISO.
2. Czy DIN oznacza dokładnie to samo co ISO?
Nie całkowicie.
Nie znaczy to jednak, że każdy istniejący produkt DIN 7504 wymaga przeprojektowania.
Unikaj dwóch przeciwstawnych założeń.
Założenie 1: „Zmienił się numer normy, więc trzeba wymienić wszystkie narzędzia”.
Niekoniecznie.
Założenie 2: „DIN i ISO są zasadniczo takie same, więc nic nie trzeba sprawdzać”.
Również niekoniecznie.
Właściwe podejście to porównanie rzeczywistych wymagań produkcji.
Sprawdź zatwierdzony rysunek klienta, aktualne wymiary, tolerancje i wymagania użytkowe przed decyzją o zmianie.
Jest to szczególnie istotne dla wyrobów od lat produkowanych i zatwierdzonych.
3. Która norma ISO dotyczy wkrętu?
Najpierw określ konfigurację łba.
| Typ wkrętu | Norma ISO |
|---|---|
| Samowiercący z łbem sześciokątnym z kołnierzem | ISO 15480 |
| Samowiercący z łbem walcowym zaokrąglonym i gniazdem krzyżowym | ISO 15481 |
| Samowiercący z łbem stożkowym płaskim i gniazdem krzyżowym | ISO 15482 |
| Samowiercący z łbem stożkowym wypukłym i gniazdem krzyżowym | ISO 15483 |
DIN 7504 nie należy traktować jako normy, która po prostu stała się ISO 15480.
Różne konfiguracje podlegają różnym normom produktowym.
Przy przeglądzie aktualnych wymagań istotne jest także wydanie.
W źródłowym przeglądzie ISO 15480 jest wydaniem ISO 15480:2019, a ISO 15481, ISO 15482 i ISO 15483 pozostają wydaniami 1999, potwierdzonymi w przeglądach 2024. Przed zamówieniem należy sprawdzić aktualny status właściwej normy.
To kolejny powód, aby używać dokładnego wydania i rysunku klienta, a nie tylko znanego numeru.
4. Co powinien ponownie sprawdzić producent?
Przejście DIN–ISO powinno uruchomić przegląd specyfikacji, a nie automatyczną wymianę narzędzi.
Typ wkrętu
Potwierdź łeb i właściwą normę produktu.
Rozmiar gwintu
Sprawdź dokładne oznaczenie na bieżącym rysunku.
Nie zakładaj, że stare oznaczenie DIN zawsze można bez weryfikacji przenieść do aktualnej specyfikacji ISO.
Wymiary produktu
Porównaj wymiary i tolerancje z zatwierdzonym rysunkiem.
Numer normy nie zastępuje rysunku.
Rewizja rysunku
Jest szczególnie ważna, gdy klient używa produktu od lat.
Najnowsze odniesienie ISO może różnić się od wcześniej zatwierdzonego rysunku.
Przed zmianą ustal, jakie wymaganie klient faktycznie zatwierdza.
Właściwości mechaniczne i funkcjonalne
Norma produktowa jest tylko częścią wymagań.
ISO 10666 obejmuje właściwości mechaniczne i funkcjonalne wkrętów z gwintem samogwintującym.
Dotyczy m.in. twardości powierzchni i rdzenia, zdolności wykonania otworu i uformowania współpracującego gwintu oraz wytrzymałości na skręcanie.
Wkręt może wyglądać wymiarowo poprawnie, a nie spełniać wymagań wiercenia lub wytrzymałości.
5. Co nie zmienia się automatycznie wraz z numerem?
Aktualizacja numeru nie zmienia sama w sobie zastosowania klienta.
Przykładowo:
| Element | Co trzeba potwierdzić |
|---|---|
| Przewiercany materiał | Rzeczywiste zastosowanie |
| Grubość | Wymagany zakres wiercenia |
| Zdolność wiercenia | Wymagania klienta |
| Indywidualna geometria końcówki | Rysunek lub zatwierdzona próbka |
| Materiał wkrętu / drutu | Specyfikacja produkcyjna |
| Obróbka cieplna | Właściwe wymaganie produktu |
| Powłoka | Specyfikacja klienta |
| Maszyna | Rzeczywiste ustawienie procesu |
| Materiał matrycy | Wielkość produkcji, materiał wkrętu i strategia narzędzi |
| Istniejąca matryca | Geometria gotowego wkrętu i wyniki badań |
Dlatego numer nie powinien być jedyną podstawą decyzji narzędziowej.
Prawdziwe pytanie brzmi:
Czy obecny proces nadal wykonuje wkręt wymagany przez aktualny rysunek i zastosowanie?
6. Co zmiana DIN–ISO oznacza dla matrycy?
To najważniejsza część z perspektywy oprzyrządowania.
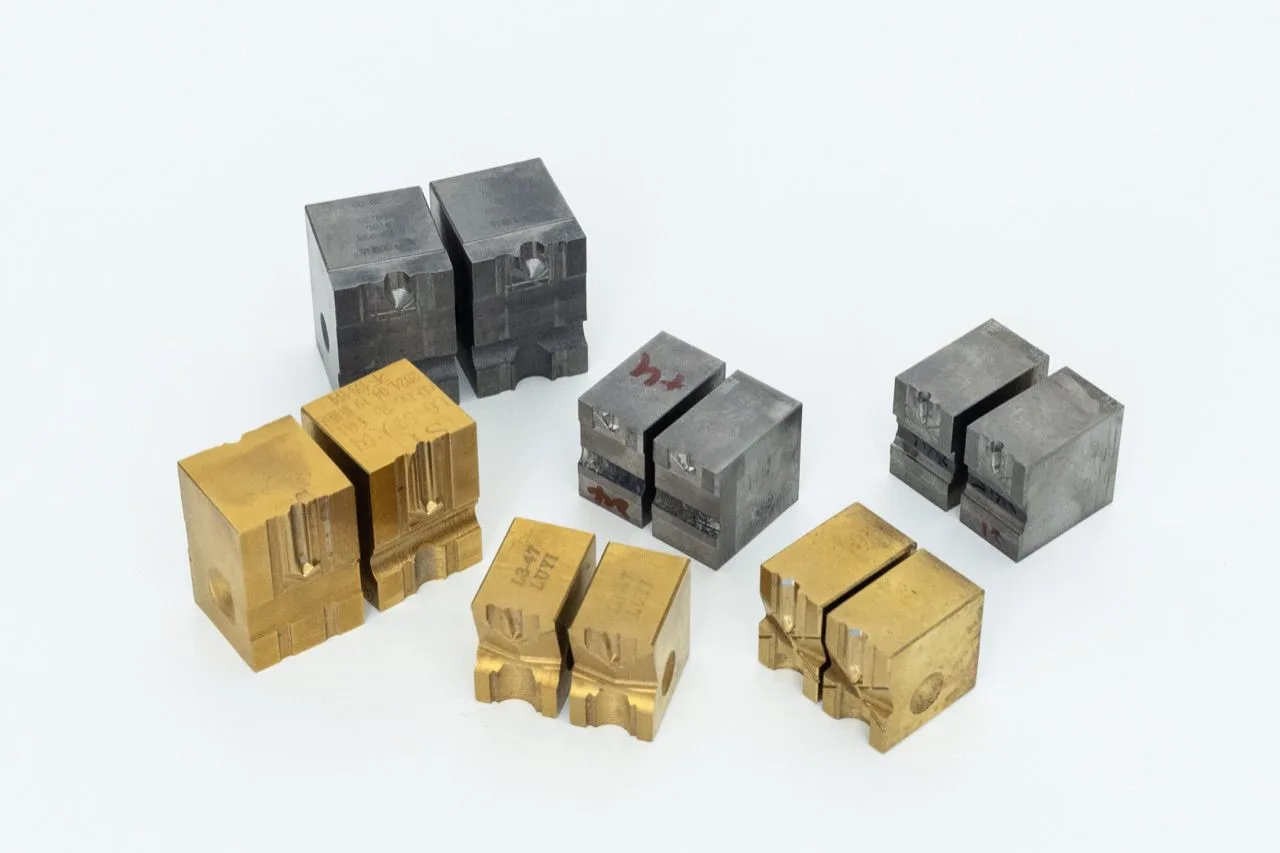
Matryca formuje geometrię końcówki.
ISO 15480–15483 są jednak normami gotowego wkrętu.
Nie są specyfikacjami wykonania matrycy.
Zatem:
Informacja „ISO 15480” nie określa w pełni matrycy do końcówki.
Pomaga ustalić rodzinę i konfigurację wyrobu.
Wykonawca matrycy nadal potrzebuje informacji o końcówce, którą ma uzyskać.
Zwykle są to:
- Średnica wkrętu.
- Geometria końcówki.
- Wymagana zdolność wiercenia.
- Rysunek.
- Zatwierdzona próbka.
- Wymagania produkcji.
Kluczowe rozróżnienie:
- Odniesienie normatywne = przydatna informacja.
- Odniesienie normatywne ≠ pełna specyfikacja matrycy.
Dwaj klienci mogą używać tego samego numeru, a mieć różne rysunki, podłoża lub wymagania końcówki. Z tej samej przyczyny dwa wkręty 5,5 mm mogą potrzebować różnych końcówek.
Narzędzie potwierdza się więc na podstawie rzeczywistego produktu, nie tylko numeru.
7. Jakie dane przekazać przed potwierdzeniem matrycy?
Zapytanie:
„Potrzebuję matrycy do wkrętu ISO 15480”.
jest dobrym początkiem, ale zwykle niewystarczającym do ostatecznego potwierdzenia.
Lepsze zapytanie obejmuje poniższe informacje.
7,1 Specyfikacja wkrętu
Podaj średnicę nominalną, długość, gwint i łeb.
7,2 Odniesienie normatywne
Np. DIN 7504, ISO 15480, ISO 15481, ISO 15482 lub ISO 15483.
7,3 Rysunek
Jest szczególnie przydatny, gdy produkt opiera się na:
- Starszej specyfikacji DIN.
- Konstrukcji indywidualnej klienta.
- Zmienionych wymiarach lub tolerancjach.
- Już zatwierdzonym wyrobie.
7,4 Próbka wkrętu
Przy odtwarzaniu końcówki zatwierdzona próbka fizyczna lub wyraźne zdjęcia pomagają potwierdzić geometrię.
7,5 Wymagania wiercenia
Ważne jest zastosowanie:
- Jaki materiał będzie przewiercany?
- Jaka jest jego grubość?
- Jakie działanie wkrętu jest wymagane?
7,6 Informacje produkcyjne
Materiał wkrętu i warunki formowania pomagają sprawdzić, czy specyfikacja i materiał matrycy nadają się do stabilnej produkcji.
Zasada:
Im pełniejsze dane wejściowe, tym mniej założeń w doborze.
Przy przejściu DIN 7504–ISO 15480–15483 nie decyduj o wymianie tylko z numeru. Prześlij rysunek, próbkę i parametry: najpierw ocenimy rzeczywistą końcówkę, a potem potwierdzimy matrycę.
8. Praktyczna kolejność kontroli
Przegląd może przebiegać następująco:
- Otrzymanie specyfikacji klienta.
- Odniesienie DIN 7504 czy ISO?
- Ustalenie rzeczywistego łba.
- Potwierdzenie ISO 15480 / 15481 / 15482 / 15483.
- Kontrola gwintu, wymiarów i rewizji rysunku.
- Potwierdzenie wymagań mechanicznych i wiercenia.
- Potwierdzenie geometrii końcówki i zastosowania.
- Ocena obecnej matrycy.
- Wykonanie próbek.
- Pomiar wymiarów i badanie wiercenia.
- Zatwierdzenie produkcji.
Oddziela to zmianę dokumentacji od rzeczywistej zmiany produktu.
Pomaga uniknąć zbędnej wymiany i ogranicza ryzyko używania starej matrycy po zmianie wymagań.
9. Prosty przykład
Producent otrzymuje starszy rysunek:
DIN 7504 — ST5.5
Pierwszym pytaniem nie powinno być:
„Jakim numerem ISO zastąpić DIN 7504?”
Zamiast tego sprawdź:
- Jaki rzeczywiście jest łeb?
- Która rewizja jest zatwierdzona?
- Czy klient wymaga aktualnych wymiarów ISO, czy wcześniej zatwierdzonej geometrii?
- Czy zmieniła się końcówka?
- Jakie wiercenie jest wymagane?
- Czy obecna matryca nadal wykonuje właściwy wkręt?
Dopiero po odpowiedziach zdecyduj o pozostawieniu oprzyrządowania lub zmianie matrycy.
Aktualizacja normy nie powinna automatycznie powodować zbędnej zmiany narzędzi.
Jednocześnie stara matryca nie powinna automatycznie pozostać, jeśli wymagania produktu się zmieniły.
Najważniejszy wniosek
Przejście z DIN 7504 do ISO 10666 i ISO 15480–15483 to reorganizacja i aktualizacja norm, nie tylko zmiana nazwy.
Najważniejsza zasada dla producenta:
Nie zmieniaj wkrętu ani matrycy wyłącznie na podstawie numeru normy.
Potwierdź specyfikację, rysunek, wymagania wiercenia i geometrię. Następnie oceń, czy obecna matryca nadal pasuje, czy potrzebna jest inna.
Masz rysunek DIN lub ISO? Prześlij rysunek, próbkę i parametry. Ocenimy rzeczywiste wymagania przed potwierdzeniem matrycy. Starsze tabele wymiarów zawiera poradnik DIN 7504, a dobór materiału — porównanie węglika i HSS.
Często zadawane pytania
Czy DIN 7504 oznacza to samo co ISO 15480?
Nie. DIN 7504 była szerszą normą wkrętów samowiercących z gwintem samogwintującym i została zastąpiona kilkoma normami. ISO 15480 dotyczy łba sześciokątnego z kołnierzem, a ISO 15481–15483 innych łbów. ISO 10666 osobno określa właściwości mechaniczne i funkcjonalne.
Która norma ISO zastępuje DIN 7504?
Nie ma jednego numeru dla wszystkich odmian. ISO 15480: łeb sześciokątny z kołnierzem; ISO 15481: walcowy zaokrąglony z gniazdem krzyżowym; ISO 15482: stożkowy płaski z gniazdem krzyżowym; ISO 15483: stożkowy wypukły z gniazdem krzyżowym. Właściwości mechaniczne i funkcjonalne obejmuje ISO 10666.
Czy przejście z DIN na ISO wymaga nowej matrycy?
Nie automatycznie. Jeśli obecna matryca nadal uzyskuje geometrię aktualnego zatwierdzonego rysunku, a gotowy wkręt spełnia wymagania, sam nowy numer normy nie wymusza wymiany. Najpierw sprawdź rzeczywiste wymagania produktu.
Czy mogę zamówić matrycę, podając tylko ISO 15480?
To przydatny punkt wyjścia, lecz zwykle za mało do ostatecznego potwierdzenia. Potrzebne są również średnica wkrętu, geometria końcówki, rysunek lub próbka, wymagania wiercenia i warunki produkcji.
Co zrobić, jeśli klient nadal używa rysunku DIN 7504?
Nie przeliczaj go automatycznie. Potwierdź łeb, wymiary, zatwierdzony rysunek i wymagania użytkowe. Następnie porównaj je z aktualną odpowiednią normą ISO i dopiero zdecyduj o zmianie wyrobu lub narzędzia.
Czy ISO wskazuje HSS lub węglik jako materiał matrycy?
Nie. ISO 15480–15483 dotyczą gotowego wkrętu, nie materiału narzędzia. HSS lub węglik dobiera się do materiału wkrętu, ilości produkcji, wymaganej stabilności, trwałości i warunków procesu.
GDY BĘDZIESZ GOTOWY
Dobierz matrycę do swojego wkrętu
Prześlij rozmiar wkrętu, rysunek, zdjęcie próbki lub grubość wierconego materiału. Przed przygotowaniem wyceny nasz zespół inżynierski pomoże ustalić odpowiednią specyfikację matrycy do końcówki wiercącej.