
Apakah Ujung Bor yang Lebih Panjang Berarti Kapasitas Pengeboran Lebih Tinggi?
Panjang ujung bor saja tidak menentukan kapasitas pengeboran sekrup bor mandiri. Pelajari faktor yang perlu diperiksa sebelum memilih cetakan pembentuk ujung bor.
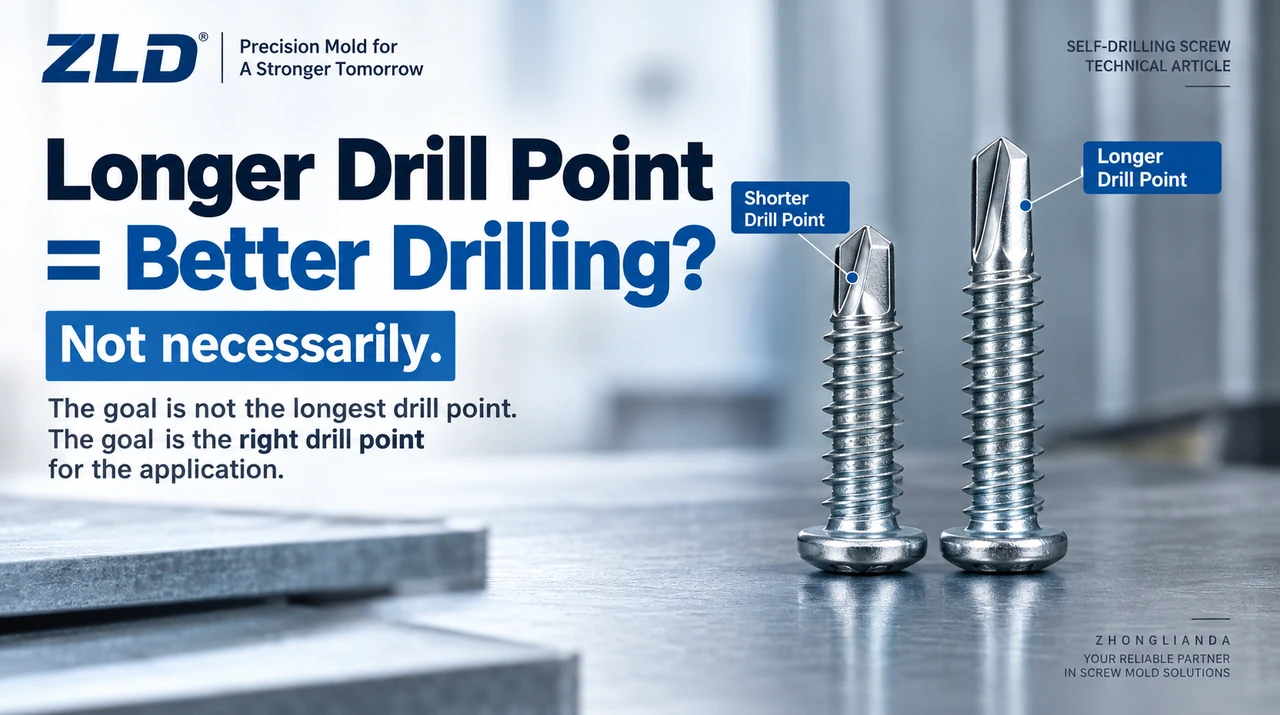
Jawaban singkat: Ujung bor yang lebih panjang dapat membantu sekrup bor mandiri yang dirancang dengan tepat menembus susunan material tertentu sebelum ulirnya mulai mencengkeram. Namun, panjang itu tidak otomatis meningkatkan kapasitas pengeboran sekrup jadi. Panjang hanyalah satu dimensi ujung; kapasitas pengeboran merupakan hasil kinerja untuk material dan prosedur pemasangan yang ditentukan. Untuk memilih cetakan pembentuk ujung bor, mulailah dari gambar ujung dan pengujian pengeboran yang diperlukan pada sekrup jadi, lalu sesuaikan cetakan serta proses pembentukannya dengan geometri tersebut.
1. Apa arti “panjang ujung bor” dan “kapasitas pengeboran”?
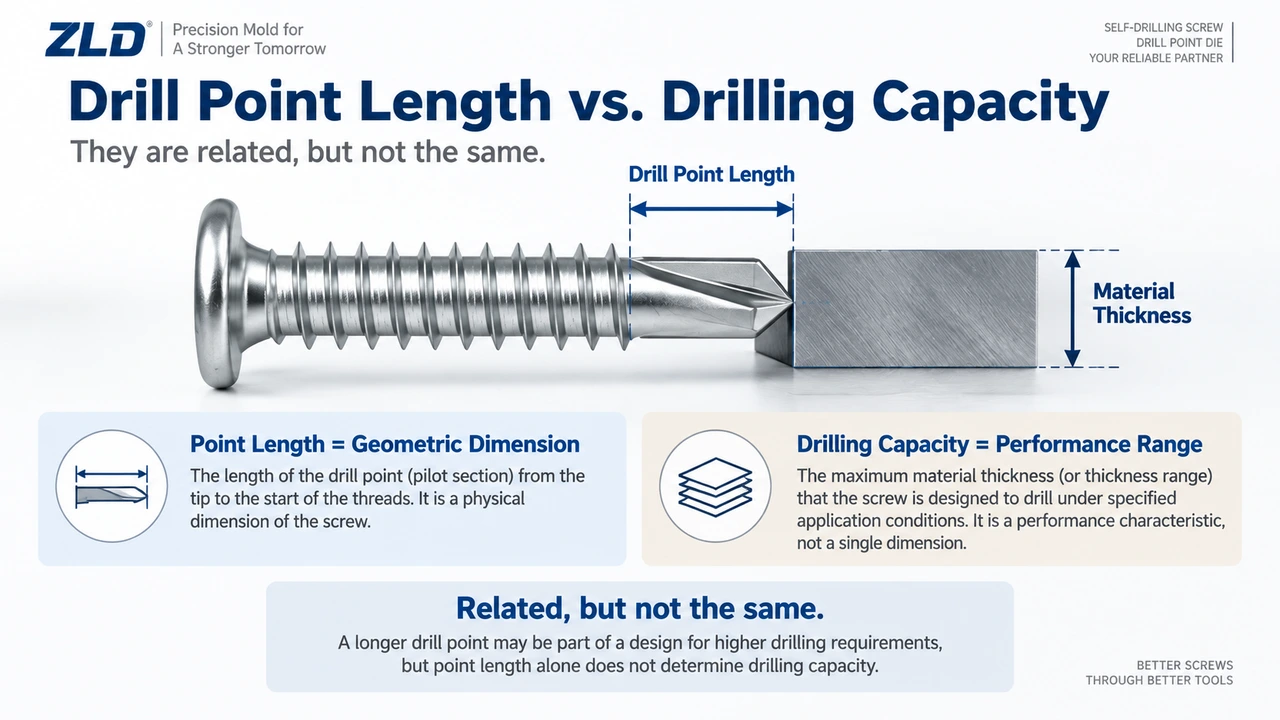
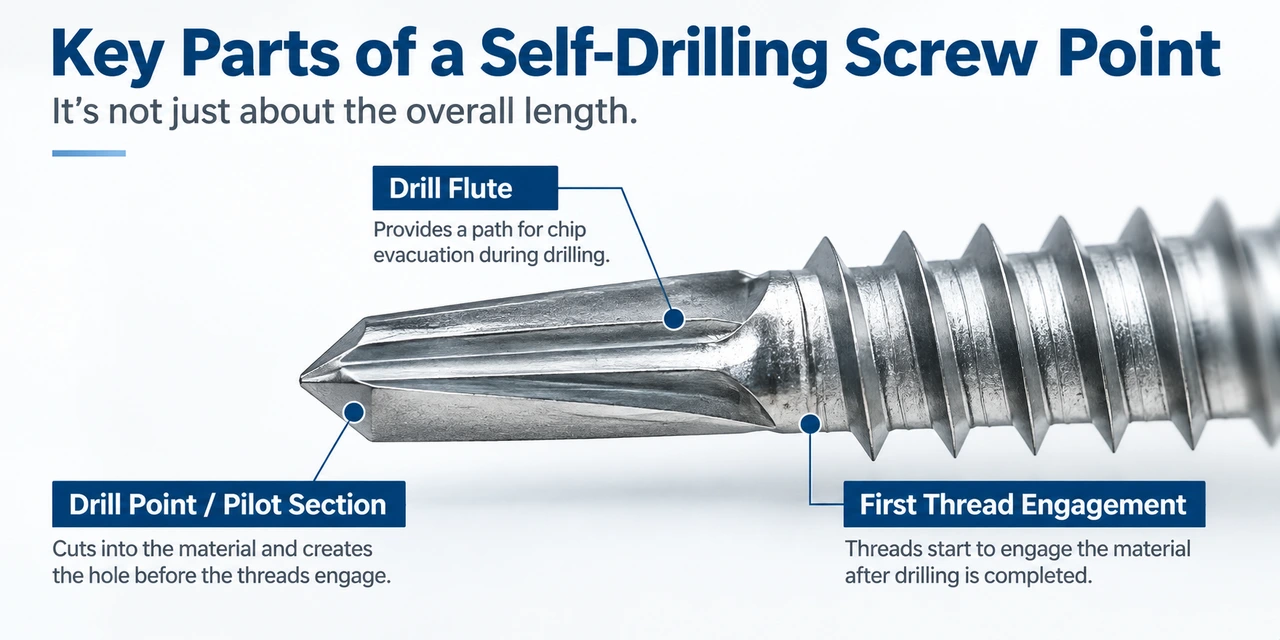
Sekrup bor mandiri memiliki mata potong di ujungnya dan alur di belakangnya. Saat dipasang, ujung memotong lubang dan alur memberi jalan keluar bagi serpihan. Panjang ujung merupakan dimensi pada gambar teknik; panjang ujung keseluruhan dan panjang alur bisa berbeda, sehingga titik acuan pengukurannya harus sama saat dibandingkan.
Kapasitas pengeboran menjelaskan ketebalan, atau rentang ketebalan, yang dapat ditembus sekrup jadi pada material dan pengaturan uji tertentu. Perbedaan ini penting ketika sampel dikirim kepada pembuat cetakan. Ujung sekrup itulah yang memotong saat pemasangan. Cetakan ujung bor membentuk ujung tersebut secara dingin di pabrik sekrup; cetakan tidak pernah menyentuh lembaran baja yang akan dipasang.
2. Mengapa panjang penting tetapi tidak menentukan kapasitas?
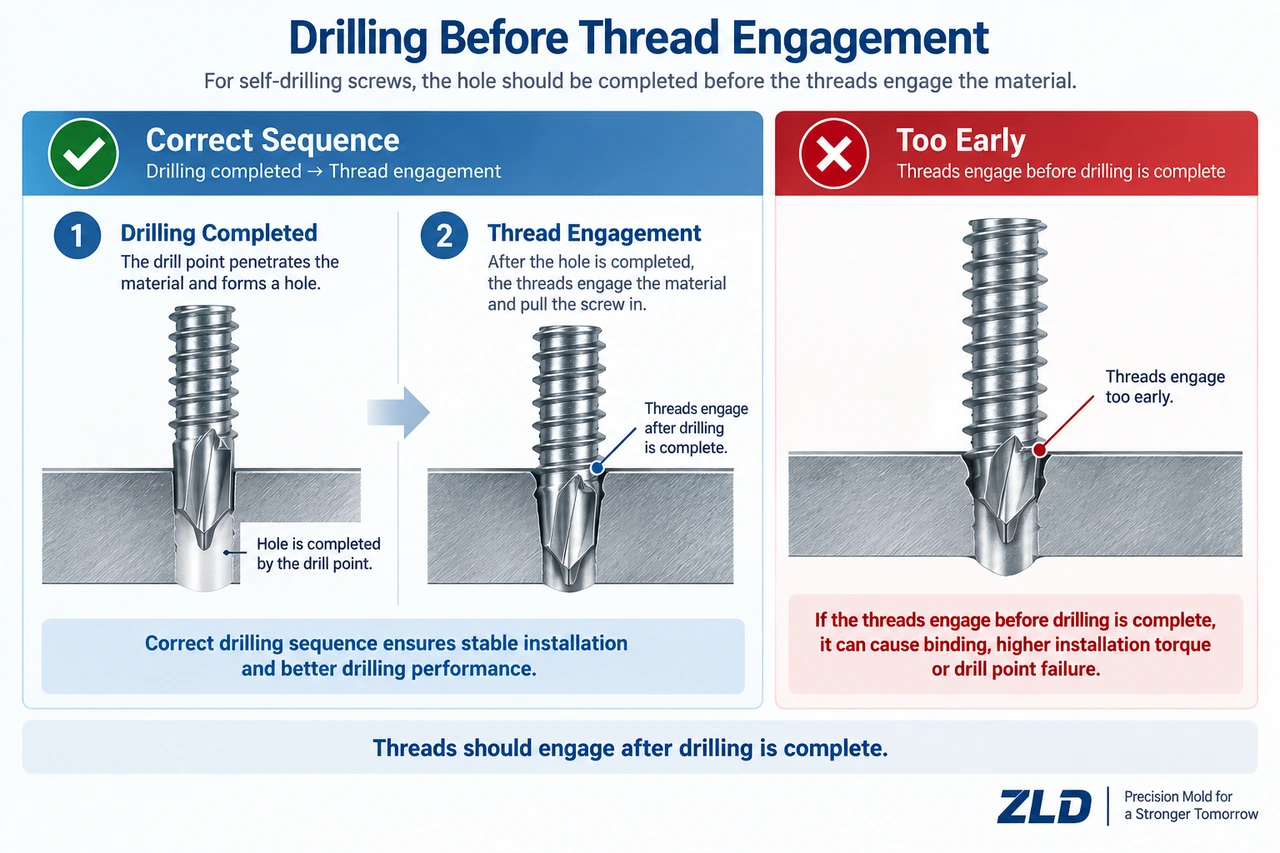
Ujung bor memerlukan geometri yang cukup dan sesuai untuk melewati material yang dituju sebelum ulir mulai menarik sekrup maju. Jika ulir mencengkeram sementara ujung masih memotong, sekrup dapat terdorong maju lebih cepat daripada kemampuan ujung membuang material. Ketidaksesuaian ini dapat meningkatkan panas, merusak ujung, atau menghasilkan lubang yang tidak dapat diterima. Susunan material yang lebih tebal mungkin memerlukan geometri ujung dan alur efektif yang lebih panjang, tetapi tidak ada rumus universal untuk mengubah panjang menjadi kapasitas.
Memperpanjang satu dimensi saja tidak membuktikan kualitas pemotongan atau keterlibatan ulir yang tepat. Mulailah dari sambungan yang ditentukan dan uji sekrup jadi, kemudian pastikan dimensi ujung mana yang dibutuhkan.
3. Mengapa ujung yang lebih panjang justru bisa kurang tepat?
Kesesuaian dengan lembaran tipis dan ukuran lubang
Sekrup yang dirancang untuk kapasitas pengeboran tinggi mungkin tidak cocok bagi lembaran tipis. Desain ujungnya dapat menghasilkan lubang atau urutan keterlibatan yang menyisakan terlalu sedikit material untuk dicengkeram ulir. Periksa rentang ketebalan lembaran yang disetujui serta persyaratan sambungan, bukan mengurutkan ujung berdasarkan panjangnya.
Pengeboran sebelum ulir mencengkeram
Bor harus membuat lubang yang diperlukan sebelum ulir menarik pengencang masuk ke benda kerja. Jika ulir mencengkeram terlalu dini, dorongan maju yang dipaksakan dapat membebani atau memanaskan ujung secara berlebihan. Jangan menganggap penambahan panjang alur saja menyelesaikan ketidaksesuaian yang disebabkan geometri, spesifikasi sekrup, atau pengaturan pemasangan.
Pembuangan serpihan melalui alur
Alur membawa material yang terpotong keluar dari lubang. Ujung mungkin cukup panjang untuk menembus, tetapi tetap memotong dengan buruk jika serpihan tidak dapat keluar: saat seluruh bagian alur yang bekerja tertanam di dalam material, serpihan dapat terperangkap dan panas yang menumpuk dapat merusak ujung. Penampang alur, bentuk mata potong, dan material yang dibor sama pentingnya dengan panjang alur.
Kondisi material dan pemasangan
Sekrup dapat berperilaku berbeda pada mutu baja lain, lembaran berlapis, atau susunan beberapa lapisan. Kecepatan alat, tekanan aksial, keselarasan, dan metode pemasangan yang ditetapkan juga memengaruhi pemotongan serta panas. Kecepatan terlalu tinggi dapat membakar ujung; pada beberapa sistem, kecepatan terlalu rendah dapat menghambat pembuangan serpihan. Uji rakitan sebenarnya sesuai petunjuk pemasok pengencang, tanpa mengandaikan satu angka RPM berlaku untuk semua kondisi.
4. Enam faktor yang perlu diperiksa sebelum memilih ujung
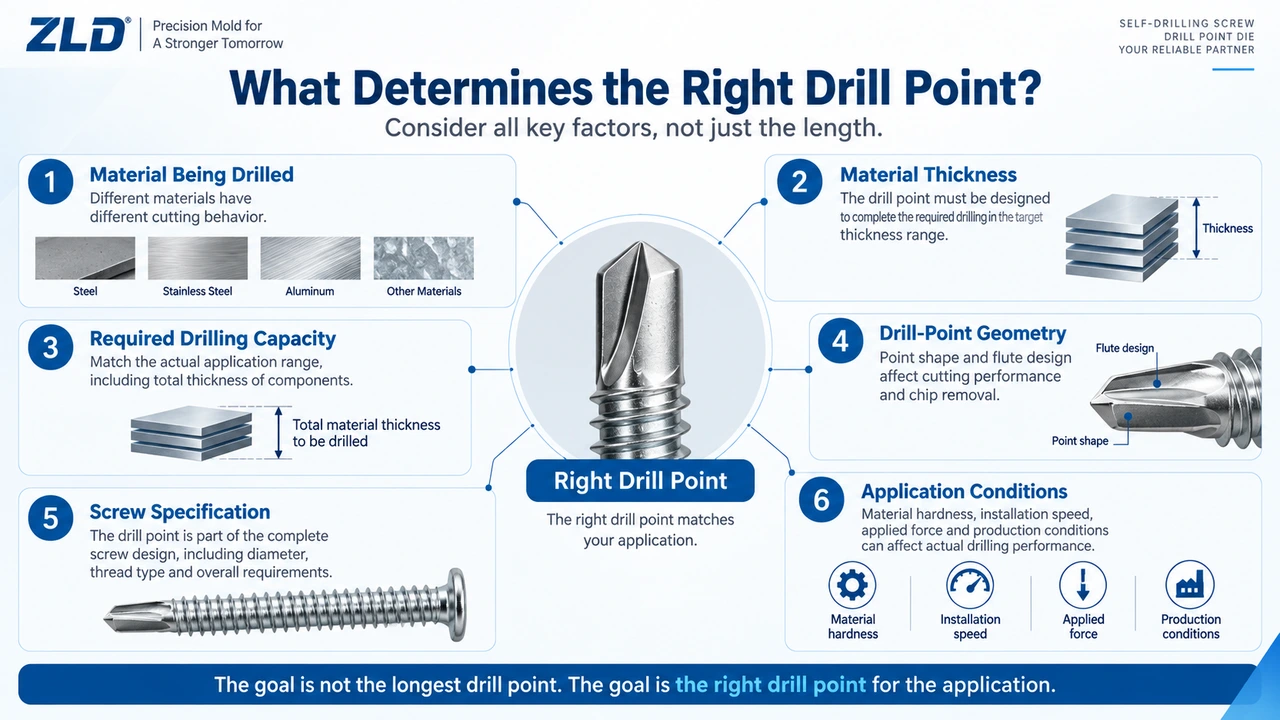
- Material yang akan dibor. Kenali setiap bahan dasar beserta mutu atau kondisi yang relevan. Kata “baja” saja tidak menjelaskan tantangan pemotongannya. Lapisan permukaan dan gabungan material berbeda dapat mengubah hasil.
- Ketebalan dan susunan sebenarnya. Catat ketebalan tiap lapisan, ketebalan total, dan celah yang ada. Ketebalan nominal gabungan dapat menyembunyikan urutan lapisan yang ditemui ujung serta saat ulir mulai mencengkeram.
- Kinerja pengeboran yang dibutuhkan. Tetapkan persyaratan kapasitas sekrup yang disetujui dan cara memverifikasinya: material uji, prosedur pengeboran, mutu lubang, serta kriteria kinerja sambungan bila ada. Lubang yang berhasil dibuat belum membuktikan sambungan mampu menahan beban dengan baik.
- Geometri ujung. Bandingkan panjang ujung efektif, panjang dan profil alur, mata potong, bagian inti, bentuk ujung, serta peralihan dari ujung ke ulir pada gambar atau sampel. Jangan menyimpulkan semua ciri ini dari satu ukuran panjang atau nama seri.
- Spesifikasi sekrup. Berikan diameter nominal dan persyaratan ulir, bahan, serta perlakuan panas yang relevan. Dua sekrup berdiameter sama dapat memerlukan ujung berbeda, dan cetakan harus membentuk ujung yang dituju pada blanko sekrup yang ditentukan.
- Kondisi pemasangan. Catat pengaturan alat, keselarasan, metode gerak makan atau tekanan, akses ke rakitan, dan kegagalan yang teramati. Ikuti petunjuk peralatan serta pemasok yang berlaku.
5. Apa artinya bagi pemilihan cetakan ujung bor?
Pertama, tentukan ujung yang harus dimiliki sekrup jadi. Setelah itu, pilih atau rancang cetakan ujung bor yang cocok untuk membentuk geometri tersebut dari blanko sekrup yang ditentukan pada mesin yang tersedia. Pembuat cetakan perlu memeriksa bentuk rongga dan alur, dimensi, tipe cetakan, serta antarmuka mesin. Kondisi kawat, volume blanko, keselarasan, dan beban pembentukan juga memengaruhi apakah ujung dapat terisi sempurna dan konsisten dalam produksi. Perbandingan kami tentang sekrup berdiameter sama dengan ujung bor berbeda menguraikan perbedaan tersebut. Dimensi alur dalam katalog produsen menjelaskan geometri yang tersedia; nomor seri L atau panjang alur saja tidak menetapkan kapasitas pengeboran yang tersertifikasi.
Setelah memilih kandidat cetakan, periksa ujung hasil uji pembentukan terhadap gambar teknik. Uji sekrup jadi secara terpisah pada rakitan yang ditentukan. Jika ujung tidak terbentuk sempurna atau tidak simetris, selidiki pengaturan pembentukan dan cetakannya.
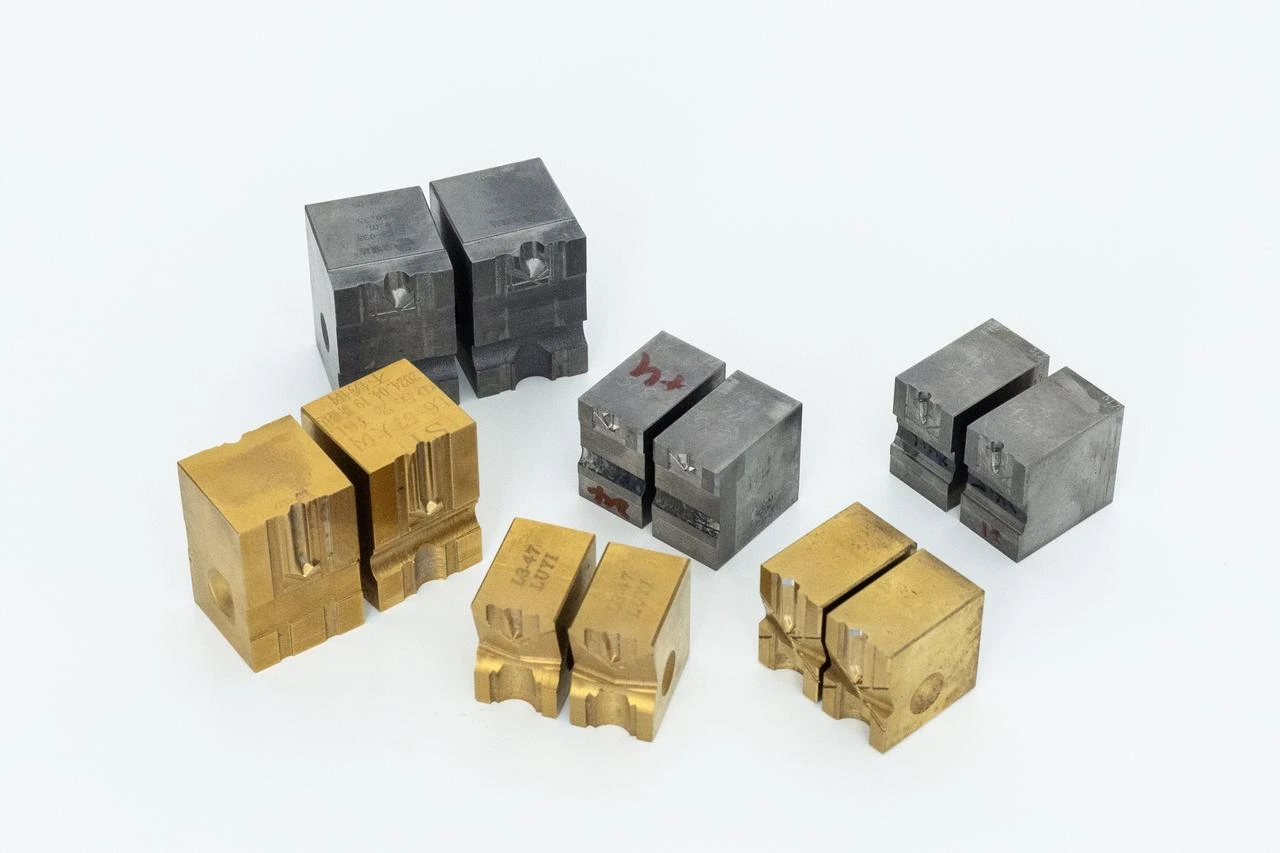
6. Informasi apa yang sebaiknya dikirim pembeli?
Paket awal yang berguna mencakup diameter dan spesifikasi sekrup, geometri ujung bor yang dituju, serta gambar teknik atau sampel fisik sekrup. Tambahkan material yang akan dibor, ketebalan tiap lapisan dan susunannya, serta bahan sekrup atau mutu kawat jika diketahui. Jika produksi sudah berjalan, bagikan kode atau foto cetakan saat ini, hasil pengukuran ujung, antarmuka mesin, hasil produksi yang diterima, dan kegagalan yang melatarbelakangi pertanyaan. Sampel beserta informasi aplikasi dapat cukup untuk mengenali ukuran atau pengujian apa yang masih diperlukan.
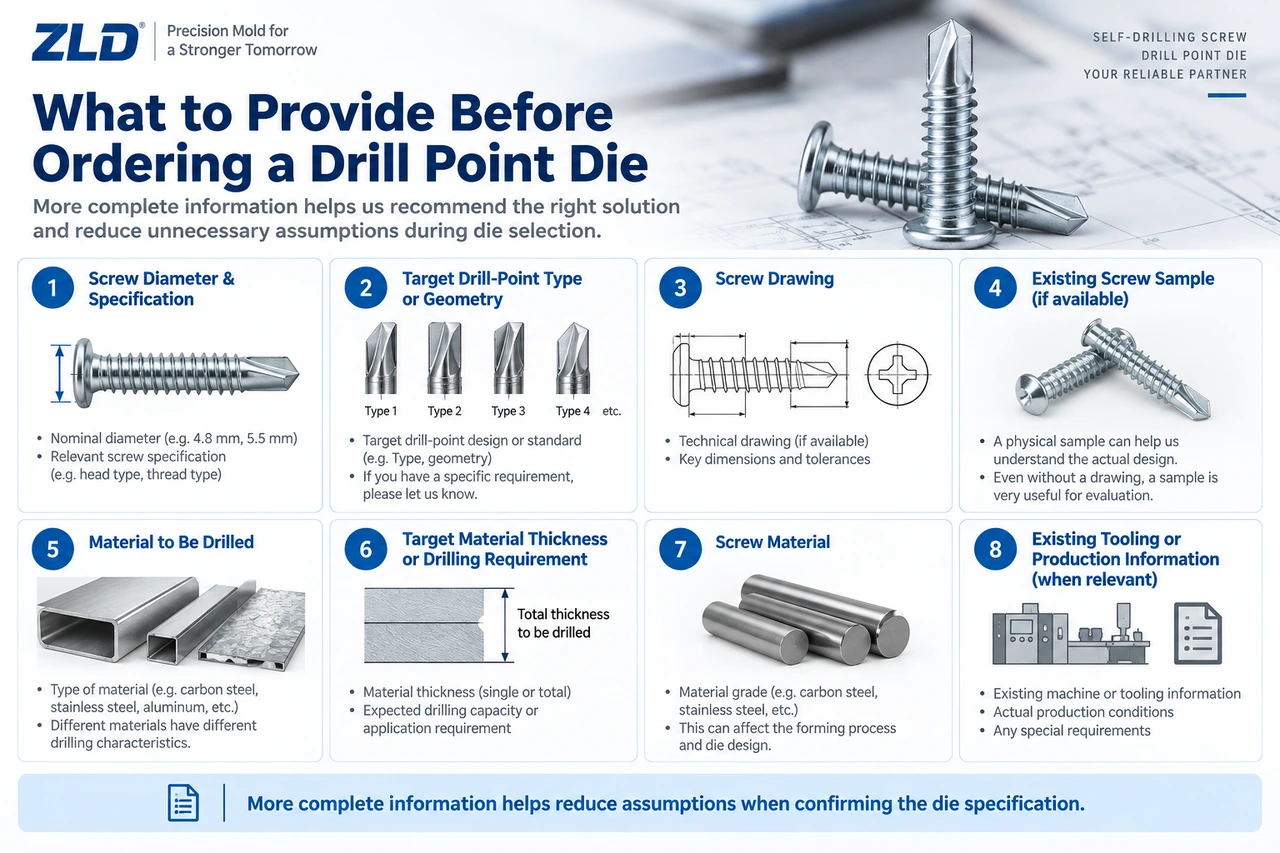
7. Kesimpulan praktis
Panjang ujung penting karena bor harus bekerja menembus rakitan yang dituju sebelum ulir mencengkeram, sementara alurnya tetap harus membuang serpihan. Namun, ujung lebih panjang bukan peringkat kapasitas yang berdiri sendiri atau peningkatan otomatis. Tetapkan kebutuhan pengeboran dan sambungan untuk sekrup jadi, bandingkan geometri ujung secara menyeluruh, dan uji sekrup pada aplikasi sebenarnya.
Referensi
- EJOT, “Drilling capacity explained” — kapasitas pengeboran serta hubungan panjang dan diameter ujung dalam desain produk.
- EJOT, “Avoid assembly errors with self-drilling screws” — ketidaksesuaian pada lembaran tipis, ulir yang mencengkeram terlalu dini, dan pengaruh kecepatan pemasangan.
- Catatan teknis Simpson Strong-Tie, “Self-Drilling Screws” — jangkauan ujung bor, keterlibatan ulir, dan pembuangan serpihan melalui alur pada sekrup jadi.
Pertanyaan umum
Apakah ujung bor yang lebih panjang selalu dapat mengebor baja yang lebih tebal?
Tidak. Ujung yang lebih panjang mungkin diperlukan untuk susunan material tertentu, tetapi tidak dengan sendirinya membuktikan kemampuan mengebor baja yang lebih tebal. Geometri pemotongan, pembuangan serpihan, desain sekrup, dan kondisi pemasangan harus sesuai serta diuji pada sekrup jadi.
Apakah panjang ujung bor sama dengan kapasitas pengeboran?
Tidak. Panjang adalah ukuran geometri. Kapasitas pengeboran adalah ketebalan atau rentang material yang dapat dibor sekrup jadi dalam kondisi pengujian dan pemasangan yang ditetapkan. Satu ukuran bukan peringkat kinerja.
Mengapa alur pada ujung bor penting?
Alur menyediakan jalur keluarnya serpihan dari lubang. Jika geometri atau susunan material menghambat pembuangan serpihan, panas dan kerusakan dapat meningkat meskipun ujung cukup panjang untuk menembus material.
Bisakah saya memilih cetakan ujung bor hanya dari ketebalan lembaran?
Tidak. Ketebalan berguna, tetapi jenis dan susunan material, kinerja sekrup jadi yang diperlukan, gambar ujung, ukuran sekrup, kawat, serta antarmuka mesin pembentuk juga penting. Cocokkan cetakan dengan ujung yang dituju dan uji produksi.
Informasi apa yang perlu saya berikan saat menanyakan cetakan ujung bor?
Mulailah dengan ukuran sekrup, geometri ujung yang dituju, gambar atau sampel, material dan ketebalan yang akan dibor, bahan sekrup, serta informasi cetakan atau produksi yang tersedia. Kirim data yang ada; rincian yang kurang dapat diklarifikasi sebelum spesifikasi cetakan ditetapkan.
SAAT ANDA SIAP
Dapatkan rekomendasi die untuk sekrup Anda
Kirim apa yang sudah Anda miliki. Tim teknik kami dapat meninjau informasinya dan membantu menentukan spesifikasi drill point die yang sesuai sebelum penawaran.