
Czy dłuższa końcówka wiercąca zwiększa zdolność wiercenia?
Sama długość końcówki nie dowodzi większej zdolności wiercenia wkrętu samowiercącego. Sprawdź, co uwzględnić przy wyborze matrycy do jej formowania.
Krótka odpowiedź: Dłuższa końcówka może pomóc prawidłowo zaprojektowanemu wkrętowi samowiercącemu przejść przez określony układ materiałów, zanim gwint zacznie się zazębiać. Nie oznacza automatycznie większej zdolności wiercenia gotowego wkrętu. Długość jest wymiarem końcówki, a zdolność wiercenia — wynikiem dla określonego materiału i sposobu montażu. Przy doborze matrycy należy zacząć od wymaganego rysunku końcówki i badania wiercenia gotowego wkrętu, a następnie dopasować matrycę i proces formowania.
1. Co oznaczają „długość końcówki” i „zdolność wiercenia”?
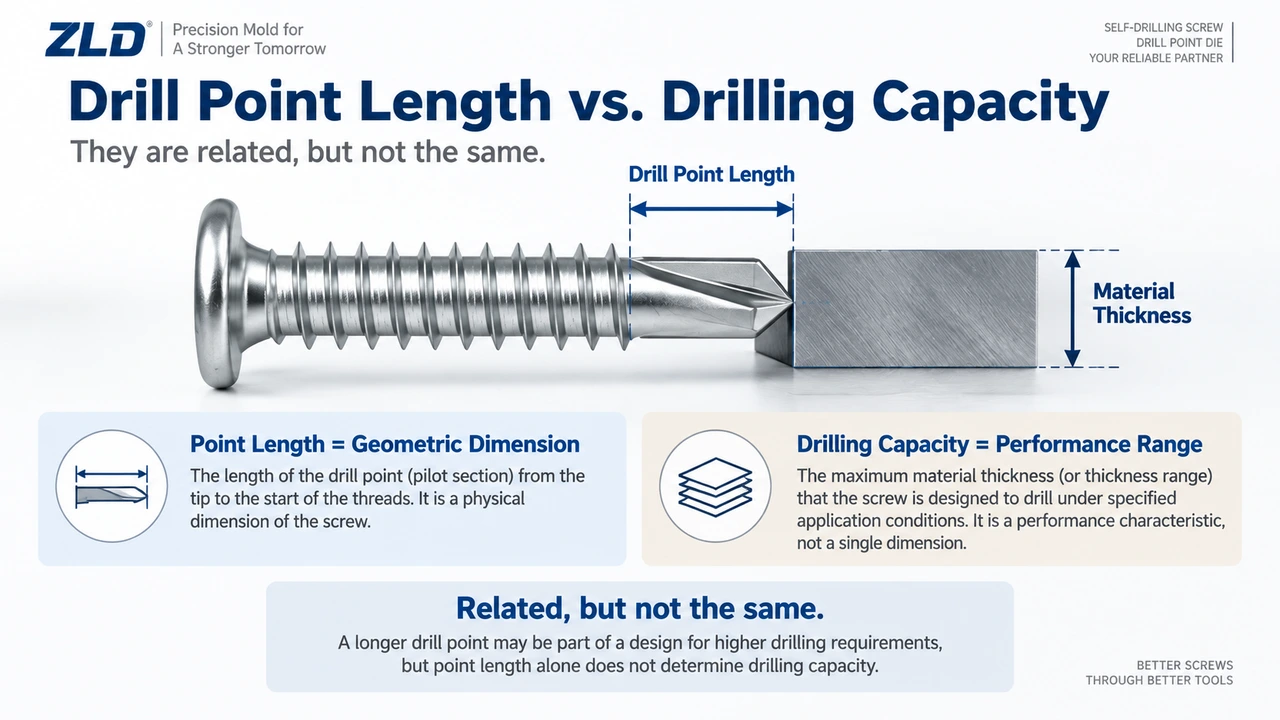
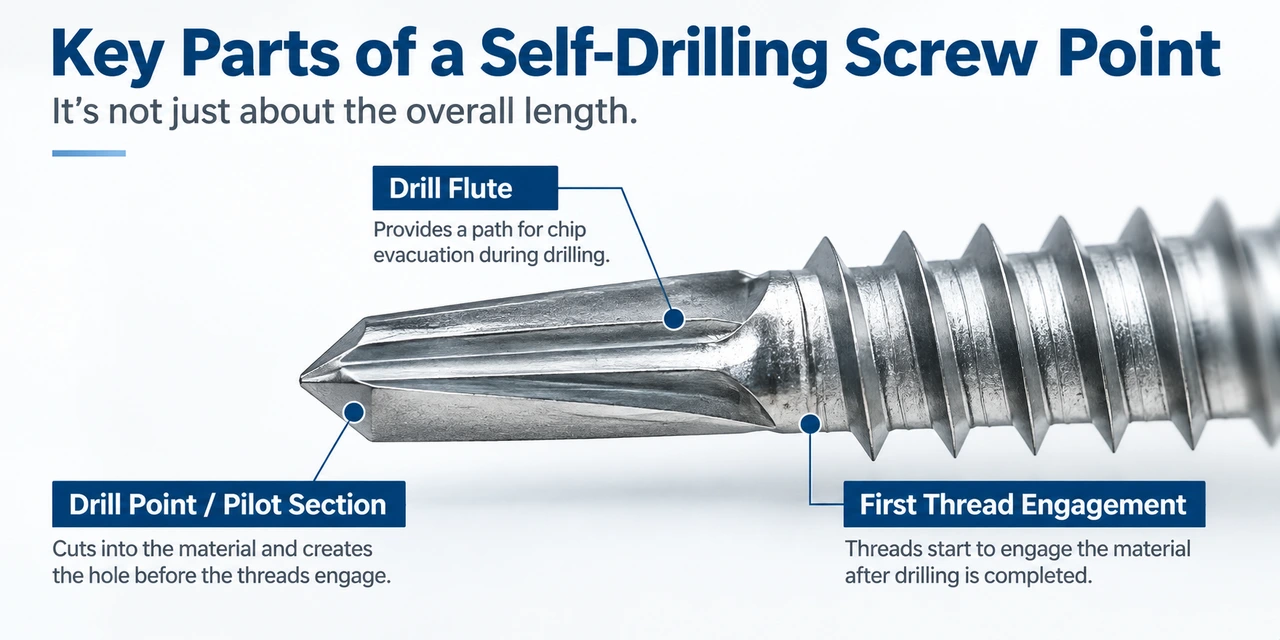
Wkręt samowiercący ma krawędzie skrawające na końcu oraz rowki wiórowe za nimi. Podczas montażu końcówka wycina otwór, a rowki umożliwiają odprowadzenie wiórów. Długość końcówki jest wymiarem rysunkowym. Całkowita długość końcówki i długość rowka mogą być różne; porównywać należy wymiary wyznaczone od tego samego punktu odniesienia.
Zdolność wiercenia określa grubość lub zakres grubości, które gotowy wkręt może przewiercić w ustalonym materiale i układzie badawczym. To rozróżnienie ma znaczenie przy przekazywaniu próbki producentowi matryc. Podczas montażu skrawa końcówka wkrętu. Matryca formuje ją wcześniej na zimno w fabryce wkrętów; nie styka się z blachą stalową w gotowym połączeniu.
2. Dlaczego długość ma znaczenie, lecz sama nie określa zdolności wiercenia?
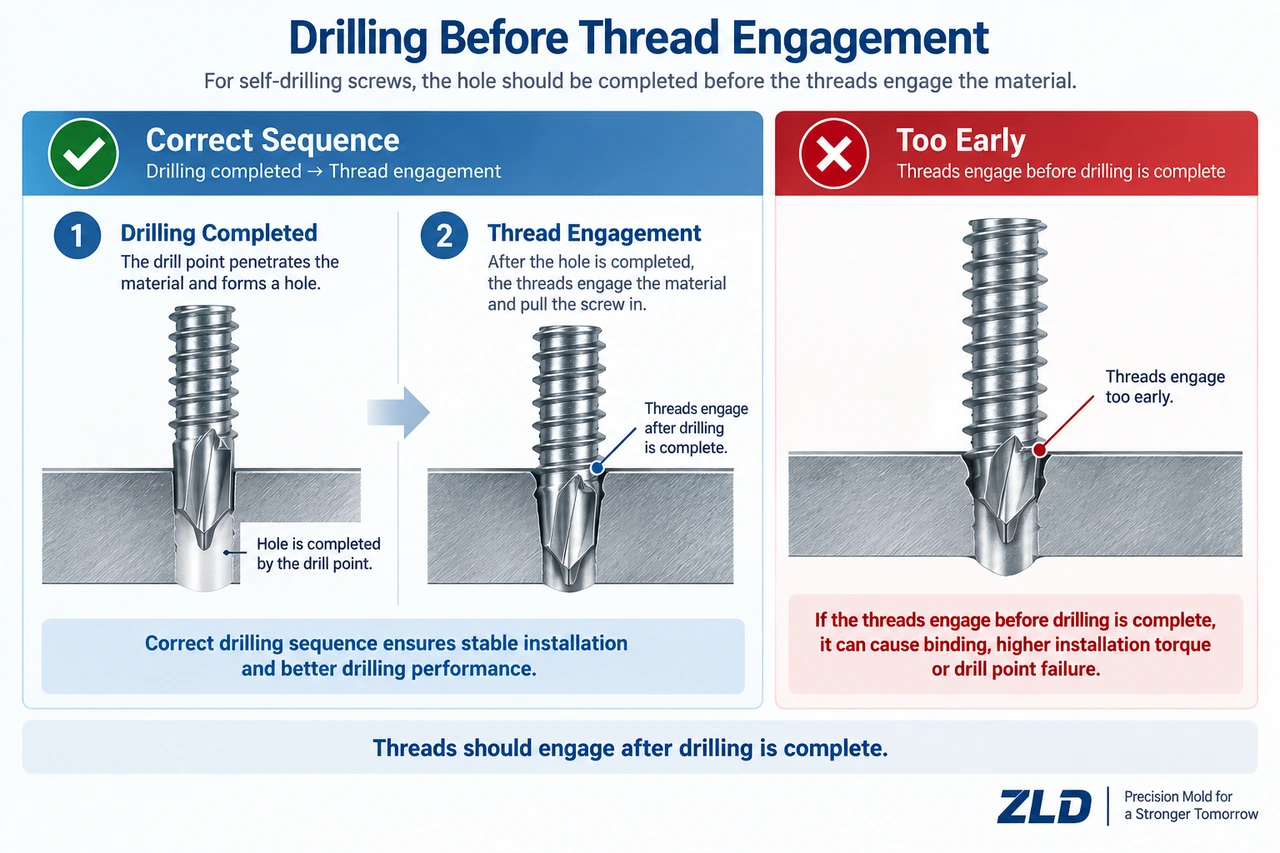
Końcówka potrzebuje odpowiedniej czynnej geometrii, aby przejść przez przewidziany układ materiałów, zanim gwint zacznie ciągnąć wkręt do przodu. Jeżeli gwint zazębi się, gdy końcówka jeszcze skrawa, może wymusić posuw szybszy niż dopuszcza usuwanie wiórów. Może to zwiększyć nagrzewanie, uszkodzić końcówkę lub pozostawić nieodpowiedni otwór. Grubsze pakiety mogą wymagać dłuższej czynnej końcówki i rowków, lecz nie istnieje uniwersalny przelicznik długości na zdolność wiercenia.
Wydłużenie jednego wymiaru nie potwierdza jakości cięcia ani prawidłowego zazębienia gwintu. Punktem wyjścia są wymagania połączenia i badanie gotowego wkrętu; dopiero potem ustala się potrzebne wymiary końcówki.
3. Kiedy dłuższa końcówka może być niewłaściwym wyborem?
Dopasowanie do cienkiej blachy i wielkość otworu
Wkręt przeznaczony do dużej zdolności wiercenia może nie pasować do cienkiej blachy. Jego końcówka może utworzyć zbyt duży otwór lub taki przebieg zazębiania, przy którym gwint ma za mało materiału do uchwycenia. Sprawdź zatwierdzony zakres grubości i wymagania połączenia zamiast szeregowować końcówki według długości.
Ukończenie wiercenia przed zazębieniem gwintu
Końcówka powinna wykonać wymagany otwór, zanim gwint wciągnie wkręt w element. Zbyt wczesne zazębienie wymusza posuw i może przeciążyć lub przegrzać końcówkę. Samo wydłużenie rowka nie rozwiązuje niezgodności geometrii, specyfikacji wkrętu ani ustawień montażu.
Odprowadzanie wiórów rowkiem
Rowki prowadzą usuwany materiał na zewnątrz otworu. Końcówka może sięgać wystarczająco daleko, a mimo to źle skrawać: gdy czynny rowek znajdzie się całkowicie w materiale, wióry mogą się gromadzić i przegrzewać końcówkę. Oprócz długości rowka ważne są jego przekrój, kształt krawędzi skrawających i wiercony materiał.
Materiał i warunki montażu
Ten sam wkręt może działać inaczej w innej gatunkowo stali, blasze powlekanej lub pakiecie wielowarstwowym. Prędkość obrotowa, nacisk osiowy, osiowanie i metoda montażu wpływają na skrawanie i temperaturę. Zbyt wysokie obroty mogą uszkodzić końcówkę; w niektórych układach zbyt niskie utrudniają usuwanie wiórów. Badaj rzeczywiste połączenie zgodnie z zaleceniami dostawcy wkrętu, bez przyjmowania uniwersalnej prędkości obrotowej.
4. Sześć czynników do sprawdzenia przed wyborem końcówki
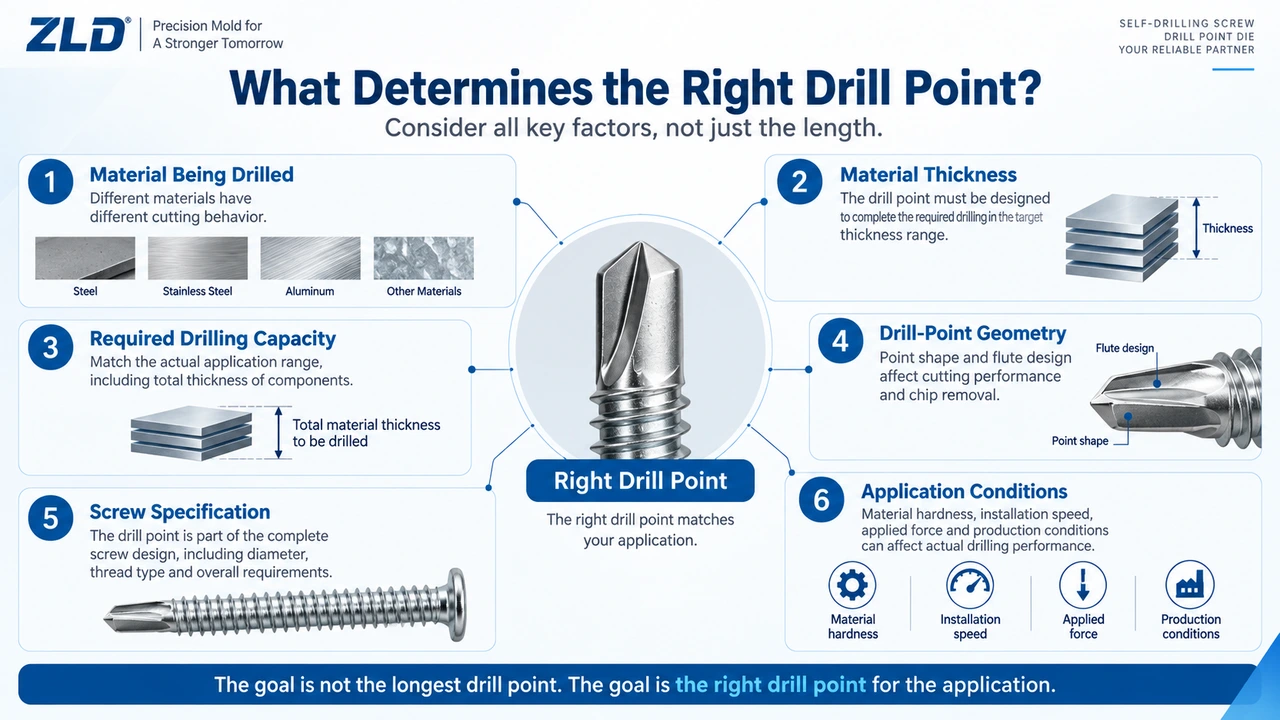
- Wiercony materiał. Ustal każdy materiał oraz właściwy gatunek lub stan. Samo słowo „stal” nie opisuje trudności skrawania. Powłoki i warstwy z różnych materiałów mogą zmienić wynik.
- Rzeczywista grubość i układ warstw. Zapisz grubości poszczególnych warstw, grubość całkowitą i ewentualne szczeliny. Nominalna suma może ukrywać kolejność przechodzenia końcówki przez warstwy i moment zazębienia gwintu.
- Wymagana zdolność wiercenia. Określ wymaganą zdolność zatwierdzonego wkrętu i sposób sprawdzenia: materiał badawczy, procedurę, jakość otworu oraz kryteria połączenia. Samo wykonanie otworu nie dowodzi nośności połączenia.
- Geometria końcówki. Porównaj czynną długość końcówki, długość i profil rowków, krawędzie skrawające, rdzeń, kształt ostrza oraz przejście do gwintu na rysunku lub próbce. Jedna długość albo nazwa serii nie opisuje tych cech.
- Specyfikacja wkrętu. Podaj średnicę nominalną oraz istotne wymagania dotyczące gwintu, materiału i obróbki cieplnej. Dwa wkręty o tej samej średnicy mogą wymagać innych końcówek, a matryca musi formować właściwą końcówkę na określonym półfabrykacie.
- Warunki montażu. Zapisz ustawienia narzędzia, osiowanie, sposób posuwu lub docisku, dostęp do połączenia oraz zaobserwowane usterki. Przestrzegaj instrukcji sprzętu i dostawcy.
5. Co z tego wynika dla doboru matrycy?
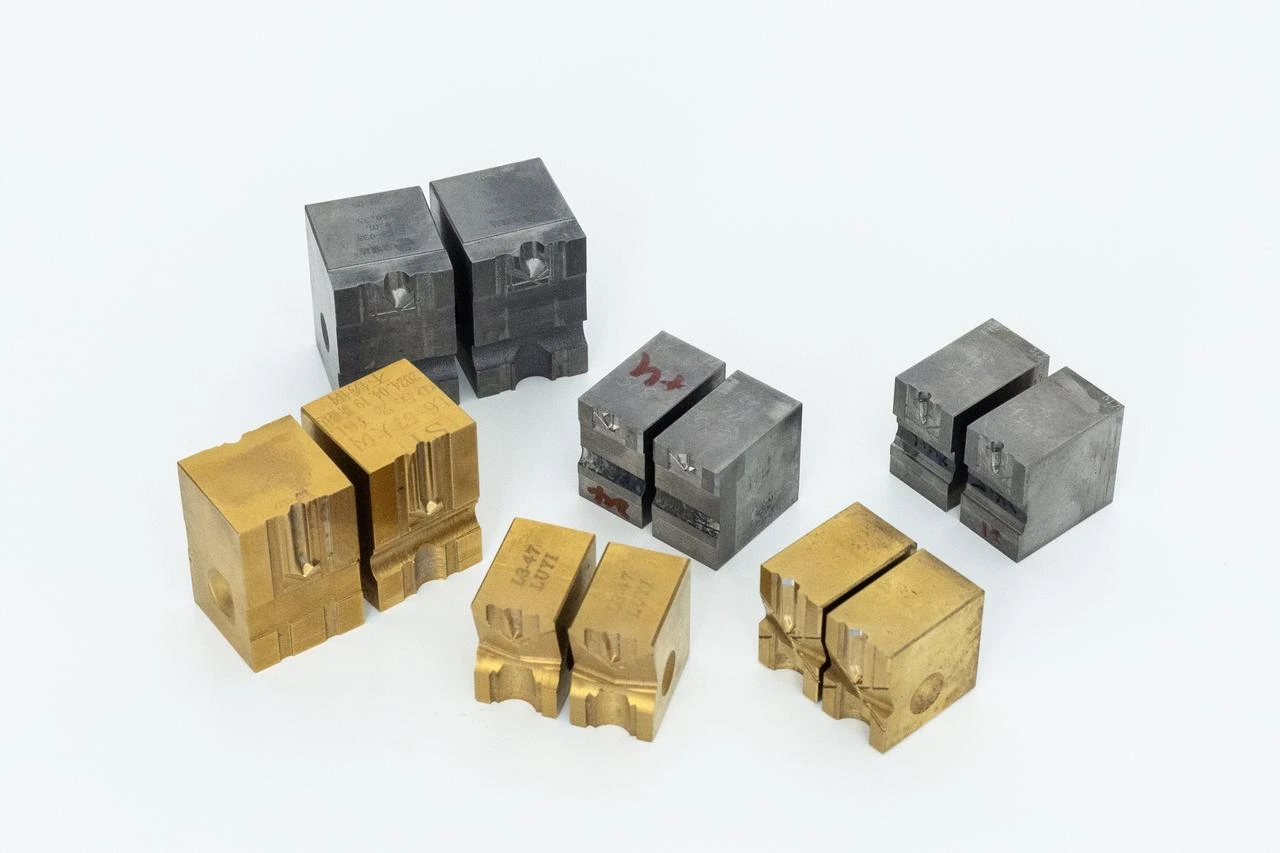
Najpierw określ końcówkę, jaką ma mieć gotowy wkręt. Następnie wybierz lub zaprojektuj pasującą matrycę, która uformuje tę geometrię z określonego półfabrykatu na dostępnej maszynie. Producent sprawdza kształt wnęki i rowków, wymiary, typ matrycy oraz interfejs maszyny. Stan drutu, objętość półfabrykatu, osiowanie i obciążenie formowania wpływają na pełne i powtarzalne wypełnienie końcówki. Porównanie wkrętów o tej samej średnicy, lecz różnych końcówkach rozwija tę różnicę. Katalogowy wymiar rowka opisuje dostępną geometrię; sam numer serii L ani długość rowka nie przypisują certyfikowanej zdolności wiercenia.
Po wyborze matrycy porównaj końcówki z próbnego formowania z rysunkiem. Oddzielnie zbadaj gotowe wkręty w przewidzianym połączeniu. Jeśli końcówka jest niepełna lub asymetryczna, sprawdź ustawienia formowania i matrycę.
6. Jakie informacje powinien przesłać kupujący?
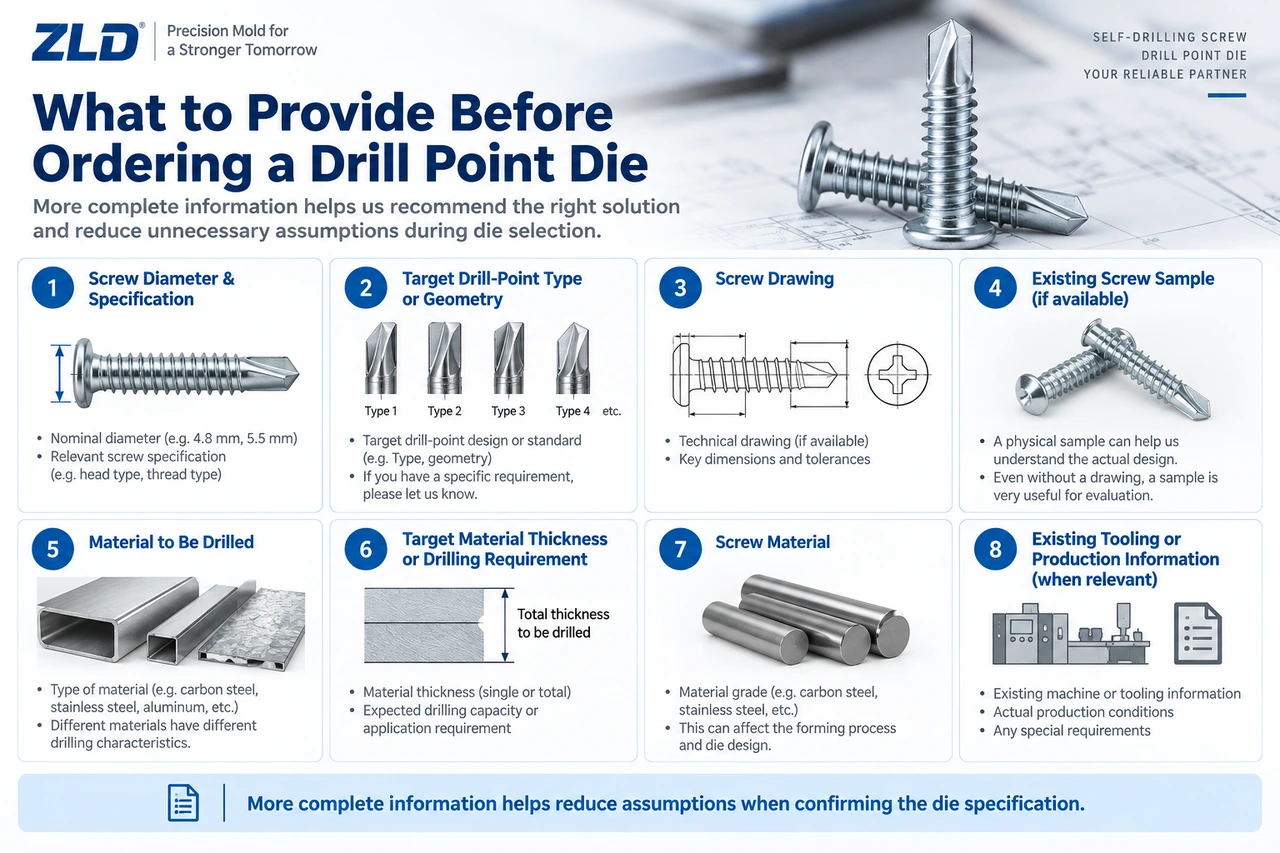
Przydatny pakiet początkowy zawiera średnicę i specyfikację wkrętu, docelową geometrię końcówki oraz rysunek lub fizyczną próbkę wkrętu. Dołącz wiercone materiały, grubości poszczególnych warstw i ich układ oraz, jeśli są znane, materiał wkrętu lub gatunek drutu. Przy działającej produkcji przekaż kod lub zdjęcia obecnej matrycy, pomiary końcówki, interfejs maszyny, akceptowany wynik i usterkę będącą powodem zapytania. Próbka i zastosowanie mogą już pokazać, jakich wymiarów lub badań brakuje.
7. Praktyczny wniosek
Długość jest ważna, ponieważ końcówka musi przejść przez przewidziany układ, zanim zazębi się gwint, a rowki muszą odprowadzać wióry. Dłuższa końcówka nie jest jednak samodzielną oceną zdolności wiercenia ani automatyczną poprawą. Określ wymagania dotyczące wiercenia i połączenia gotowego wkrętu, porównaj pełną geometrię i zbadaj wkręt w rzeczywistym zastosowaniu.
Źródła
- EJOT, „What is ... the drilling performance?” — zdolność wiercenia oraz rola długości i średnicy końcówki.
- EJOT, „Avoid assembly errors with self-drilling screws” — niedopasowanie do cienkiej blachy, przedwczesne zazębienie i wpływ obrotów.
- Simpson Strong-Tie, „How Self-Drilling Screws Work” — zasięg końcówki, zazębienie gwintu i odprowadzanie wiórów przez gotowy wkręt.
Często zadawane pytania
Czy dłuższa końcówka zawsze wierci grubszą stal?
Nie. Większa długość może być potrzebna dla określonego układu materiałów, ale sama nie potwierdza możliwości przewiercenia grubszej stali. Krawędzie skrawające, odprowadzanie wiórów, konstrukcja wkrętu i warunki montażu muszą współdziałać; wynik należy sprawdzić na gotowym wkręcie.
Czy długość końcówki i zdolność wiercenia oznaczają to samo?
Nie. Długość jest wymiarem geometrycznym. Zdolność wiercenia określa grubość lub zakres grubości, które gotowy wkręt może przewiercić w ustalonych warunkach badania i montażu. Pojedynczy wymiar nie jest oceną osiągów.
Dlaczego rowki wiórowe końcówki są ważne?
Tworzą drogę ujścia wiórów z otworu. Jeśli geometria lub układ materiałów utrudnia ich usuwanie, końcówka może się nagrzewać i uszkodzić, nawet gdy jest dostatecznie długa.
Czy mogę wybrać matrycę tylko na podstawie grubości blachy?
Nie. Liczą się też materiał i układ warstw, wymagane działanie gotowego wkrętu, rysunek końcówki, rozmiar wkrętu, drut oraz interfejs maszyny formującej. Matrycę trzeba potwierdzić próbą produkcyjną.
Jakie dane przesłać przy zapytaniu o matrycę?
Na początek podaj rozmiar wkrętu, docelową geometrię końcówki, rysunek lub próbkę, materiały i grubości do przewiercenia, materiał wkrętu oraz dostępne informacje o matrycy lub produkcji. Brakujące dane można uzgodnić przed ostatecznym określeniem matrycy.
GDY BĘDZIESZ GOTOWY
Dobierz matrycę do swojego wkrętu
Prześlij rozmiar wkrętu, rysunek, zdjęcie próbki lub grubość wierconego materiału. Przed przygotowaniem wyceny nasz zespół inżynierski pomoże ustalić odpowiednią specyfikację matrycy do końcówki wiercącej.