
آیا نوک مته بلندتر به معنی توان سوراخکاری بیشتر است؟
چرا طول نوک مته بهتنهایی توان سوراخکاری پیچ سرمتهای را تعیین نمیکند و پیش از انتخاب قالب نوک مته چه چیزهایی باید بررسی شود.
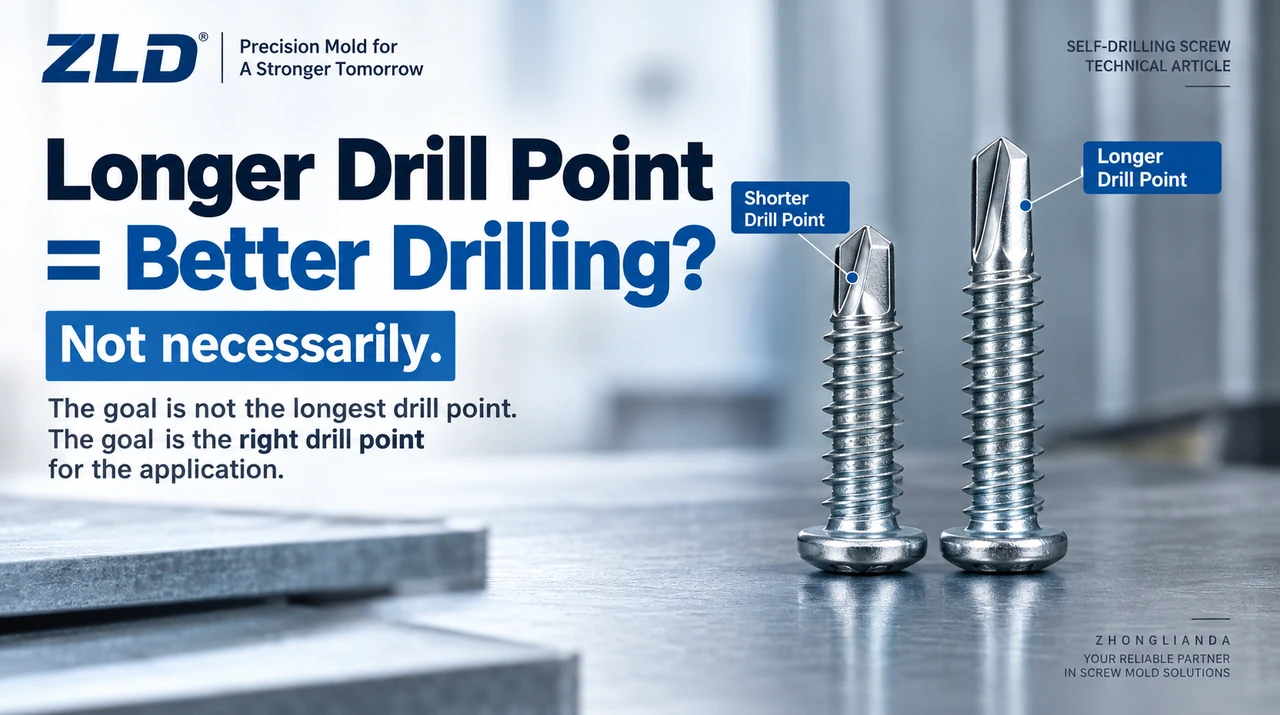
پاسخ کوتاه: نوک مته بلندتر ممکن است به پیچ سرمتهای با طراحی درست کمک کند تا پیش از درگیر شدن رزوه، از یک مجموعه لایه مشخص عبور کند. اما به پیچ نهایی خودبهخود توان سوراخکاری بیشتری نمیدهد. طول یکی از ابعاد نوک است؛ توان سوراخکاری نتیجه عملکرد در ماده و روش نصب معین است. برای انتخاب قالب، از نقشه نوک و آزمون سوراخکاری مورد نیاز پیچ نهایی شروع کنید و سپس قالب و فرایند شکلدهی را با آن هندسه تطبیق دهید.
۱. «طول نوک مته» و «توان سوراخکاری» چه معنایی دارند؟
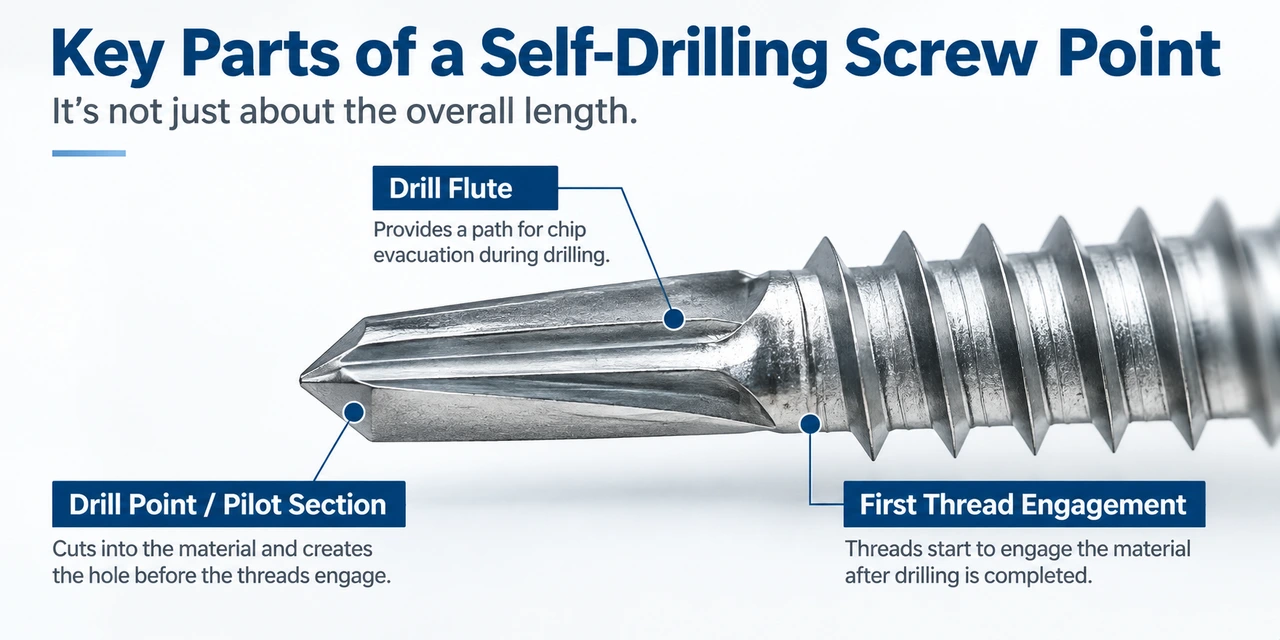
پیچ سرمتهای در نوک خود لبههای برنده و پشت آنها شیار دارد. هنگام نصب، نوک سوراخ را میبرد و شیارها راه خروج براده را فراهم میکنند. طول نوک، بُعدی در نقشه است. طول کلی نوک و طول شیار ممکن است برابر نباشند؛ بنابراین اندازهها را با مبدأ یکسان مقایسه کنید.
توان سوراخکاری نشان میدهد پیچ نهایی در ماده و چیدمان آزمون مشخص چه ضخامت یا بازه ضخامتی را میتواند سوراخ کند. هنگام فرستادن نمونه به قالبساز، این تفاوت مهم است. در نصب، خود نوک پیچ کار برش را انجام میدهد. قالب نوک مته این هندسه را در کارخانه پیچ با شکلدهی سرد میسازد و با ورق فولادی محل نصب تماس ندارد.
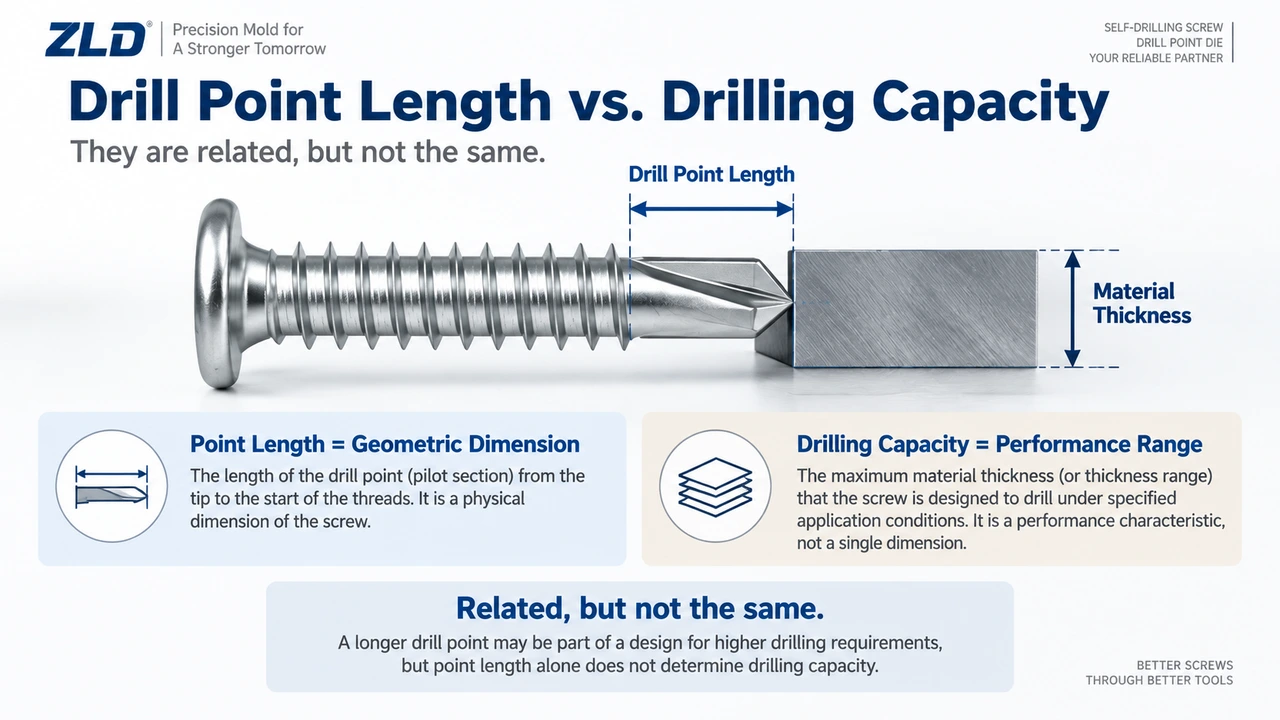
۲. چرا طول مهم است، ولی توان را تعیین نمیکند؟
نوک باید هندسه مؤثر کافی داشته باشد تا پیش از کشیده شدن پیچ به جلو توسط رزوه، از ماده مورد نظر عبور کند. اگر رزوه در حالی درگیر شود که نوک هنوز میبرد، ممکن است پیچ سریعتر از توان برداشت ماده به جلو رانده شود. این ناهماهنگی میتواند گرما را افزایش دهد، نوک را آسیب بزند یا سوراخ نامقبول ایجاد کند. چیدمانهای ضخیمتر ممکن است به طول مؤثر بیشتر نوک و شیار نیاز داشته باشند، اما تبدیل جهانشمولی از طول به توان وجود ندارد.
افزودن یک بُعد بهتنهایی کیفیت برش یا درگیری رزوه را تأیید نمیکند. از اتصال مشخص و آزمون پیچ نهایی آغاز کنید و سپس ابعاد مورد نیاز نوک را تثبیت کنید.
۳. چرا نوک بلندتر میتواند انتخاب نادرستی باشد؟
تناسب با ورق نازک و اندازه سوراخ
پیچی که برای توان سوراخکاری بالاتر طراحی شده ممکن است برای ورق نازک مناسب نباشد. هندسه نوک میتواند سوراخ یا توالی درگیریای بسازد که ماده کافی برای گرفتن رزوه باقی نگذارد. بهجای رتبهبندی نوکها بر پایه طول، بازه ورق تأییدشده و الزامات اتصال را بررسی کنید.
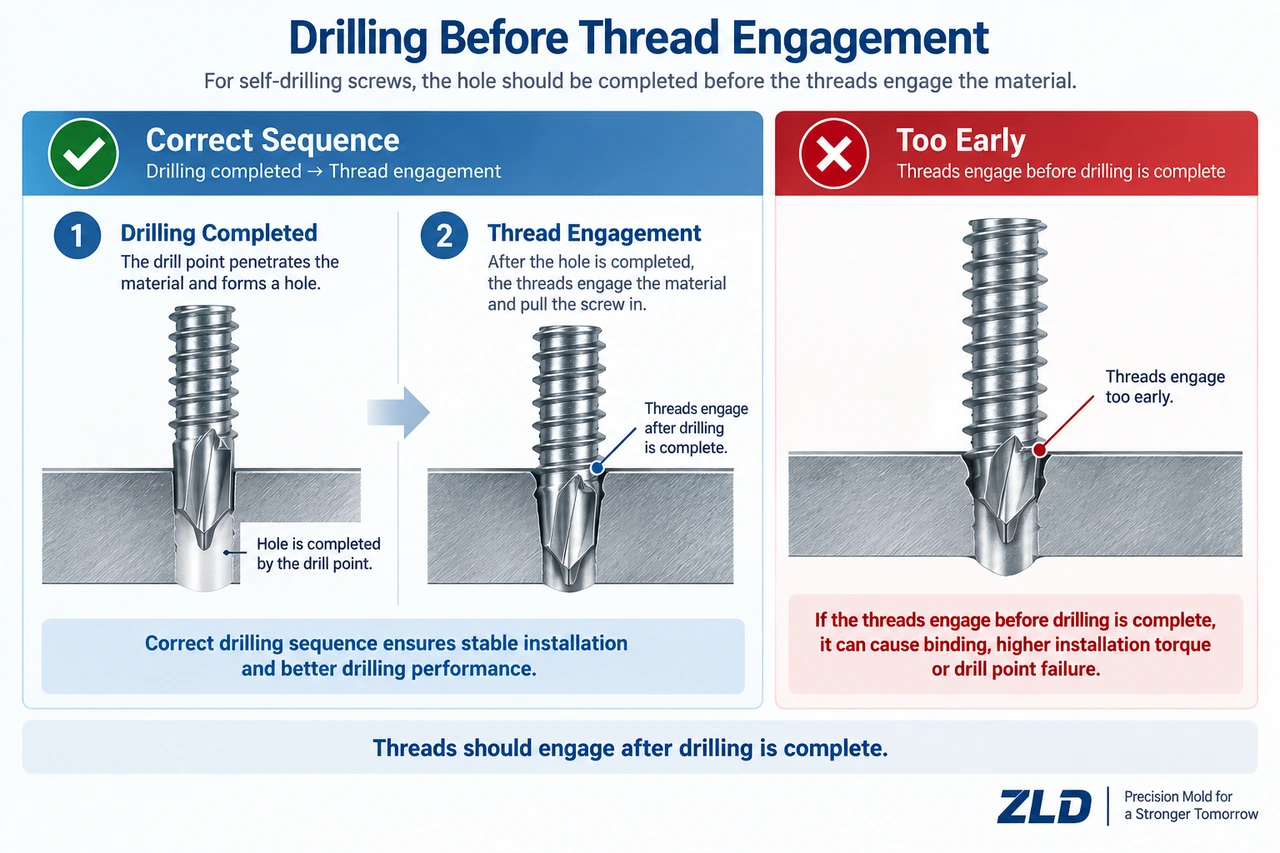
سوراخکاری پیش از درگیری رزوه
مته باید پیش از آنکه رزوه پیچ را به درون قطعه بکشد، سوراخ لازم را ایجاد کند. اگر رزوه زود درگیر شود، پیشروی اجباری میتواند نوک را بیش از حد بارگذاری یا داغ کند. فرض نکنید افزودن طول شیار ناهماهنگی ناشی از هندسه، مشخصات پیچ یا تنظیمات نصب را برطرف میکند.
خروج براده از شیار
شیارها ماده بریدهشده را از سوراخ بیرون میبرند. نوک ممکن است از نظر دسترسی کافی بلند باشد اما اگر براده خارج نشود بد ببرد: وقتی شیار فعال کاملاً در قطعه فرو رود، انباشت براده و گرما میتواند به نوک آسیب بزند. سطح مقطع شیار، شکل لبه برنده و ماده سوراخشونده همراه با طول شیار اهمیت دارند.
ماده و شرایط نصب
یک پیچ در گرید دیگر فولاد، ورق پوششدار یا چند لایه ممکن است رفتار متفاوتی داشته باشد. سرعت ابزار، فشار محوری، همراستایی و روش نصب مشخص نیز روی برش و گرما اثر میگذارند. سرعت بیش از حد میتواند نوک را بسوزاند؛ در بعضی سامانهها سرعت ناکافی خروج براده را مختل میکند. بهجای فرض RPM ثابت، مجموعه واقعی را طبق دستور سازنده پیچ بیازمایید.
۴. شش عامل برای بررسی پیش از انتخاب نوک
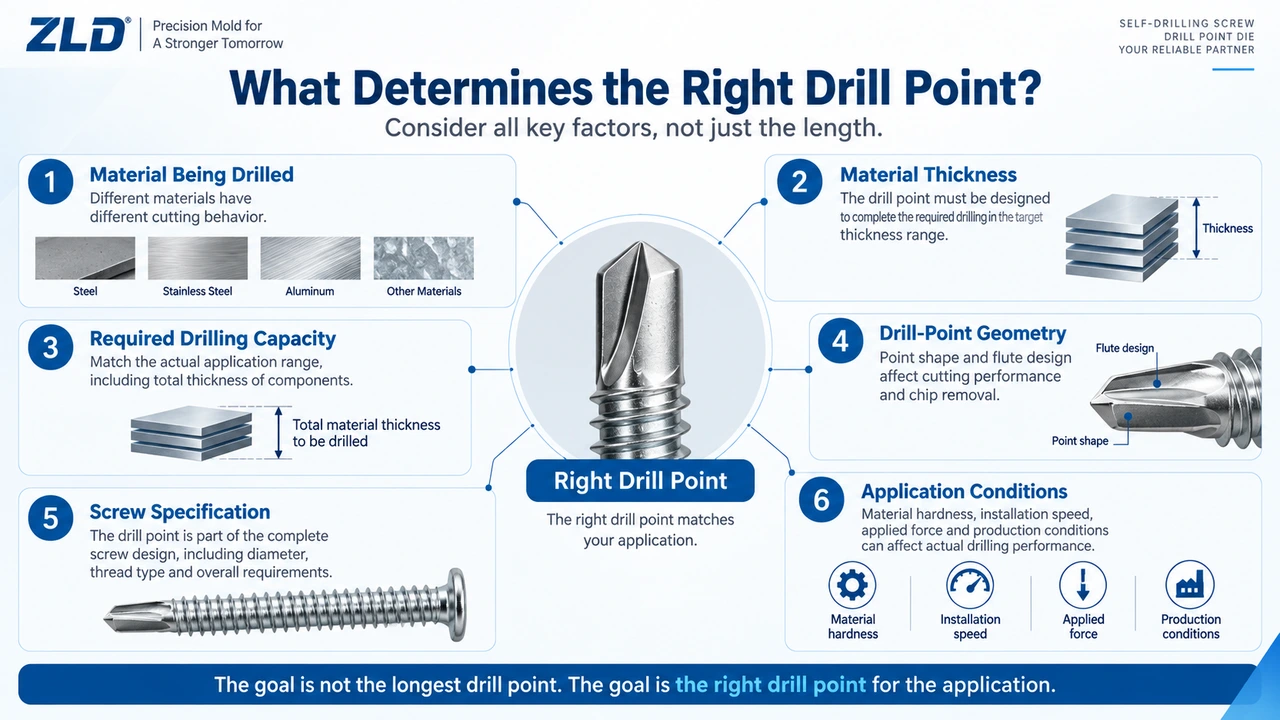
- ماده سوراخشونده: جنس هر لایه و گرید یا وضعیت مربوط را مشخص کنید. «فولاد» بهتنهایی دشواری برش را نشان نمیدهد. پوشش و لایههای ناهمجنس میتوانند نتیجه را تغییر دهند.
- ضخامت و چیدمان واقعی: ضخامت هر لایه، ضخامت کل و فاصلهها را ثبت کنید. عدد کل ممکن است ترتیب برخورد نوک با لایهها و زمان درگیری رزوه را پنهان کند.
- عملکرد لازم: توان مورد نیاز پیچ تأییدشده و شیوه سنجش آن را تعیین کنید: ماده آزمون، روش سوراخکاری، کیفیت سوراخ و معیارهای عملکرد اتصال. ایجاد سوراخ بهتنهایی مناسب بودن اتصال باربر را اثبات نمیکند.
- هندسه نوک: طول مؤثر، طول و شکل شیار، لبهها، جان نوک، شکل رأس و گذار نوک به رزوه را در نقشه یا نمونه مقایسه کنید. این ویژگیها را از یک طول یا نام سری استنباط نکنید.
- مشخصات پیچ: قطر اسمی و الزامات مربوط به رزوه، جنس و عملیات حرارتی را ارائه دهید. دو پیچ با قطر یکسان میتوانند نوک متفاوت بخواهند؛ قالب باید نوک هدف را روی بلانک مشخص بسازد.
- شرایط نصب: تنظیم ابزار، همراستایی، روش تغذیه یا فشار، دسترسی به اتصال و خرابیهای مشاهدهشده را ثبت کنید. از دستور تجهیزات و تأمینکننده مربوط پیروی کنید.
۵. این موضوع برای انتخاب قالب نوک مته چه نتیجهای دارد؟
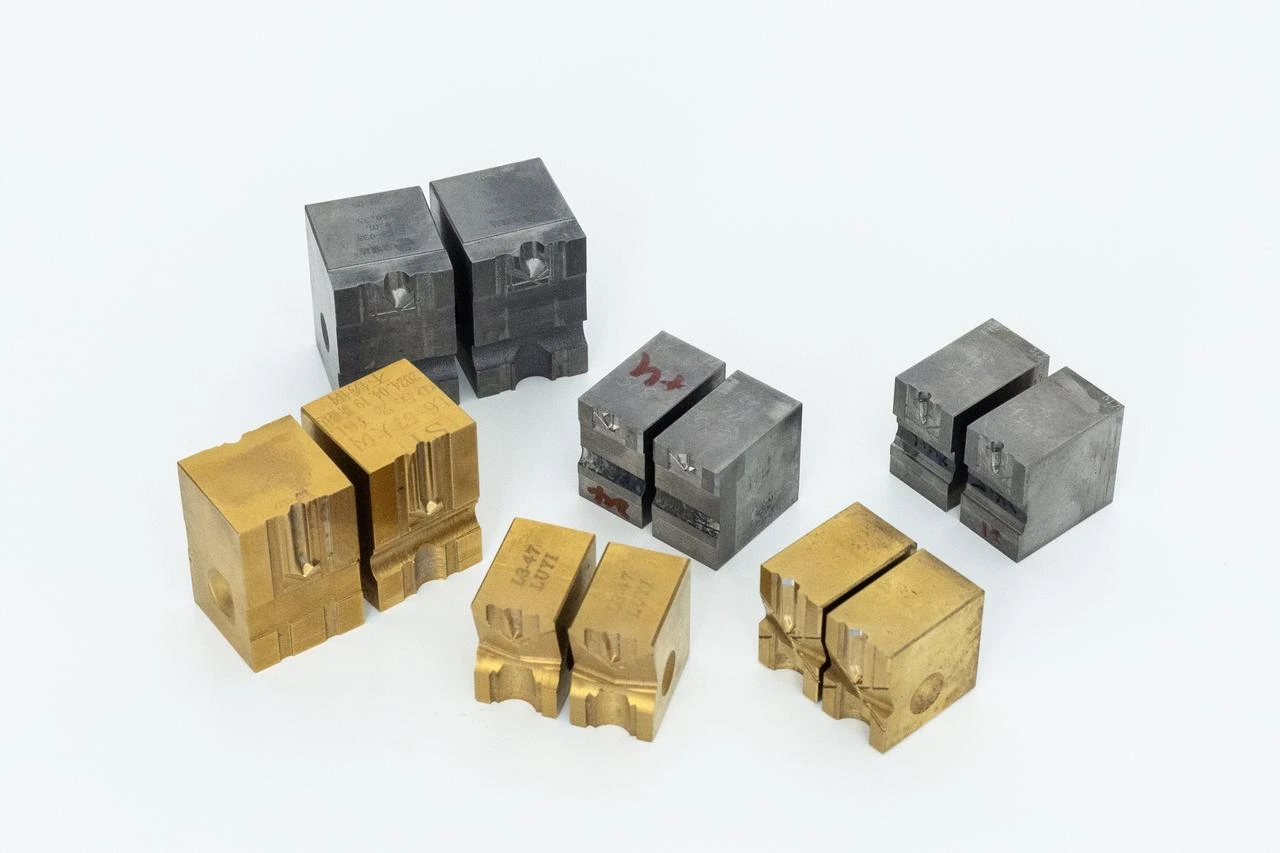
نخست نوکی را تعریف کنید که پیچ نهایی باید داشته باشد. سپس قالب متناسبی را انتخاب یا طراحی کنید که بتواند آن هندسه را از بلانک مشخص در ماشین موجود بسازد. قالبساز باید حفره و شیار، ابعاد، نوع بدنه قالب و اتصال به ماشین را بررسی کند. وضعیت مفتول، حجم بلانک، همراستایی و بار شکلدهی نیز در پرشدن درست نوک و تکرارپذیری تولید اثر دارند. مقایسه پیچهای همقطر با نوکهای متفاوت این تفاوت را بیشتر توضیح میدهد. بُعد شیار در کاتالوگ سازنده، هندسه موجود را توصیف میکند؛ هیچ شماره سری L یا طول شیاری بهتنهایی توان سوراخکاری تأییدشده تعیین نمیکند.
پس از انتخاب قالب اولیه، نوکهای ساختهشده در آزمون را با نقشه بسنجید. جداگانه پیچ نهایی را در مجموعه مورد نظر بیازمایید. اگر نوک کامل یا متقارن نیست، تنظیم شکلدهی و قالب را بررسی کنید.
۶. خریدار چه اطلاعاتی بفرستد؟
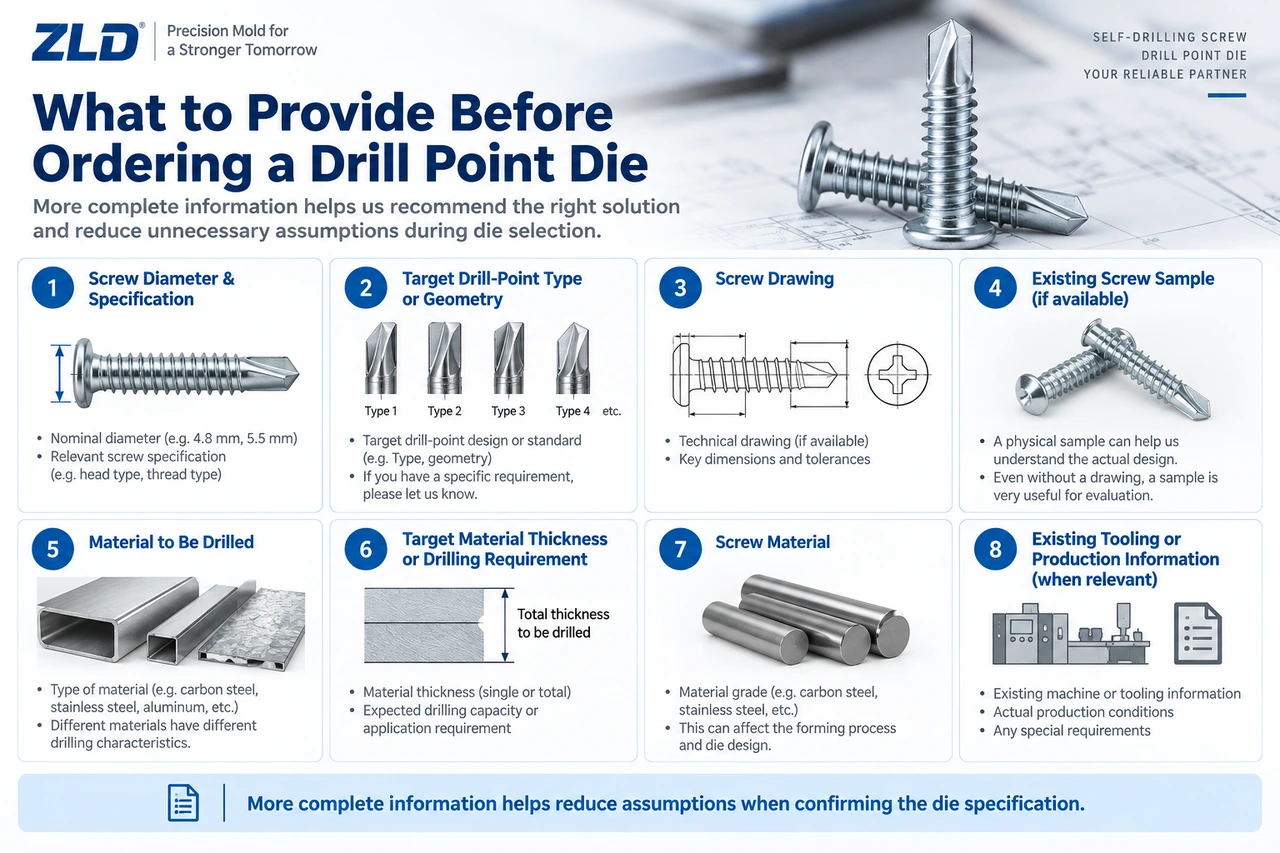
نقطه شروع مفید شامل قطر و مشخصات پیچ، هندسه نوک هدف و نقشه یا نمونه واقعی پیچ است. جنس مواد سوراخشونده، ضخامت هر لایه و ترتیب آنها و در صورت اطلاع، جنس پیچ یا گرید مفتول را اضافه کنید. اگر تولید در جریان است، کد یا عکس قالب فعلی، ابعاد نوک، اطلاعات اتصال به ماشین، وضعیت پیچهای نهایی پذیرفتهشده و خرابیِ دلیل استعلام را بفرستید. نمونه همراه با کاربرد هم میتواند برای مشخص شدن ابعاد یا آزمونهای نامشخص مفید باشد.
۸. جمعبندی کاربردی
طول مهم است، زیرا نوک باید پیش از درگیری رزوه از مجموعه مورد نظر عبور کند و شیارها همچنان براده را خارج کنند. بااینحال نوک بلندتر بهتنهایی رتبه توان یا بهبود قطعی نیست. الزامات سوراخکاری و اتصال پیچ نهایی را تعریف کنید، هندسه کامل نوک را بسنجید و پیچ را در کاربرد واقعی آزمایش کنید.
منابع
- EJOT, “Drilling capacity explained” — توان سوراخکاری و رابطه طول نوک و قطر در طراحی محصول.
- EJOT, “Avoid assembly errors with self-drilling screws” — ناهماهنگی با ورق نازک، درگیری زودهنگام رزوه و اثر سرعت نصب.
- Simpson Strong-Tie, “Self-Drilling Screws” technical notes — دسترسی نوک، درگیری رزوه و خروج براده از شیار در پیچ نهایی.
پرسشهای متداول
آیا نوک مته بلندتر همیشه فولاد ضخیمتری را سوراخ میکند؟
خیر. برای یک مجموعه لایه مشخص ممکن است نوک بلندتر لازم باشد، اما طول بهتنهایی سوراخکاری فولاد ضخیمتر را تأیید نمیکند. هندسه لبه برنده، خروج براده، طراحی پیچ و شرایط نصب باید هماهنگ باشند و سپس پیچ نهایی آزموده شود.
آیا طول نوک مته همان توان سوراخکاری است؟
خیر. طول یک بُعد هندسی در نقشه است. توان سوراخکاری ضخامت یا بازه ضخامتی است که پیچ نهایی در ماده، آزمون و شرایط نصب مشخص میتواند سوراخ کند. یک بُعد، رتبه عملکرد نیست.
چرا شیارهای نوک مته مهماند؟
شیارها راه خروج براده از سوراخ را فراهم میکنند. اگر هندسه یا چیدمان لایهها مانع خروج براده شود، حتی با نوکی که به اندازه کافی بلند است گرما و آسیب میتواند افزایش یابد.
آیا میتوان قالب نوک مته را فقط از ضخامت ورق انتخاب کرد؟
خیر. ضخامت مهم است، اما جنس و ترتیب لایهها، عملکرد مورد نیاز پیچ نهایی، نقشه نوک، اندازه پیچ، مفتول و سازگاری با ماشین شکلدهی نیز اهمیت دارند. قالب را با نوک مورد نظر و آزمون تولید تأیید کنید.
هنگام استعلام قالب نوک مته چه اطلاعاتی بفرستم؟
اندازه پیچ، هندسه نوک هدف، نقشه یا نمونه، جنس و ضخامت مواد سوراخشونده، جنس پیچ و اطلاعات موجود از قالب یا تولید را بفرستید. با دادههای موجود شروع کنید؛ کمبودها را میتوان پیش از نهایی کردن مشخصات قالب روشن کرد.
هر وقت آماده بودید
برای پیچ خود پیشنهاد قالب بگیرید
آنچه را همین حالا دارید بفرستید. تیم مهندسی ما میتواند اطلاعات را بررسی کند و پیش از قیمتدهی در تعیین مشخصات مناسب قالب نوک مته کمک کند.