
鑽尾越長,鑽削能力就越高嗎?
瞭解為什麼鑽尾長度不能單獨決定自鑽螺絲的鑽削能力,以及選配鑽尾模具前應核對哪些材料、幾何與安裝條件。
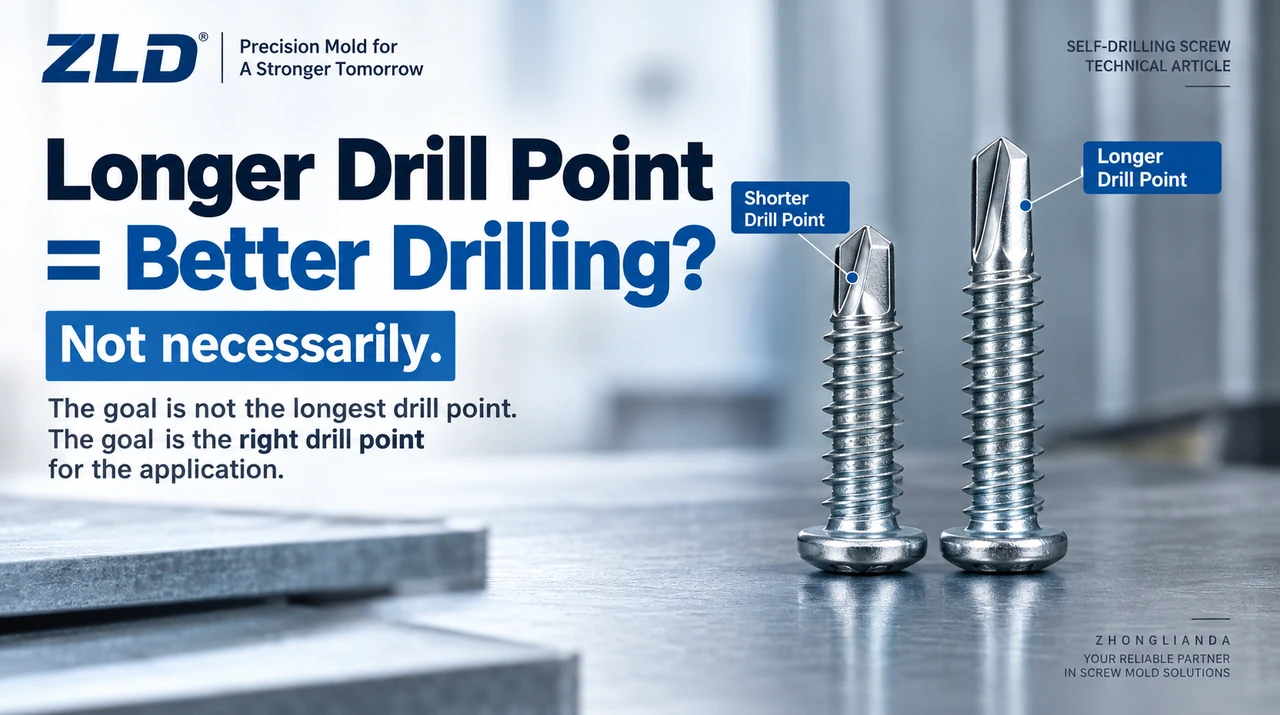
快速回答: 對某種板材組合,設計正確的自鑽螺絲可能需要較長鑽尾,以便在螺紋嚙合前鑽透材料。但鑽尾更長不自動等於鑽削能力更高。長度是幾何尺寸;鑽削能力是針對指定材料和安裝方法取得的成品性能結果。選鑽尾模具時,應先確定成品螺絲所需的鑽尾圖面及鑽削試驗,再核對能否用相應模具和成形工藝穩定製成。
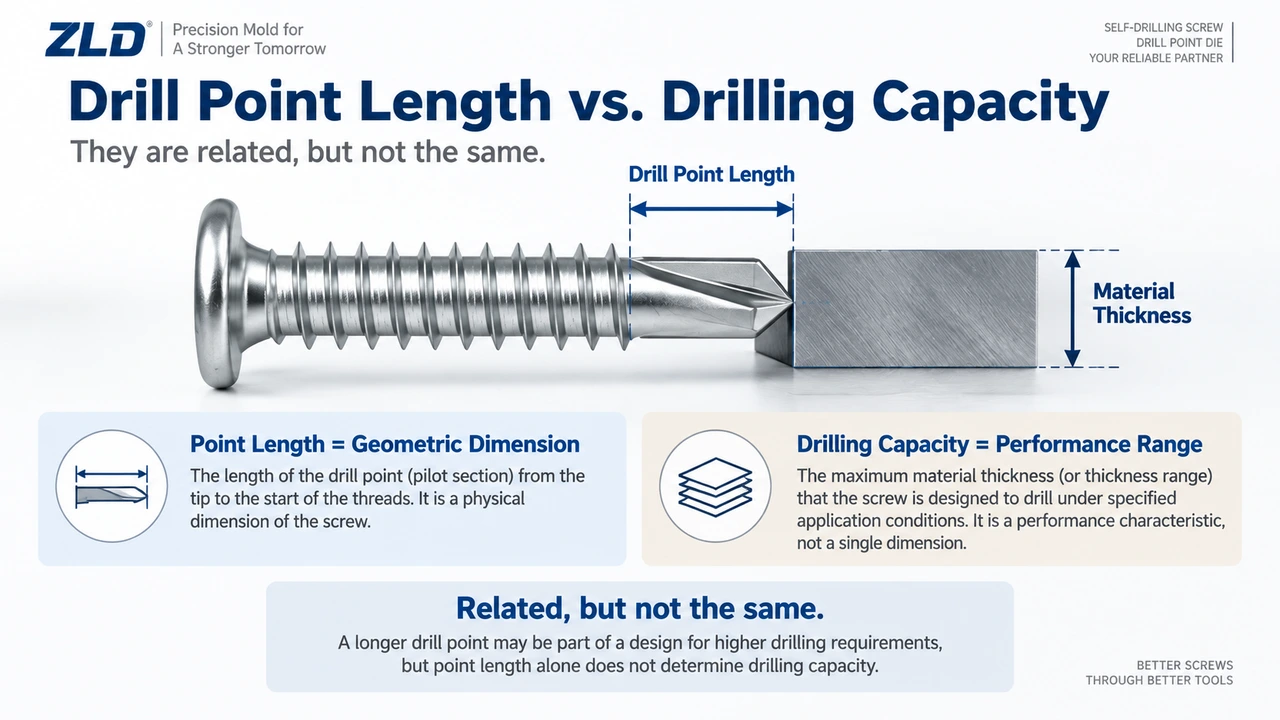
1. “鑽尾長度”和“鑽削能力”分別指什麼?
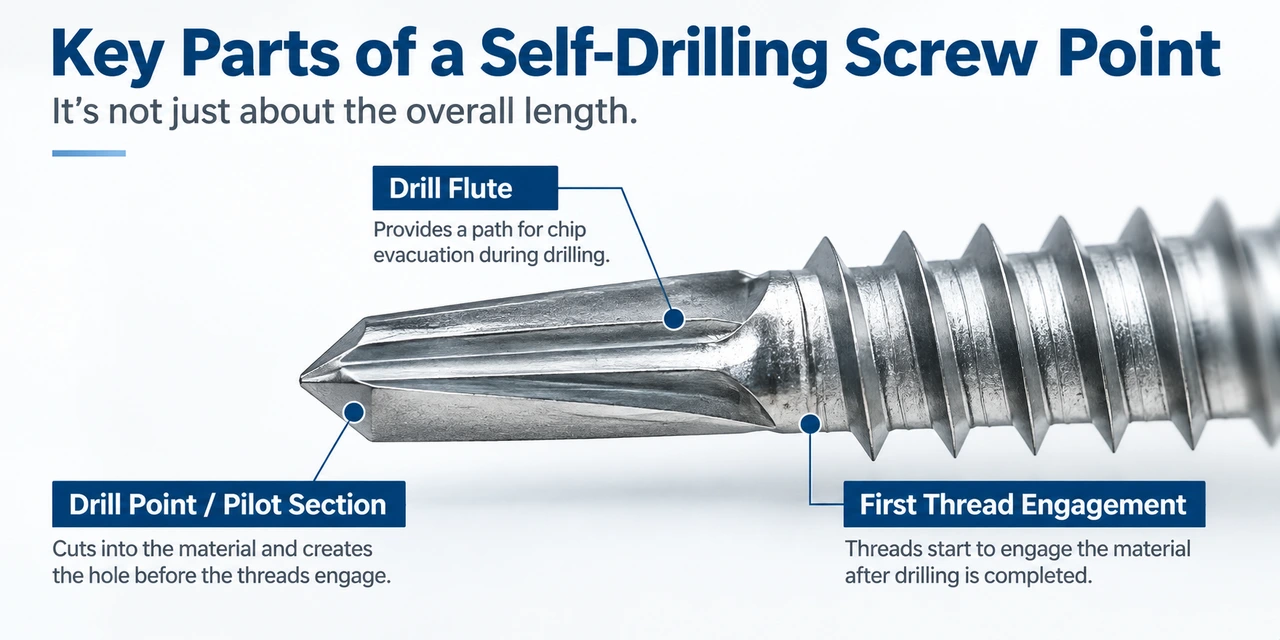
自鑽螺絲的尖端有切削刃,刃後有排屑槽。安裝時尖端切出孔,排屑槽讓切屑排出。鑽尾長度是圖面尺寸;整體鑽尾長度與排屑槽長度可能不同,比較兩張圖面時須使用同一基準。
鑽削能力指成品螺絲在規定材料和試驗安排下能夠鑽穿的厚度或厚度範圍。向模具製造商寄送樣品時,必須區分兩種動作:安裝過程中切削鋼板的是成品螺絲鑽尾;鑽尾模具在螺絲廠冷成形該鑽尾,並不接觸安裝用鋼板。
2. 長度為什麼重要,卻不足以定義能力?
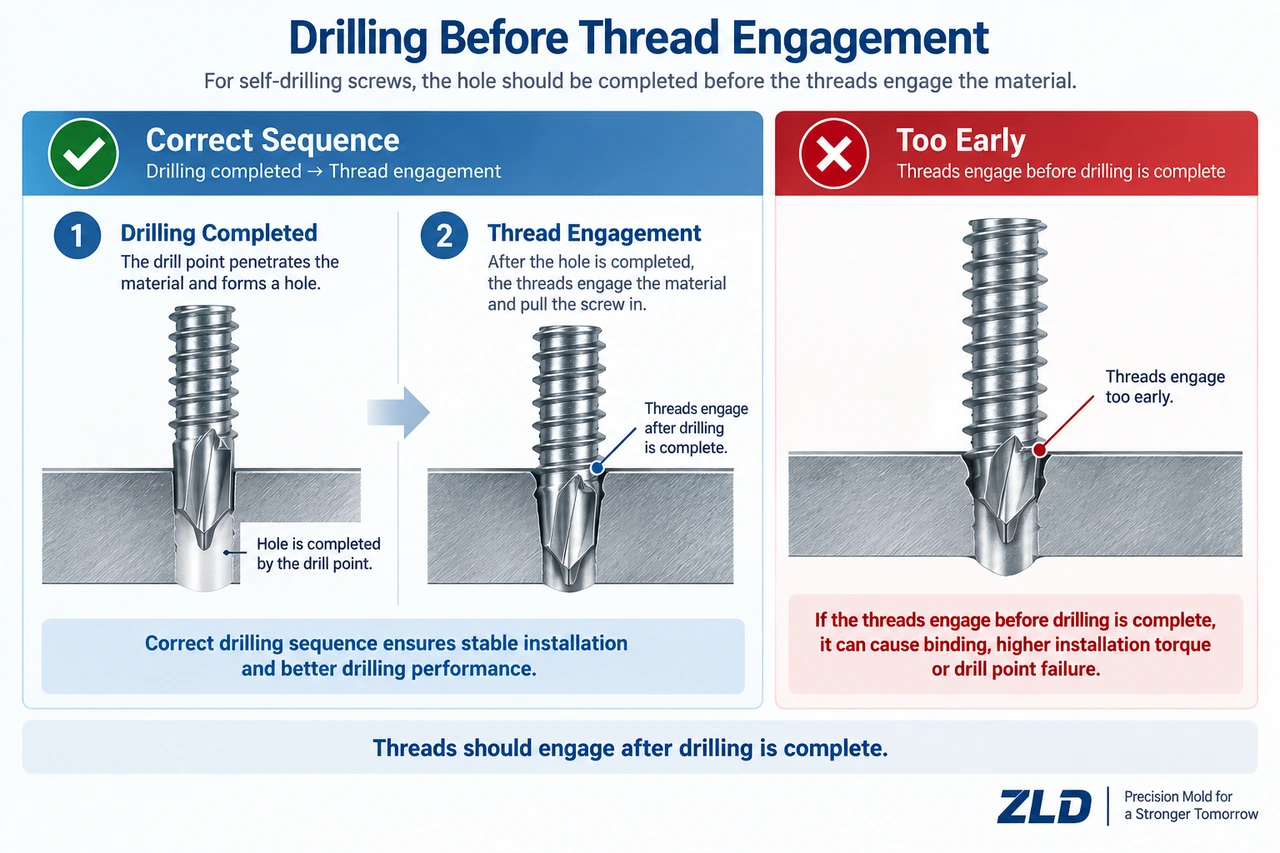
鑽尾必須具有足夠且合適的幾何形狀,在螺紋把螺絲向前拉進材料之前,先完成所需鑽孔。如果尖端仍在切削時螺紋已咬入,螺絲可能被強迫以超過切削和排屑能力的速度前進,導致發熱、尖端受損或孔不合格。較厚的疊層可能需要更長的有效鑽尾和排屑路徑,但不存在通用的“鑽尾長度毫米數=可鑽鋼板厚度”換算式。
僅延長一項尺寸不能證明切削品質或螺紋嚙合效果。應從指定接合和成品螺絲試驗出發,再確認需要哪些鑽尾尺寸。
3. 鑽尾更長為什麼也可能選錯?
薄板適配與孔徑
面向較高鑽削能力的螺絲,未必適合薄板。其鑽尾設計可能形成不合適的孔徑或嚙合順序,使螺紋缺少足夠材料咬合。應核對該成品緊固件批准的板材範圍和接合要求,而不是按長度給鑽尾排序。
先鑽孔,再讓螺紋嚙合
鑽尾應先形成所需孔,螺紋隨後才推動螺絲進入工件。若嚙合過早,被迫進給可能使尖端過載或過熱。僅增加槽長,不一定能解決由整體幾何、螺絲規格或安裝參數造成的失配。
沿排屑槽排出切屑
排屑槽把切下的材料帶離孔。鑽尾雖夠長,若切屑無法排出仍可能鑽削不良:工作槽完全埋入材料後,切屑可能無法順利排出,積屑和發熱可能損傷鑽尾。除槽長外,還應比較槽截面、刃口形狀及待鑽材料。
材料與安裝工況
同一螺絲在不同鋼材牌號、塗層板或多層材料中,表現可能不同。驅動轉速、軸向壓力、對中及規定的安裝方法也影響切削與發熱。轉速過高可能燒蝕鑽尾;在某些系統中轉速過低也會妨礙排屑。按緊固件供應商的說明測試真實接合,不套用統一轉速。
4. 選擇鑽尾前核對六項因素
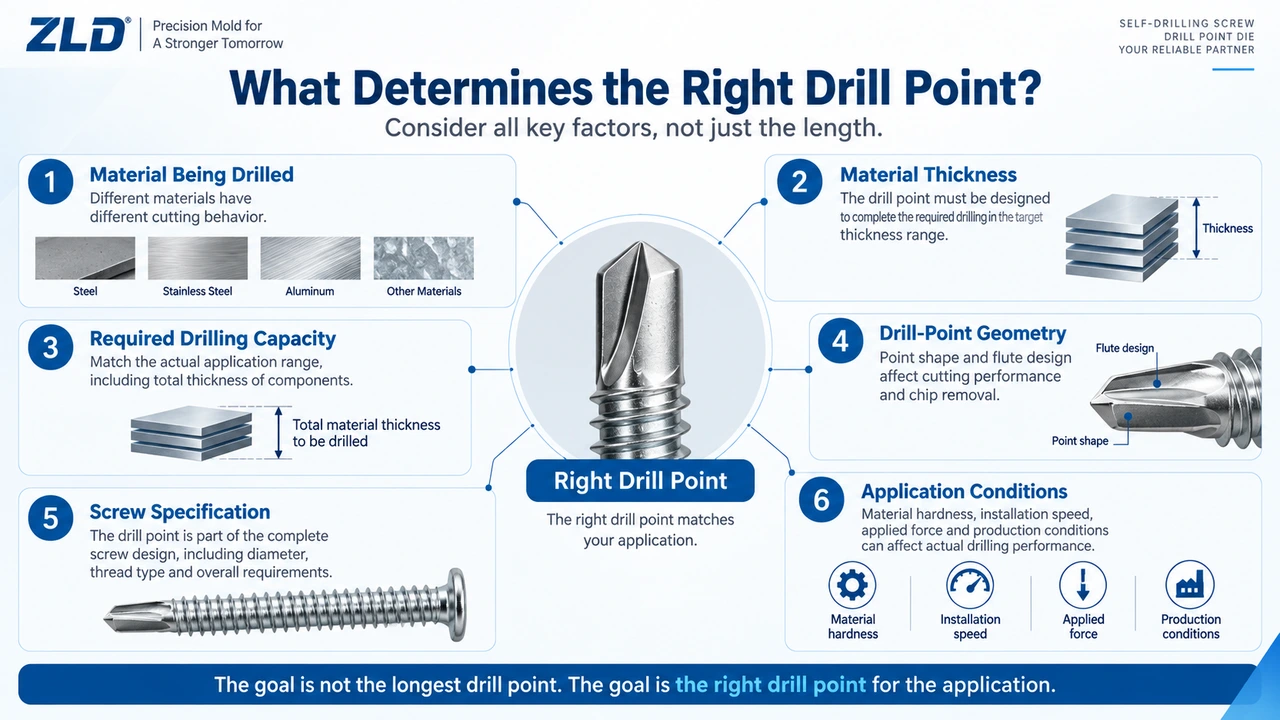
- 待鑽材料。 識別每層基材及其牌號或狀態。“鋼材”兩字不足以描述切削要求;塗層及混合材料疊層可能改變結果。
- 實際板厚與疊層。 記錄每層厚度、總厚度及間隙。名義總厚度可能掩蓋鑽尾遇到各層的順序及螺紋開始咬入的時點。
- 所需鑽削性能。 說明批准的螺絲必須達到什麼能力,以及試驗材料、鑽孔步驟、孔品質和接合性能如何驗收。鑽出孔不等於承載接合已合格。
- 鑽尾幾何。 在圖面或樣品上比較有效鑽尾長度、槽長與槽形、切削刃、芯厚、尖端形狀及鑽尾到螺紋的過渡。
- 螺絲規格。 提供公稱直徑,以及相關螺紋、材料和熱處理要求。同直徑螺絲也可能需要不同鑽尾;模具必須在指定毛胚上成形目標尖端。
- 安裝條件。 記錄工具設定、對中、進給或壓力方式、施工空間及已觀察到的失效,按目標設備和供應商說明驗證。
5. 這對鑽尾模具選型意味著什麼?
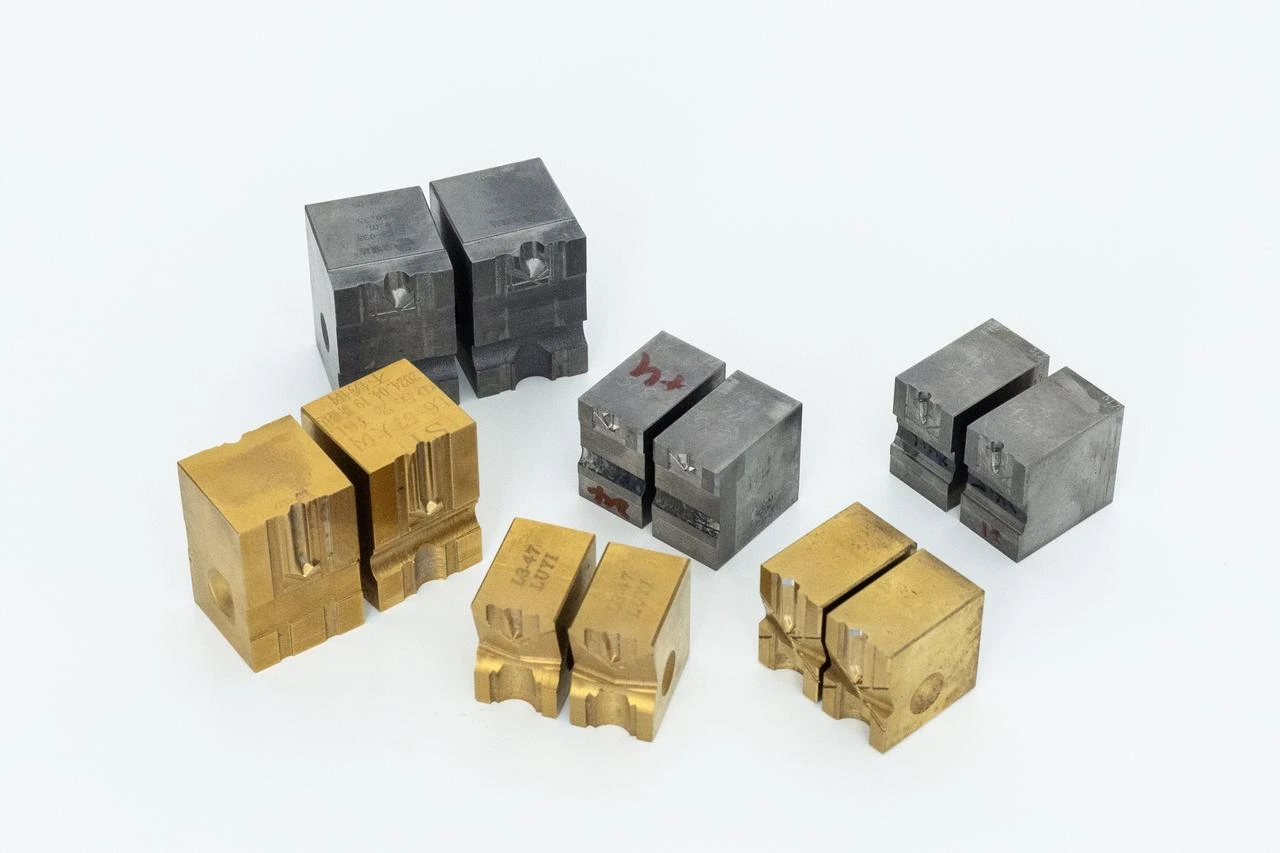
先定義成品螺絲需要怎樣的尖端,再選擇或設計能在指定毛胚與現有機台上成形該幾何形狀的相匹配的鑽尾模具。模具製造商要核對型腔及槽形、尺寸、模具型式和機台介面。線材狀態、毛胚體積、對中與成形載荷也會影響尖端能否完整填充並穩定量產。同直徑螺絲為何需要不同鑽尾一文進一步說明這一點。製造商的目錄槽長描述的是可用幾何尺寸;任何L系列名稱或槽長都不能單獨代表經驗證的鑽削能力。
選出候選模具後,應按圖面檢查試模成形的尖端,並另行在指定接合上測試成品螺絲。若尖端缺料或不對稱,應排查成形設定和模具。
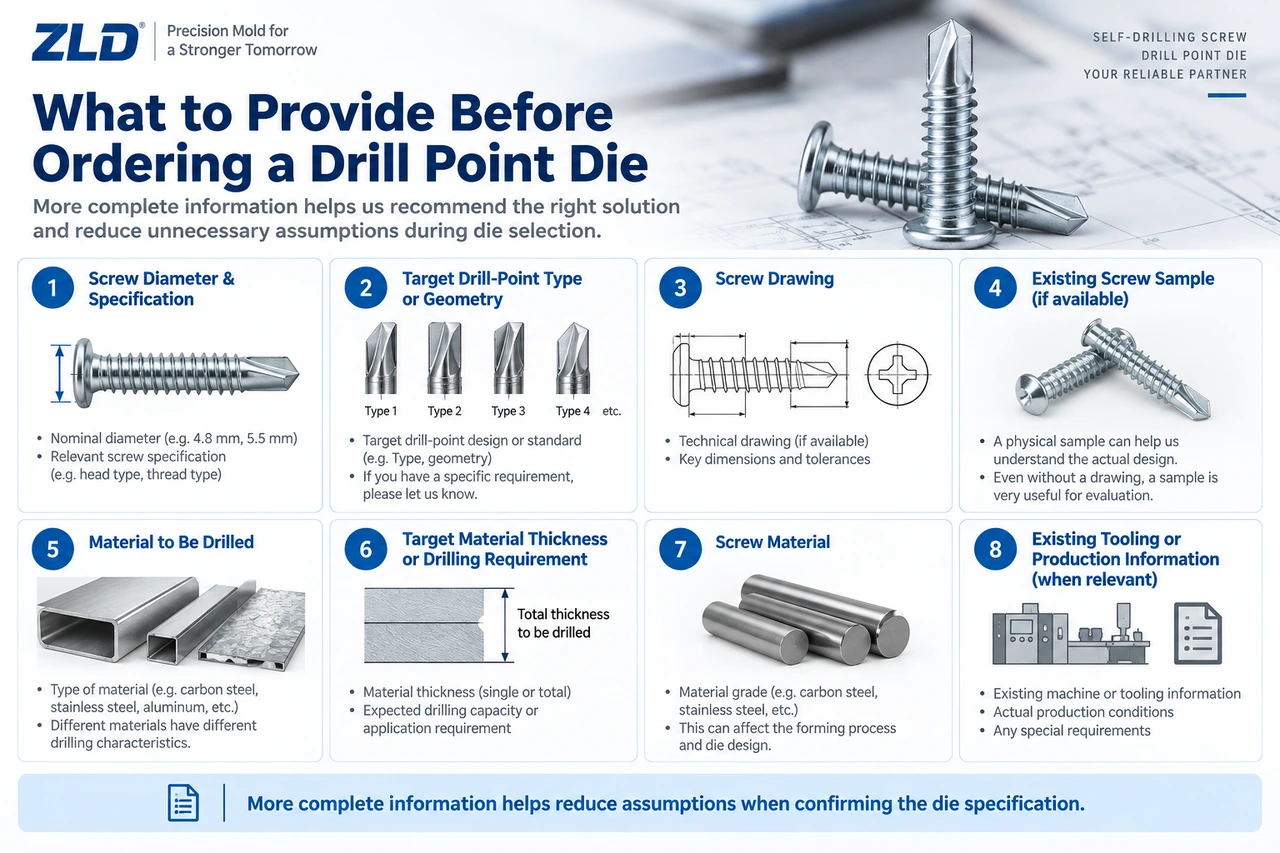
6. 採購方應提供哪些資料?
起步資料包括螺絲直徑與規格、目標鑽尾幾何、圖面或實物螺絲樣品。再補充待鑽材料、各層板厚與組合方式,以及已知的螺絲材料或線材規格。若生產線已在運轉,可提供現有模具代碼或照片、尖端實測尺寸、機台介面、已驗收的成品情況及促使本次諮詢的故障。樣品與應用場景已足以幫助判斷還缺哪些尺寸或測試。
7. 實用結論
鑽尾長度重要,是因為鑽尾須在螺紋嚙合前穿過目標疊層,排屑槽也須持續排出切屑。但長度本身不是能力等級,也不是自動改進。先確定成品螺絲的鑽削及接合要求,比較完整尖端幾何,再在真實應用中測試螺絲。
參考資料
- EJOT《鑽削能力說明》:鑽削能力及鑽尾長度、直徑在產品設計中的關係。
- EJOT《避免自鑽螺絲安裝錯誤》:薄板失配、螺紋過早嚙合及安裝轉速的影響。
- Simpson Strong-Tie《自鑽螺絲技術說明》:成品螺絲鑽尾長度、螺紋嚙合及排屑槽通道。
常見問題
鑽尾更長就一定能鑽穿更厚的鋼板嗎?
不一定。指定板材組合可能需要更長的有效鑽尾,但長度本身不能證明更厚鋼板的鑽削能力。刃口、排屑、螺絲設計和安裝條件必須共同滿足要求,並通過成品螺絲測試確認。
鑽尾長度等於鑽削能力嗎?
不等於。長度是幾何尺寸;鑽削能力是在規定材料、測試及安裝條件下,成品螺絲能夠鑽穿的厚度或厚度範圍。一個尺寸不是性能等級。
鑽尾的排屑槽為什麼重要?
排屑槽為切屑提供離開孔的通道。即使鑽尾長度足夠,槽形或板材組合妨礙排屑時仍可能積熱並損傷鑽尾。
只憑板厚能選擇鑽尾模具嗎?
不能。板厚有用,但還要核對材料與疊層、成品螺絲所需性能、鑽尾圖面、螺絲規格、線材和成形機台介面;模具還須通過試模確認。
詢問鑽尾模具時應提供什麼資料?
可先提供螺絲規格、目標鑽尾幾何、圖面或樣品、待鑽材料與板厚、螺絲材料,以及現有模具或生產情況。已有多少就先提供多少,缺少的資訊可在確定模具規格前逐項澄清。
準備好了隨時聯絡
按你的螺絲,給一個模具選型建議
把手上已有的資料傳過來。我們的工程團隊可以先看一遍,在報價前幫你確認合適的鑽尾模具規格。