
Adakah Hujung Gerudi yang Lebih Panjang Bermakna Kapasiti Penggerudian Lebih Tinggi?
Panjang hujung gerudi sahaja tidak menentukan kapasiti penggerudian skru gerudi sendiri. Ketahui perkara yang perlu disemak sebelum memilih acuan pembentuk hujung gerudi.
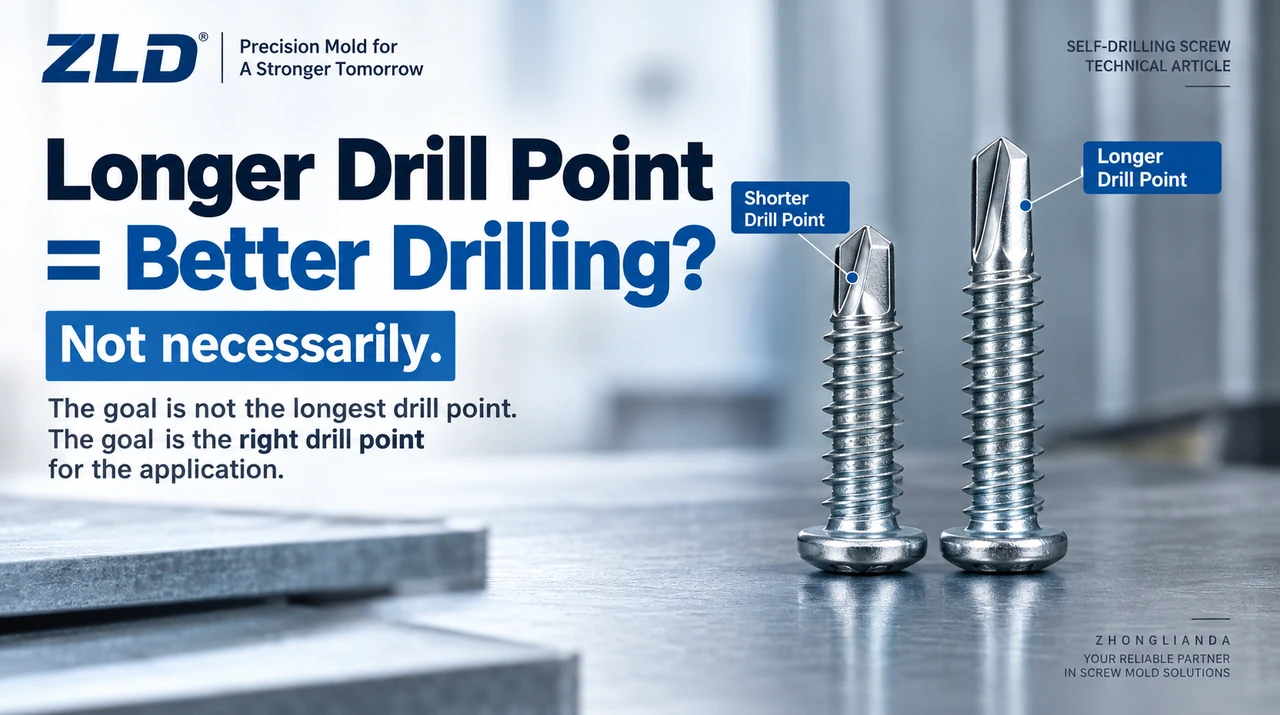
Jawapan ringkas: Hujung gerudi yang lebih panjang boleh membantu skru gerudi sendiri yang direka dengan betul menembusi susunan bahan tertentu sebelum ulirnya mula mencengkam. Namun, panjang itu tidak secara automatik meningkatkan kapasiti penggerudian skru siap. Panjang hanyalah satu dimensi hujung; kapasiti penggerudian ialah hasil prestasi bagi bahan dan kaedah pemasangan yang ditetapkan. Untuk memilih acuan pembentuk hujung gerudi, mulakan dengan lukisan hujung dan ujian penggerudian yang diperlukan untuk skru siap, kemudian padankan acuan serta proses pembentukan dengan geometri tersebut.
1. Apakah maksud “panjang hujung gerudi” dan “kapasiti penggerudian”?
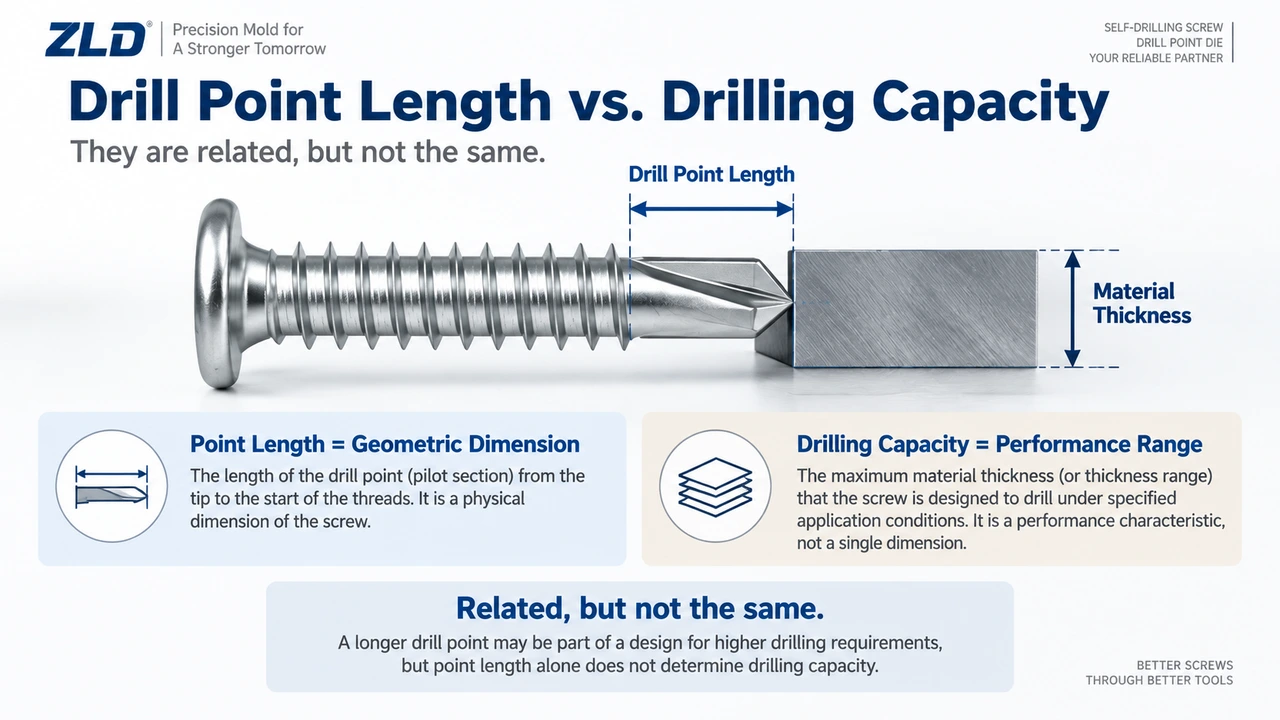
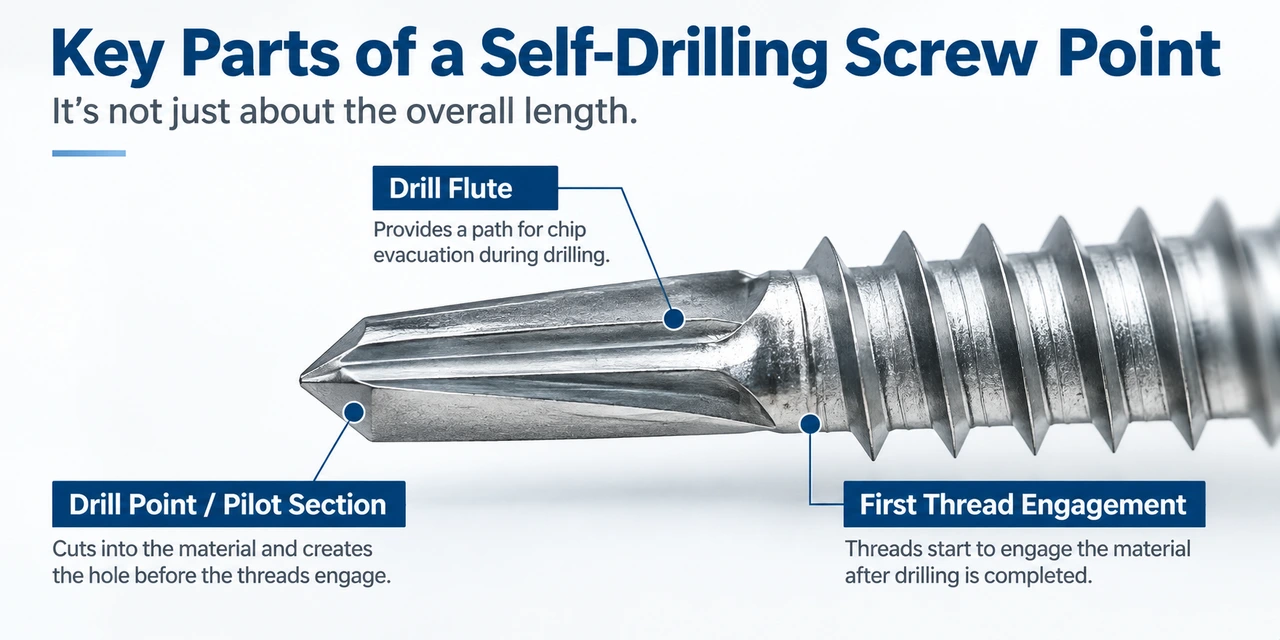
Skru gerudi sendiri mempunyai mata pemotong pada hujungnya dan alur di belakangnya. Semasa pemasangan, hujung itu memotong lubang manakala alur memberi jalan keluar kepada serpihan. Panjang hujung ialah dimensi pada lukisan teknikal; panjang keseluruhan hujung dan panjang alur mungkin berbeza, jadi bandingkan ukuran yang menggunakan titik rujukan yang sama.
Kapasiti penggerudian menerangkan ketebalan, atau julat ketebalan, yang boleh ditembusi oleh skru siap dalam bahan dan susunan ujian yang dinyatakan. Perbezaan ini penting apabila sampel dihantar kepada pembuat acuan. Hujung skru yang melakukan pemotongan semasa pemasangan. Acuan hujung gerudi membentuk hujung itu secara sejuk di kilang skru; acuan tersebut tidak pernah menyentuh kepingan keluli yang dipasang.
2. Mengapa panjang penting tetapi tidak menentukan kapasiti?
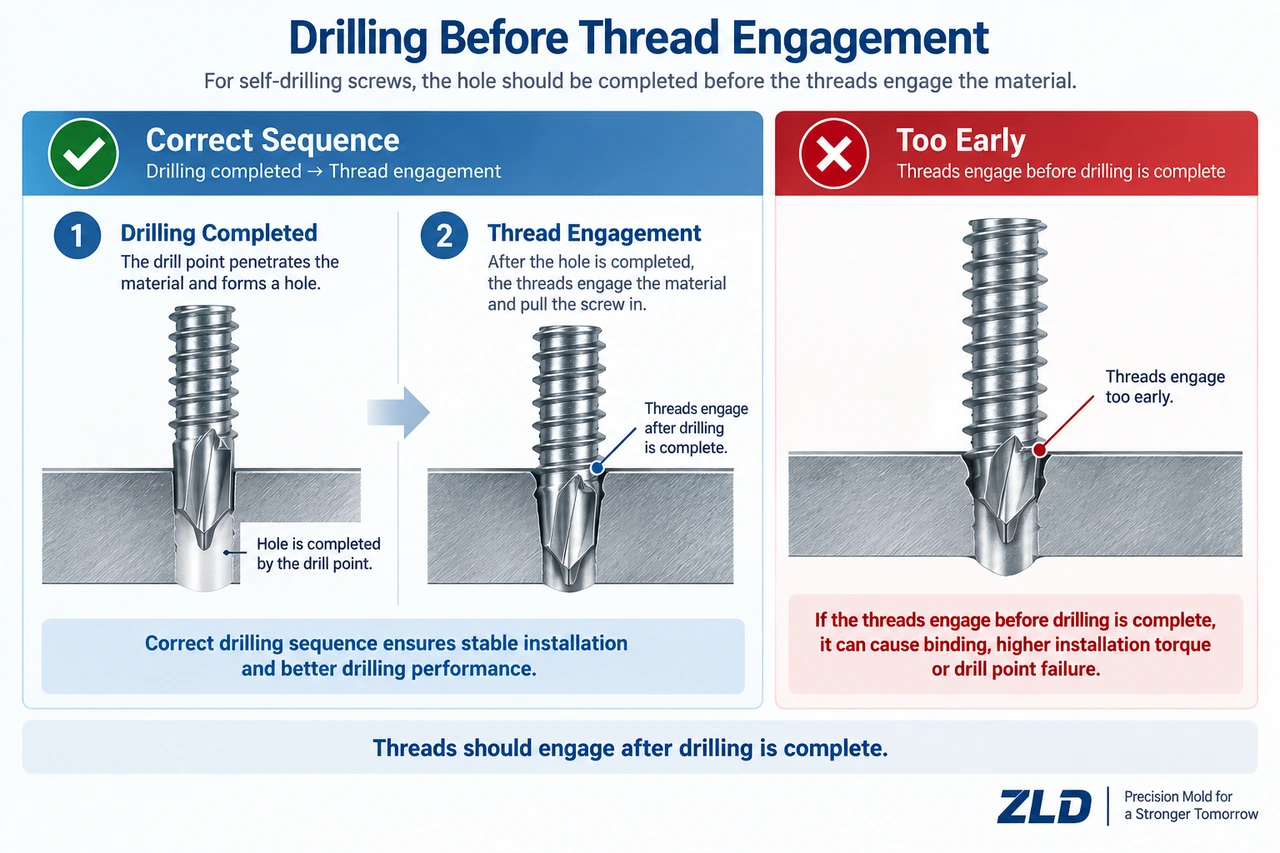
Hujung gerudi memerlukan geometri yang mencukupi dan sesuai untuk melepasi bahan sasaran sebelum ulir mula menarik skru ke hadapan. Jika ulir mencengkam ketika hujung masih memotong, skru boleh dipaksa mara lebih cepat daripada keupayaan hujung menyingkirkan bahan. Ketidakpadanan ini boleh meningkatkan haba, merosakkan hujung atau menghasilkan lubang yang tidak dapat diterima. Susunan bahan yang lebih tebal mungkin memerlukan geometri hujung dan alur berkesan yang lebih panjang, tetapi tiada formula sejagat untuk menukar panjang kepada kapasiti.
Memanjangkan satu dimensi sahaja tidak membuktikan mutu pemotongan atau penglibatan ulir yang betul. Mulakan dengan sambungan yang ditetapkan dan ujian skru siap, kemudian sahkan dimensi hujung yang diperlukan.
3. Mengapa hujung yang lebih panjang boleh menjadi pilihan yang salah?
Kesesuaian kepingan nipis dan saiz lubang
Skru yang direka untuk kapasiti penggerudian tinggi mungkin tidak sesuai bagi kepingan nipis. Reka bentuk hujungnya boleh menghasilkan lubang atau urutan penglibatan yang meninggalkan terlalu sedikit bahan untuk dicengkam oleh ulir. Semak julat kepingan yang diluluskan dan keperluan sambungan, bukannya menyusun pilihan hujung mengikut panjang semata-mata.
Penggerudian sebelum ulir mencengkam
Gerudi perlu menghasilkan lubang yang diperlukan sebelum ulir menarik pengikat masuk ke dalam bahan kerja. Jika ulir mencengkam terlalu awal, gerakan mara yang dipaksa boleh membebankan atau memanaskan hujung secara berlebihan. Jangan anggap penambahan panjang alur sahaja menyelesaikan ketidakpadanan yang berpunca daripada geometri, spesifikasi skru atau tetapan pemasangan.
Penyingkiran serpihan sepanjang alur
Alur membawa bahan yang dipotong keluar daripada lubang. Hujung mungkin cukup panjang untuk menembusi bahan tetapi masih memotong dengan buruk jika serpihan tidak dapat keluar: apabila seluruh bahagian alur yang bekerja tertanam dalam bahan, serpihan mungkin tidak dapat keluar lalu haba yang terkumpul boleh merosakkan hujung. Keratan rentas alur, bentuk mata pemotong dan bahan yang digerudi sama pentingnya dengan panjang alur.
Keadaan bahan dan pemasangan
Skru boleh berkelakuan berbeza pada gred keluli lain, kepingan bersalut atau susunan berbilang lapisan. Kelajuan pemutar, tekanan paksi, penjajaran dan kaedah pemasangan yang ditetapkan juga mempengaruhi pemotongan serta haba. Kelajuan terlalu tinggi boleh membakar hujung; dalam sesetengah sistem, kelajuan terlalu rendah pula boleh menjejaskan penyingkiran serpihan. Uji pemasangan sebenar mengikut arahan pembekal pengikat, tanpa menganggap satu nilai RPM sesuai untuk semua keadaan.
4. Enam faktor yang perlu disemak sebelum memilih hujung
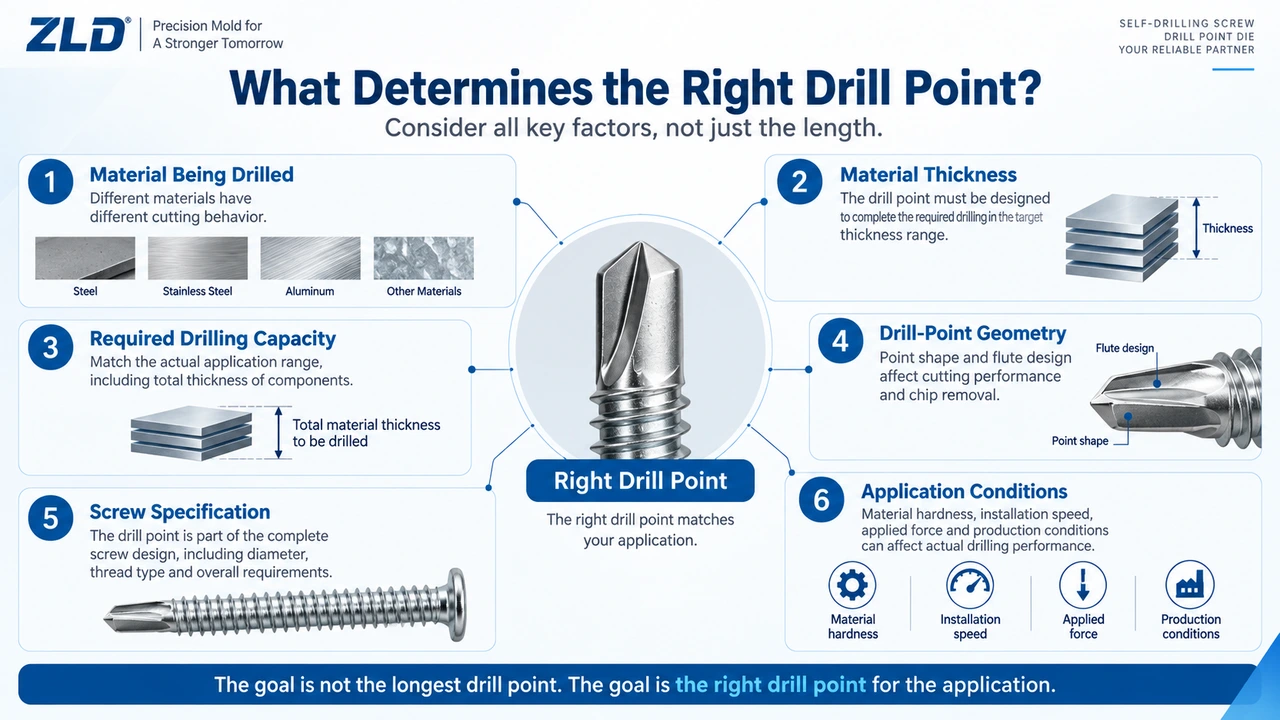
- Bahan yang akan digerudi. Kenal pasti setiap bahan asas serta gred atau keadaannya yang berkaitan. Perkataan “keluli” sahaja tidak menerangkan cabaran pemotongan. Salutan dan lapisan bahan berlainan boleh mengubah hasil.
- Ketebalan dan susunan sebenar. Catat ketebalan setiap lapisan, jumlah ketebalan dan sebarang jurang. Jumlah ketebalan nominal boleh menyembunyikan urutan lapisan yang ditemui hujung serta masa ulir mula mencengkam.
- Prestasi penggerudian yang diperlukan. Nyatakan keperluan kapasiti skru yang diluluskan dan cara mengesahkannya: bahan ujian, prosedur penggerudian, mutu lubang serta sebarang kriteria prestasi sambungan. Lubang yang berjaya dibuat belum membuktikan sambungan itu sesuai untuk menanggung beban.
- Geometri hujung. Bandingkan panjang hujung berkesan, panjang dan profil alur, mata pemotong, bahagian teras, bentuk hujung serta peralihan daripada hujung ke ulir pada lukisan atau sampel. Jangan membuat kesimpulan tentang semua ciri ini daripada satu ukuran panjang atau nama siri.
- Spesifikasi skru. Berikan diameter nominal dan keperluan ulir, bahan serta rawatan haba yang berkaitan. Dua skru dengan diameter sama boleh memerlukan hujung berlainan, dan acuan mesti membentuk hujung sasaran pada bahan skru awal yang ditetapkan.
- Keadaan pemasangan. Catat tetapan alat, penjajaran, kaedah suapan atau tekanan, ruang untuk memasang serta kegagalan yang diperhatikan. Ikuti arahan peralatan dan pembekal yang berkenaan.
5. Apakah implikasinya terhadap pemilihan acuan hujung gerudi?
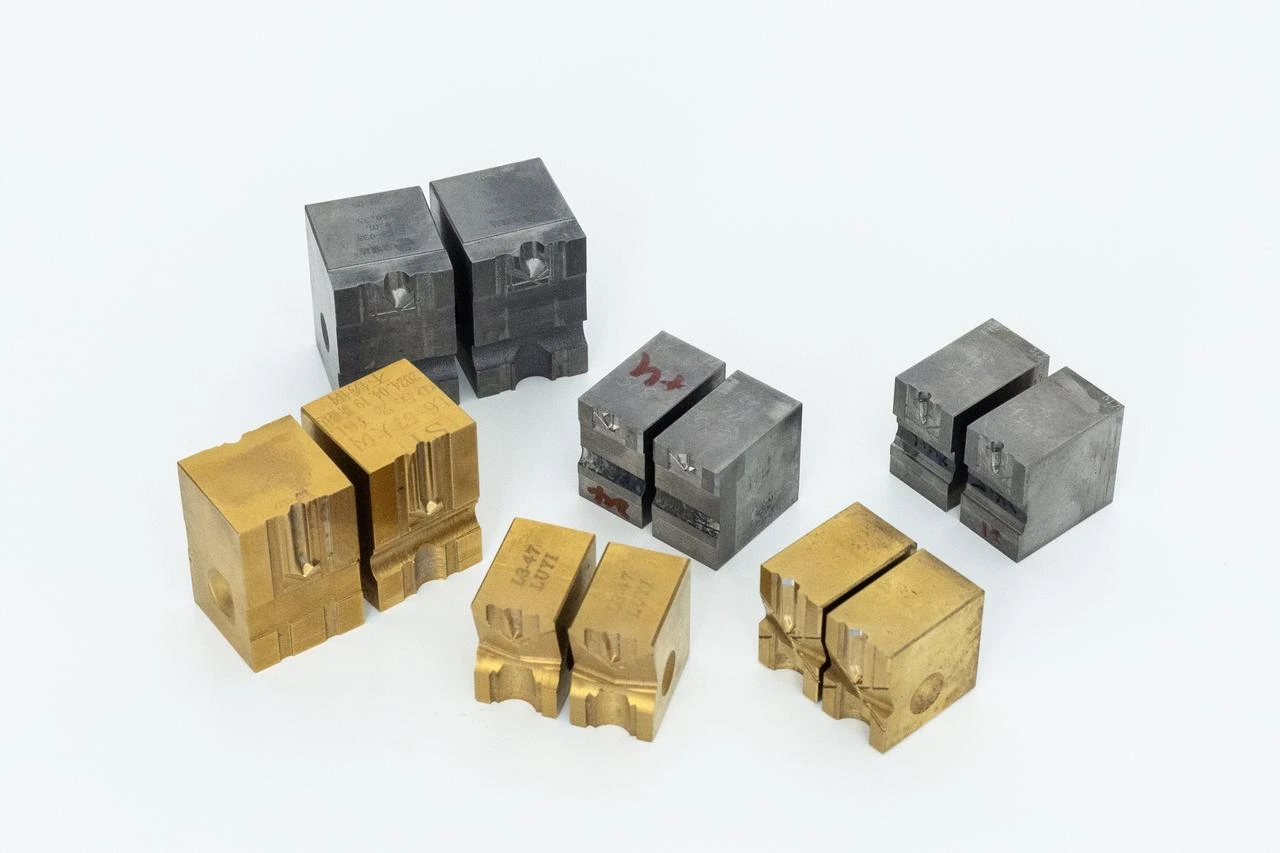
Mula-mula, tentukan hujung yang mesti ada pada skru siap. Kemudian pilih atau reka acuan hujung gerudi yang sepadan untuk membentuk geometri itu daripada bahan skru awal yang ditetapkan dengan mesin yang tersedia. Pembuat acuan perlu menyemak bentuk rongga dan alur, dimensi, jenis acuan serta antara muka mesin. Keadaan dawai, isipadu bahan awal, penjajaran dan beban pembentukan turut mempengaruhi sama ada hujung terisi dengan sempurna dan dihasilkan secara konsisten. Perbandingan kami tentang skru berdiameter sama dengan hujung gerudi yang berbeza menerangkan perbezaan ini. Dimensi alur dalam katalog pengeluar menerangkan geometri yang tersedia; nama siri L atau ukuran panjang alur sahaja tidak memberikan kapasiti penggerudian yang diperakui.
Selepas memilih acuan calon, periksa hujung yang dibentuk dalam percubaan terhadap lukisan teknikal. Uji skru siap secara berasingan dalam sambungan yang ditetapkan. Jika hujung tidak terbentuk sepenuhnya atau tidak simetri, siasat tetapan pembentukan dan acuannya.
6. Apakah maklumat yang patut dihantar oleh pembeli?
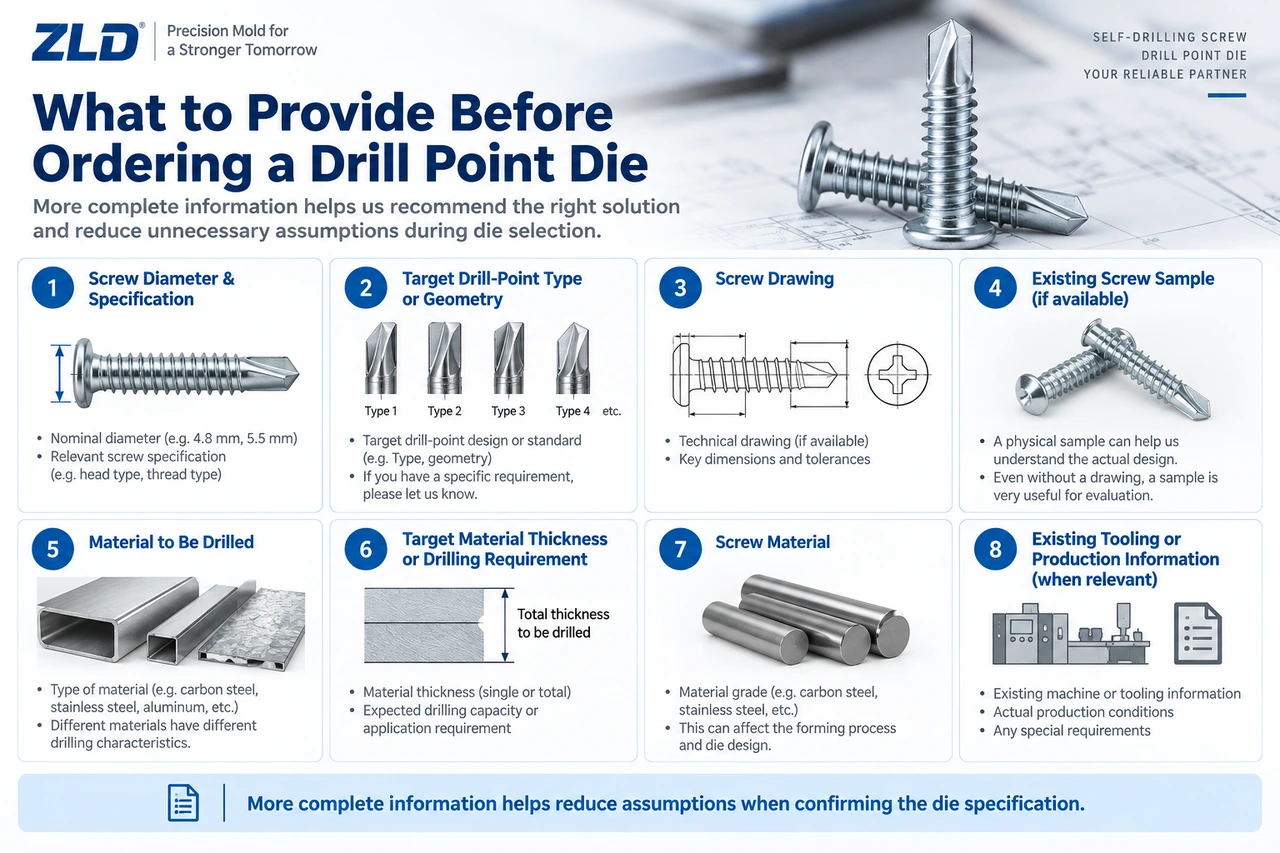
Set maklumat permulaan yang berguna merangkumi diameter dan spesifikasi skru, geometri hujung gerudi sasaran, serta lukisan teknikal atau sampel skru fizikal. Tambahkan bahan yang akan digerudi, ketebalan setiap lapisan dan susunannya, serta bahan skru atau gred dawai jika diketahui. Jika pengeluaran sudah berjalan, kongsikan kod atau foto acuan semasa, ukuran hujung, antara muka mesin, hasil pengeluaran yang diterima dan kegagalan yang menyebabkan pertanyaan ini. Sampel bersama maklumat aplikasi mungkin sudah cukup untuk mengenal pasti dimensi atau ujian yang masih diperlukan.
7. Kesimpulan praktikal
Panjang hujung penting kerana gerudi mesti menembusi susunan sasaran sebelum ulir mencengkam, sementara alurnya mesti terus menyingkirkan serpihan. Namun, hujung yang lebih panjang bukan penarafan kapasiti tersendiri atau penambahbaikan automatik. Tetapkan keperluan penggerudian dan sambungan skru siap, bandingkan geometri hujung secara menyeluruh, dan uji skru dalam aplikasi sebenar.
Rujukan
- EJOT, “Drilling capacity explained” — kapasiti penggerudian serta hubungan panjang dan diameter hujung dalam reka bentuk produk.
- EJOT, “Avoid assembly errors with self-drilling screws” — ketidakpadanan kepingan nipis, ulir mencengkam terlalu awal dan kesan kelajuan pemasangan.
- Nota teknikal Simpson Strong-Tie, “Self-Drilling Screws” — jangkauan hujung gerudi, penglibatan ulir dan ruang pelepasan serpihan melalui alur pada skru siap.
Soalan lazim
Adakah hujung gerudi yang lebih panjang sentiasa boleh menggerudi keluli yang lebih tebal?
Tidak. Panjang tambahan mungkin diperlukan bagi susunan bahan tertentu, tetapi panjang itu sahaja tidak membuktikan keupayaan menggerudi keluli lebih tebal. Geometri pemotongan, penyingkiran serpihan, reka bentuk skru dan keadaan pemasangan mesti sepadan serta diuji pada skru siap.
Adakah panjang hujung gerudi sama dengan kapasiti penggerudian?
Tidak. Panjang ialah ukuran geometri. Kapasiti penggerudian ialah ketebalan atau julat bahan yang boleh digerudi oleh skru siap dalam keadaan ujian dan pemasangan yang ditetapkan. Satu ukuran bukan penarafan prestasi.
Mengapa alur pada hujung gerudi penting?
Alur menyediakan laluan untuk serpihan keluar daripada lubang. Jika geometri atau susunan bahan menghalang penyingkiran serpihan, haba dan kerosakan boleh meningkat walaupun hujungnya cukup panjang untuk menembusi bahan.
Bolehkah saya memilih acuan hujung gerudi berdasarkan ketebalan kepingan sahaja?
Tidak. Ketebalan berguna, tetapi bahan dan susunannya, prestasi skru siap yang diperlukan, lukisan hujung, saiz skru, dawai serta antara muka mesin pembentuk juga penting. Sahkan acuan terhadap hujung yang dikehendaki dan percubaan pengeluaran.
Apakah maklumat yang patut saya berikan apabila bertanya tentang acuan hujung gerudi?
Mulakan dengan saiz skru, geometri hujung sasaran, lukisan atau sampel, bahan dan ketebalan yang akan digerudi, bahan skru serta maklumat acuan atau pengeluaran sedia ada. Hantar maklumat yang tersedia; butiran yang belum ada boleh dijelaskan sebelum spesifikasi acuan dimuktamadkan.
APABILA ANDA BERSEDIA
Dapatkan cadangan acuan untuk skru anda
Hantar apa yang anda sudah ada. Pasukan kejuruteraan kami boleh menyemak maklumat itu dan membantu menentukan spesifikasi acuan mata gerudi yang sesuai sebelum sebut harga.