
क्या लंबी ड्रिल पॉइंट से अधिक मोटाई में ड्रिलिंग हो सकती है?
ड्रिल पॉइंट की लंबाई अकेले सेल्फ-ड्रिलिंग स्क्रू की ड्रिलिंग क्षमता क्यों तय नहीं करती, और सही ड्रिल पॉइंट डाई चुनने से पहले क्या जाँचना चाहिए।
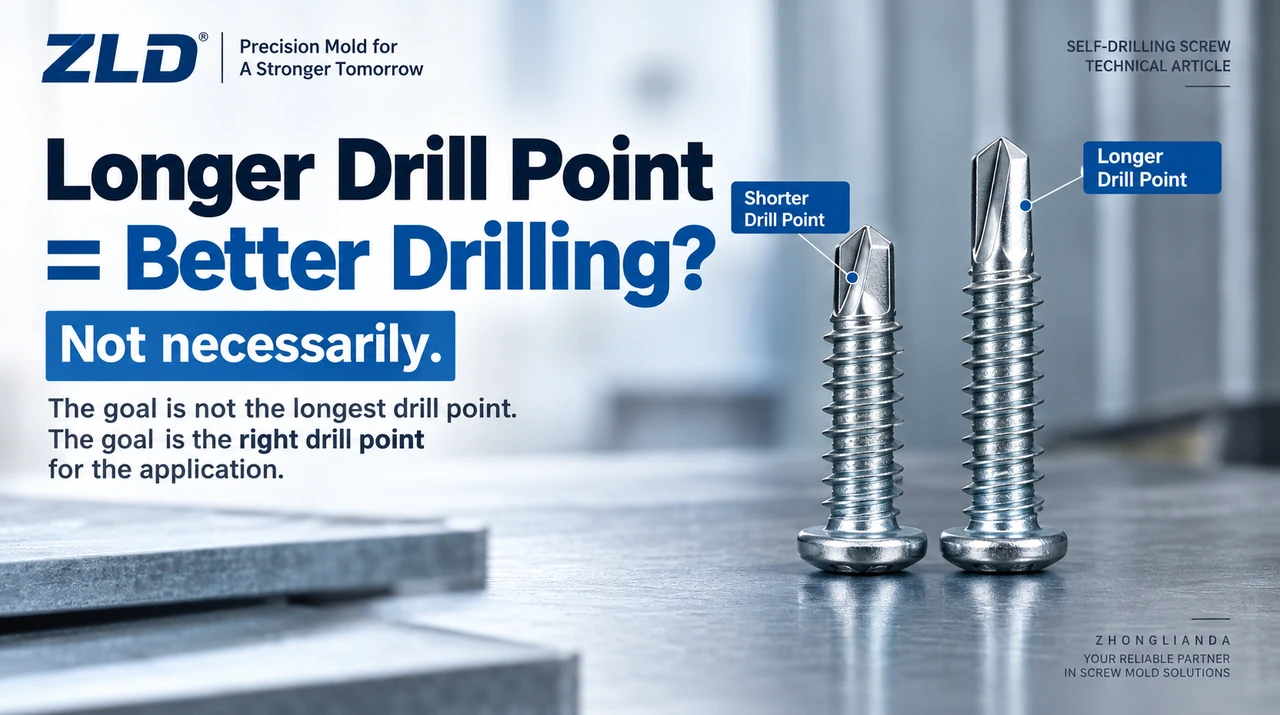
सीधा उत्तर: सही डिजाइन वाले सेल्फ-ड्रिलिंग स्क्रू में लंबी ड्रिल पॉइंट किसी सामग्री की परतों को थ्रेड के लगने से पहले पार करने में मदद कर सकती है। इससे तैयार स्क्रू को अपने आप अधिक ड्रिलिंग क्षमता नहीं मिलती। लंबाई पॉइंट का एक आयाम है; ड्रिलिंग क्षमता निर्दिष्ट सामग्री और लगाने की विधि में प्राप्त प्रदर्शन है। डाई चुनते समय तैयार स्क्रू की आवश्यक पॉइंट ड्रॉइंग और ड्रिलिंग परीक्षण से शुरू करें, फिर डाई और फॉर्मिंग प्रक्रिया को उस ज्यामिति से मिलाएँ।
1. “ड्रिल पॉइंट की लंबाई” और “ड्रिलिंग क्षमता” का अर्थ क्या है?
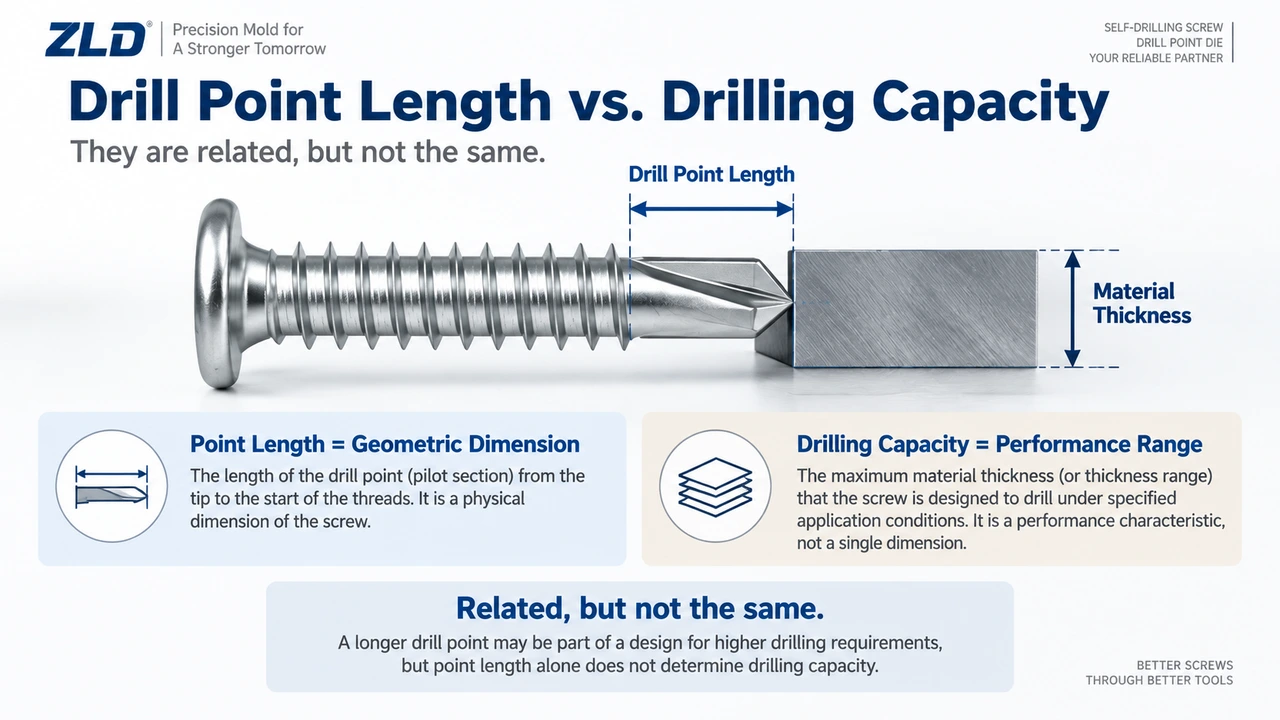
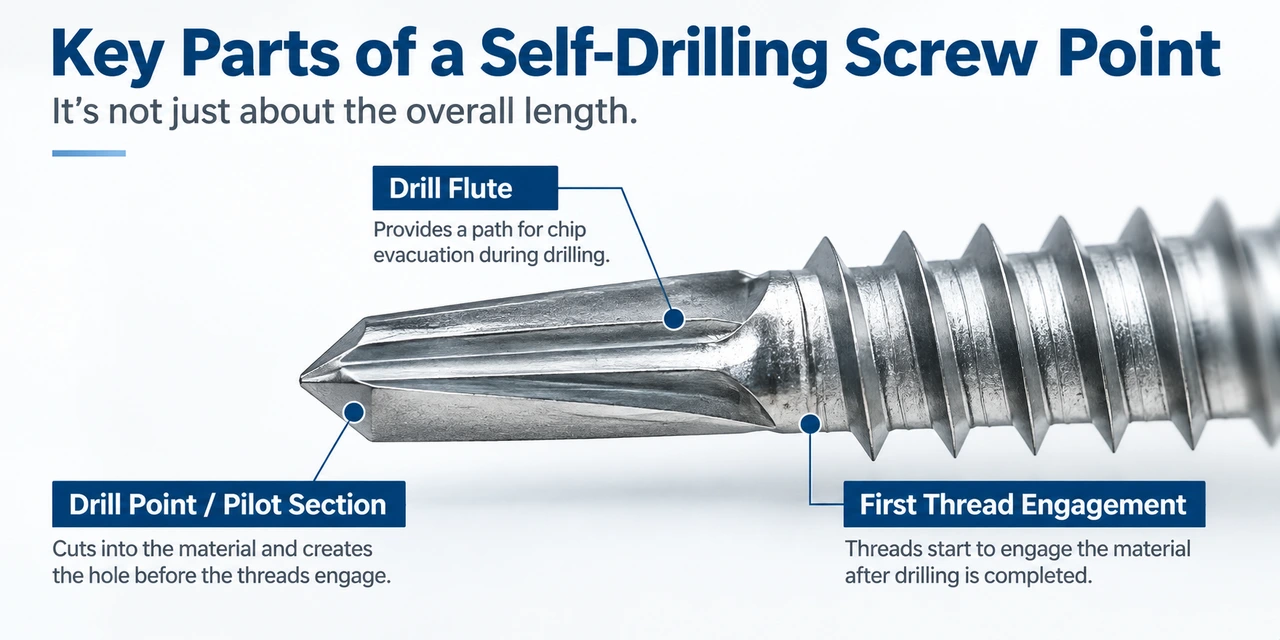
सेल्फ-ड्रिलिंग स्क्रू के सिरे पर काटने वाले किनारे होते हैं और उनके पीछे फ्लूट होती हैं। लगाने के समय सिरा छेद काटता है तथा फ्लूट चिप को बाहर जाने का रास्ता देती हैं। पॉइंट की लंबाई ड्रॉइंग में दिया आयाम है। पूरी पॉइंट की लंबाई और फ्लूट की लंबाई अलग हो सकती हैं, इसलिए एक ही संदर्भ बिंदु से मापें।
ड्रिलिंग क्षमता बताती है कि तैयार स्क्रू किस निर्दिष्ट सामग्री और परीक्षण व्यवस्था में कितनी मोटाई या मोटाई का दायरा पार कर सकता है। डाई निर्माता को नमूना भेजते समय यह भेद जरूरी है। स्थापना के दौरान काटने का काम स्क्रू की पॉइंट करती है। ड्रिल पॉइंट डाई स्क्रू कारखाने में उस पॉइंट को ठंडे फॉर्मिंग से बनाती है; वह स्थापित की जा रही स्टील शीट को नहीं छूती।
2. क्षमता तय किए बिना भी लंबाई क्यों महत्वपूर्ण है?
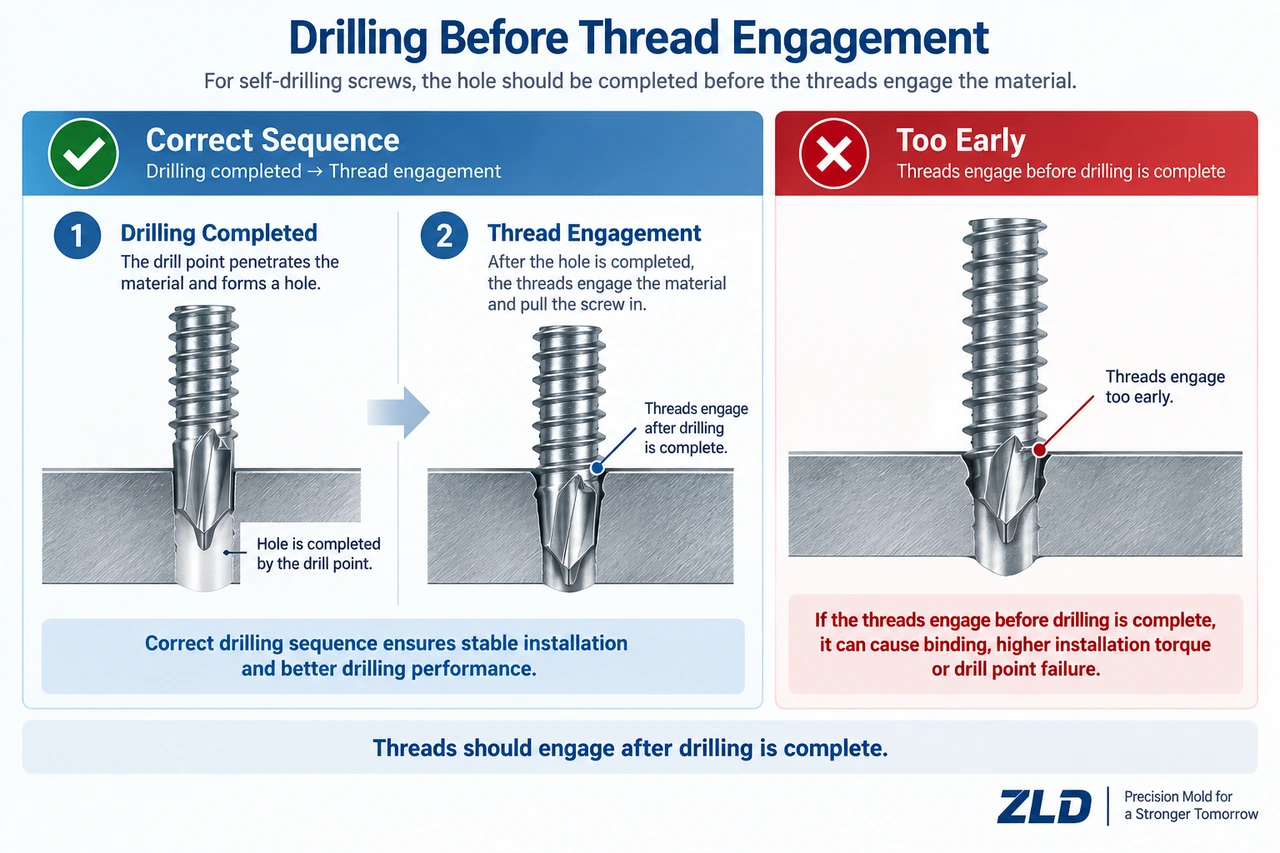
ड्रिल पॉइंट में इतनी उपयुक्त ज्यामिति होनी चाहिए कि थ्रेड के स्क्रू को आगे खींचने से पहले वह लक्षित सामग्री को पार कर ले। यदि सिरा अभी कटाई कर रहा हो और थ्रेड पकड़ ले, तो स्क्रू उस गति से आगे बढ़ सकता है जिससे पॉइंट सामग्री हटा नहीं पा रही। इससे ताप बढ़ सकता है, सिरा खराब हो सकता है या छेद अस्वीकार्य बन सकता है। मोटी परतों के लिए अधिक प्रभावी पॉइंट और फ्लूट लंबाई की जरूरत हो सकती है, लेकिन लंबाई को क्षमता में बदलने का कोई सार्वभौमिक सूत्र नहीं है।
केवल एक आयाम बढ़ाने से कटाई की गुणवत्ता या थ्रेड का पकड़ना सिद्ध नहीं होता। निर्दिष्ट जोड़ और तैयार स्क्रू के परीक्षण से शुरू करें, फिर आवश्यक पॉइंट माप तय करें।
3. लंबी पॉइंट गलत जवाब क्यों हो सकती है?
पतली शीट और छेद का आकार
अधिक ड्रिलिंग क्षमता के लिए बना स्क्रू पतली शीट में अनुपयुक्त हो सकता है। उसकी पॉइंट ऐसा छेद या थ्रेड पकड़ने का क्रम बना सकती है जिसमें थ्रेड को पकड़ने के लिए पर्याप्त उपयोगी सामग्री न बचे। लंबाई के आधार पर क्रम देने के बजाय स्वीकृत शीट दायरा और जोड़ की आवश्यकताएँ देखें।
थ्रेड लगने से पहले ड्रिलिंग
थ्रेड के कार्य-वस्तु में स्क्रू खींचने से पहले ड्रिल को आवश्यक छेद बनाना चाहिए। थ्रेड बहुत जल्दी लगने पर जबरन आगे बढ़ना सिरे पर अत्यधिक भार या ताप ला सकता है। ज्यामिति, स्क्रू विनिर्देश या स्थापना सेटिंग में समस्या हो तो केवल फ्लूट लंबी करने को समाधान न मानें।
फ्लूट से चिप निकासी
फ्लूट कटी सामग्री को छेद से बाहर ले जाती हैं। पहुँच पर्याप्त होने पर भी चिप न निकलने से कटाई खराब हो सकती है: काम करने वाली फ्लूट सामग्री में पूरी तरह दब जाने पर चिप बाहर नहीं निकल सकती और जमा हो सकती है और ताप पॉइंट को नुकसान पहुँचा सकता है। फ्लूट का अनुप्रस्थ आकार, काटने वाले किनारे और ड्रिल होने वाली सामग्री, लंबाई के साथ महत्वपूर्ण हैं।
सामग्री और लगाने की परिस्थितियाँ
दूसरे स्टील ग्रेड, कोटेड शीट या कई परतों में वही स्क्रू अलग व्यवहार कर सकता है। ड्राइवर की गति, अक्षीय दबाव, संरेखण और निर्दिष्ट लगाने की विधि भी कटाई और ताप को प्रभावित करते हैं। बहुत अधिक गति पॉइंट जला सकती है; कुछ प्रणालियों में बहुत कम गति चिप निकासी को बाधित कर सकती है। कोई सार्वभौमिक RPM मानने के बजाय फास्टनर आपूर्तिकर्ता के निर्देशों के तहत वास्तविक जोड़ पर परीक्षण करें।
4. पॉइंट चुनने से पहले जाँचने योग्य छह कारक
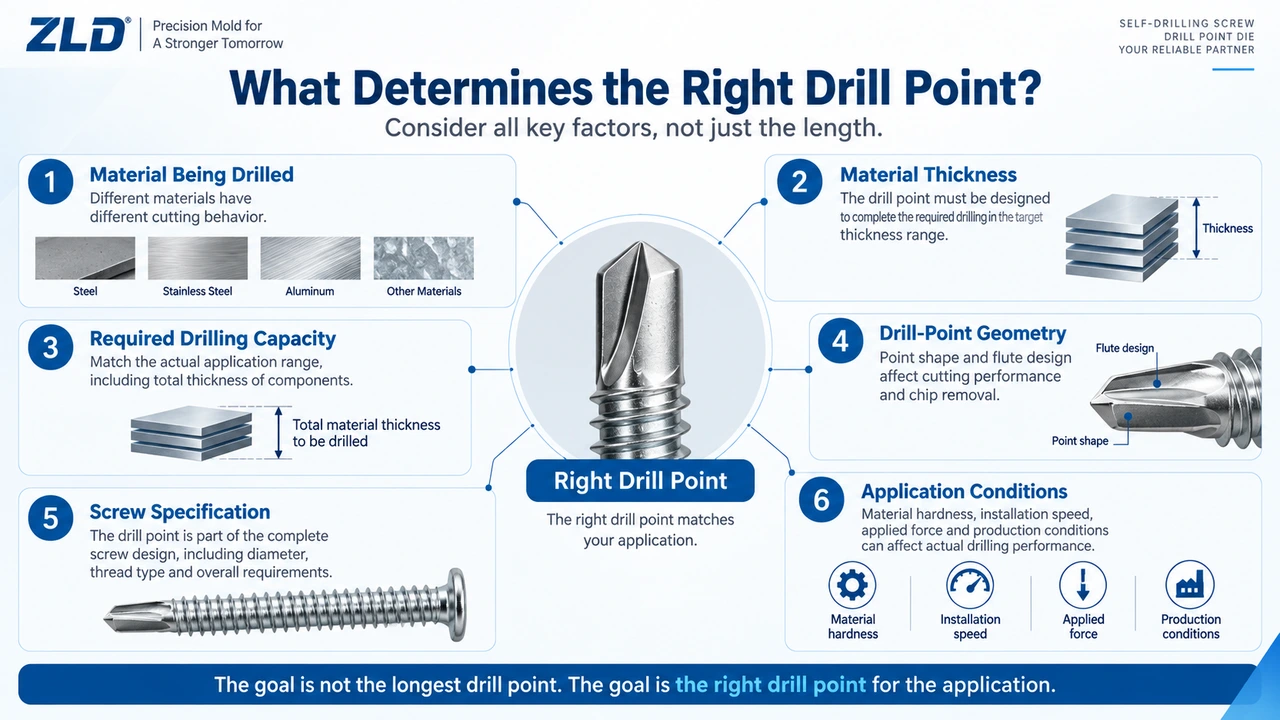
- ड्रिल होने वाली सामग्री। हर आधार सामग्री का ग्रेड या संबंधित अवस्था पहचानें। केवल “स्टील” कटाई की कठिनाई नहीं बताता। कोटिंग और अलग-अलग सामग्री की परतें परिणाम बदल सकती हैं।
- वास्तविक मोटाई और परतें। अलग परतों की मोटाई, कुल मोटाई और बीच के अंतर दर्ज करें। केवल कुल मोटाई से यह छिप सकता है कि पॉइंट किस क्रम में परतें काटती है और थ्रेड कब लगता है।
- आवश्यक ड्रिलिंग प्रदर्शन। स्वीकृत स्क्रू की क्षमता और उसकी जाँच विधि तय करें: परीक्षण सामग्री, ड्रिलिंग प्रक्रिया, छेद की गुणवत्ता और जोड़ से संबंधित मानदंड। छेद बन जाना भार वहन करने योग्य जोड़ का प्रमाण नहीं है।
- पॉइंट ज्यामिति। ड्रॉइंग या नमूने पर प्रभावी लंबाई, फ्लूट की लंबाई और प्रोफ़ाइल, काटने वाले किनारे, वेब, सिरे का आकार और पॉइंट-से-थ्रेड संक्रमण देखें। एक लंबाई या श्रृंखला नाम से ये विशेषताएँ न मानें।
- स्क्रू विनिर्देश। नाममात्र व्यास, संबंधित थ्रेड, सामग्री और ऊष्मा उपचार की आवश्यकता दें। समान व्यास के दो स्क्रू अलग पॉइंट माँग सकते हैं; डाई को निर्दिष्ट ब्लैंक पर वही पॉइंट बनानी चाहिए।
- स्थापना की परिस्थितियाँ। औजार सेटिंग, संरेखण, फीड या दबाव विधि, जोड़ तक पहुँच और देखी गई खराबियाँ लिखें। निर्धारित उपकरण और आपूर्तिकर्ता निर्देशों का पालन करें।
5. ड्रिल पॉइंट डाई चयन के लिए इसका क्या अर्थ है?
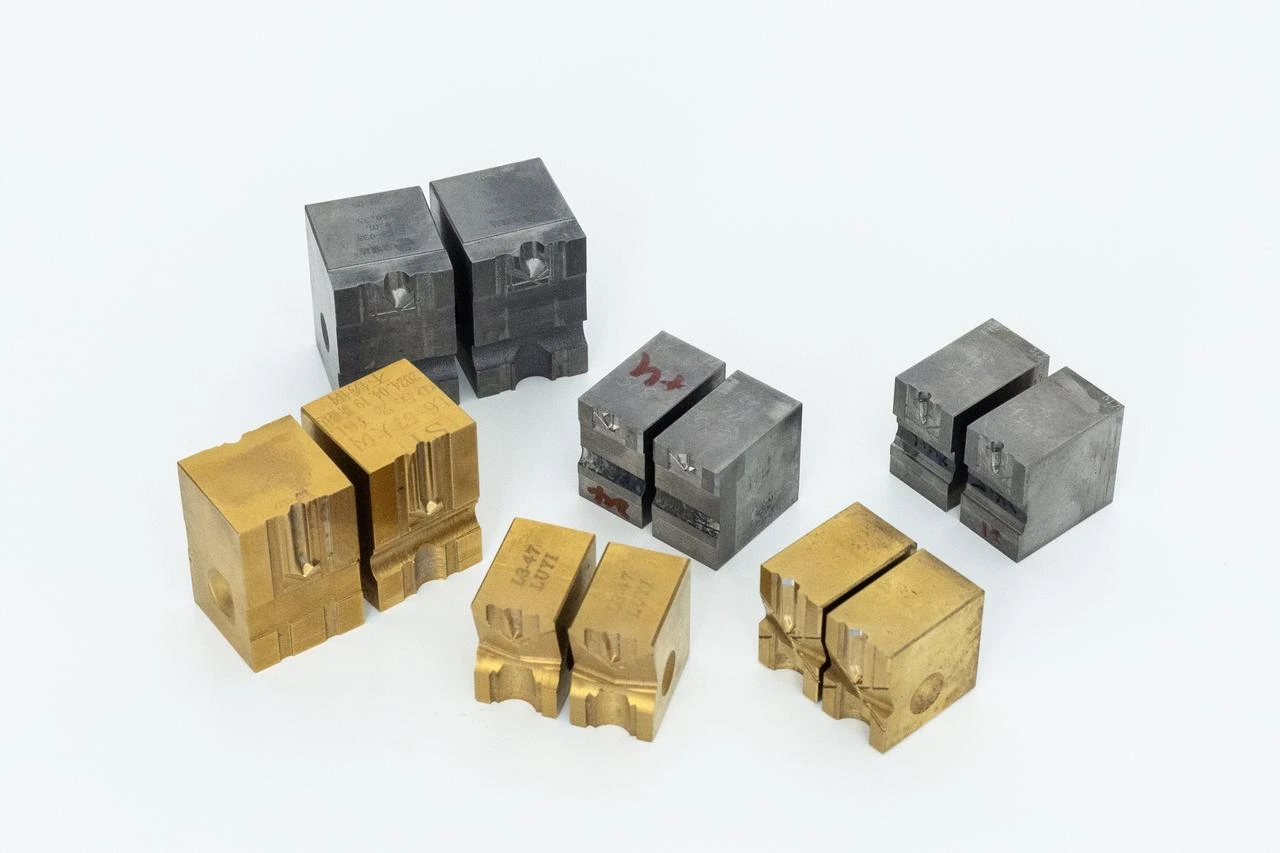
पहले उस पॉइंट को परिभाषित करें जो तैयार स्क्रू में चाहिए। फिर ऐसी मिलान की हुई डाई चुनें या डिजाइन करें जो उपलब्ध मशीन में निर्दिष्ट ब्लैंक से वह ज्यामिति बना सके। डाई निर्माता को कैविटी और फ्लूट का आकार, आयाम, डाई बॉडी और मशीन इंटरफेस जाँचना होगा। तार की अवस्था, ब्लैंक का आयतन, संरेखण और फॉर्मिंग भार भी निर्धारित करते हैं कि पॉइंट साफ बनेगी और उत्पादन में दोहराई जा सकेगी या नहीं। समान व्यास लेकिन अलग ड्रिल पॉइंट वाले स्क्रू की तुलना यह अंतर आगे समझाती है। निर्माता के कैटलॉग में फ्लूट आयाम उपलब्ध ज्यामिति बताता है; अकेली L-श्रृंखला या फ्लूट लंबाई प्रमाणित ड्रिलिंग क्षमता नहीं देती।
संभावित डाई चुनने के बाद परीक्षण में बने पॉइंट ड्रॉइंग से मिलाएँ। अलग से तैयार स्क्रू को निर्दिष्ट जोड़ में परखें। पॉइंट अधूरी या असममित हो तो फॉर्मिंग सेटिंग और डाई की जाँच करें।
6. खरीदार को क्या जानकारी भेजनी चाहिए?
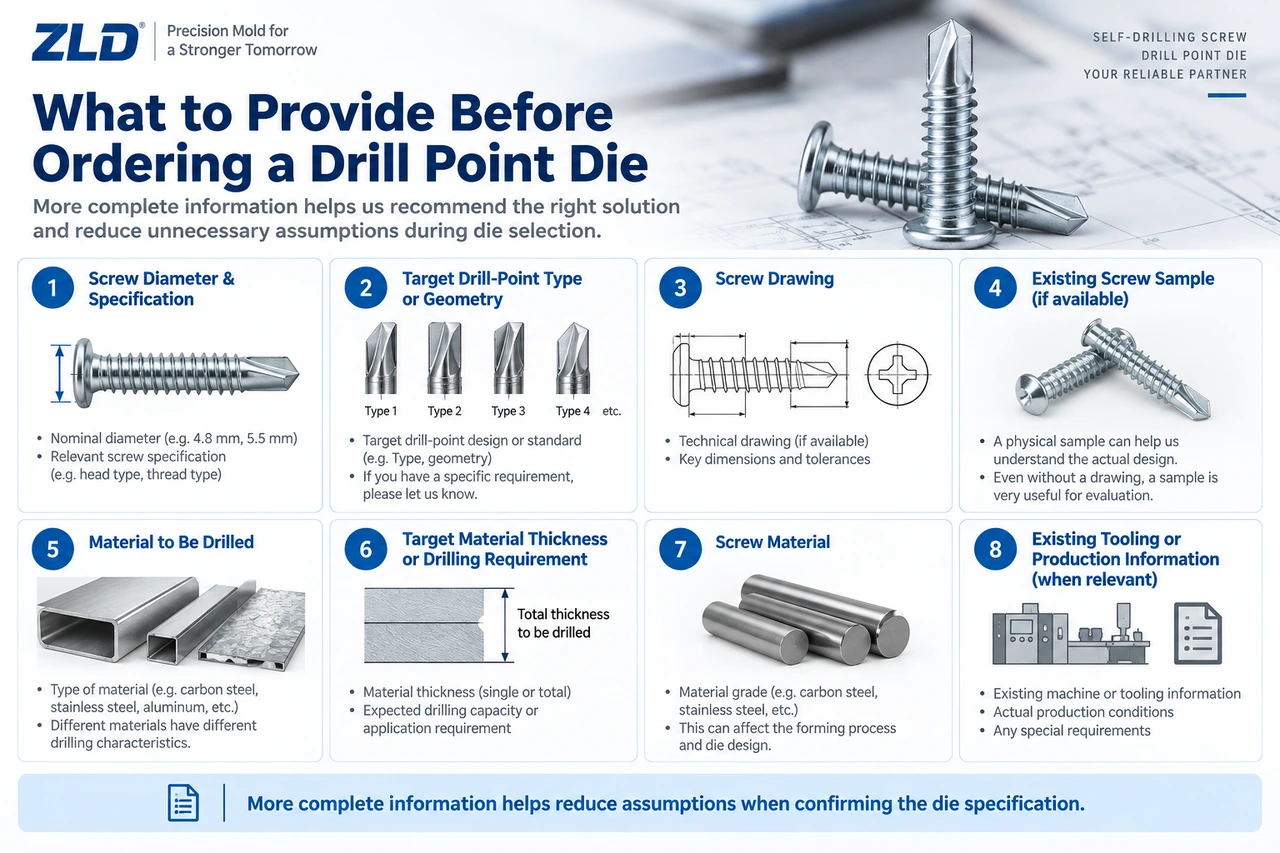
अच्छी शुरुआत है स्क्रू का व्यास और विनिर्देश, लक्षित ड्रिल पॉइंट ज्यामिति, और ड्रॉइंग या वास्तविक नमूना। ड्रिल होने वाली हर सामग्री, अलग-अलग मोटाई और परतों का क्रम तथा ज्ञात होने पर स्क्रू सामग्री या तार ग्रेड भी दें। यदि उत्पादन चल रहा है तो मौजूदा डाई कोड या फोटो, पॉइंट माप, मशीन इंटरफेस, स्वीकृत तैयार स्क्रू की स्थिति और पूछताछ का कारण बनी खराबी साझा करें। नमूना और उपयोग बताने से भी पता चल सकता है कि कौन से माप या परीक्षण अभी चाहिए।
7. व्यावहारिक निष्कर्ष
लंबाई महत्वपूर्ण है क्योंकि थ्रेड लगने से पहले ड्रिल को लक्षित जोड़ पार करना चाहिए और फ्लूट को चिप बाहर निकालते रहना चाहिए। फिर भी लंबी पॉइंट अपने आप क्षमता रेटिंग या सुधार नहीं है। तैयार स्क्रू की ड्रिलिंग और जोड़ की आवश्यकताएँ निर्धारित करें, पूरी पॉइंट ज्यामिति मिलाएँ और वास्तविक उपयोग में स्क्रू का परीक्षण करें।
संदर्भ
- EJOT, “Drilling capacity explained” — उत्पाद डिजाइन में ड्रिलिंग क्षमता तथा पॉइंट की लंबाई और व्यास की परस्पर भूमिका।
- EJOT, “Avoid assembly errors with self-drilling screws” — पतली शीट में गलत चयन, जल्दी थ्रेड लगना और स्थापना गति के प्रभाव।
- Simpson Strong-Tie, “Self-Drilling Screws” technical notes — तैयार स्क्रू में पॉइंट की पहुँच, थ्रेड का जुड़ना और फ्लूट से चिप निकासी।
अक्सर पूछे जाने वाले प्रश्न
क्या लंबी ड्रिल पॉइंट हमेशा अधिक मोटी स्टील शीट में ड्रिल करती है?
नहीं। किसी खास सामग्री की परतों तक पहुँचने के लिए लंबी पॉइंट आवश्यक हो सकती है, लेकिन इससे अकेले अधिक मोटे स्टील में ड्रिलिंग प्रमाणित नहीं होती। काटने वाली ज्यामिति, चिप निकासी, स्क्रू का डिजाइन और लगाने की परिस्थितियाँ साथ काम करें; फिर तैयार स्क्रू की जाँच करें।
क्या ड्रिल पॉइंट की लंबाई और ड्रिलिंग क्षमता एक ही चीज हैं?
नहीं। लंबाई ड्रॉइंग का एक माप है। ड्रिलिंग क्षमता वह सामग्री-मोटाई या दायरा है जिसे तैयार स्क्रू निर्धारित परीक्षण और लगाने की परिस्थितियों में ड्रिल कर सकता है। एक माप अपने आप प्रदर्शन रेटिंग नहीं है।
ड्रिल पॉइंट की फ्लूट क्यों जरूरी हैं?
फ्लूट कटाई से निकली चिप को छेद से बाहर निकलने का रास्ता देती हैं। पॉइंट पर्याप्त लंबी होने पर भी यदि ज्यामिति या परतों के कारण चिप नहीं निकलती, तो ताप और नुकसान बढ़ सकते हैं।
क्या केवल शीट की मोटाई से ड्रिल पॉइंट डाई चुन सकते हैं?
नहीं। मोटाई उपयोगी है, पर सामग्री और परतों का क्रम, तैयार स्क्रू से अपेक्षित प्रदर्शन, पॉइंट ड्रॉइंग, स्क्रू आकार, तार और फॉर्मिंग मशीन का इंटरफेस भी आवश्यक हैं। इच्छित पॉइंट और उत्पादन परीक्षण से डाई की पुष्टि करें।
ड्रिल पॉइंट डाई के बारे में पूछते समय क्या जानकारी भेजूँ?
स्क्रू आकार, लक्षित पॉइंट ज्यामिति, ड्रॉइंग या नमूना, ड्रिल होने वाली सामग्री और मोटाई, स्क्रू सामग्री तथा उपलब्ध डाई या उत्पादन जानकारी भेजें। जो उपलब्ध है उससे शुरू करें; अंतिम डाई विनिर्देश से पहले कमी स्पष्ट की जा सकती है।
जब आप तैयार हों
अपने स्क्रू के लिए डाई चुनने की सलाह पाएँ
स्क्रू का आकार, ड्रॉइंग, नमूने की तस्वीर या ड्रिल की जाने वाली मोटाई भेजें। हमारी इंजीनियरिंग टीम कोटेशन से पहले उपयुक्त ड्रिल पॉइंट डाई का विनिर्देश पहचानने में मदद कर सकती है।