
钻尾越长,钻削能力就越高吗?
了解为什么钻尾长度不能单独决定自钻螺丝的钻削能力,以及选配钻尾模具前应核对哪些材料、几何与安装条件。
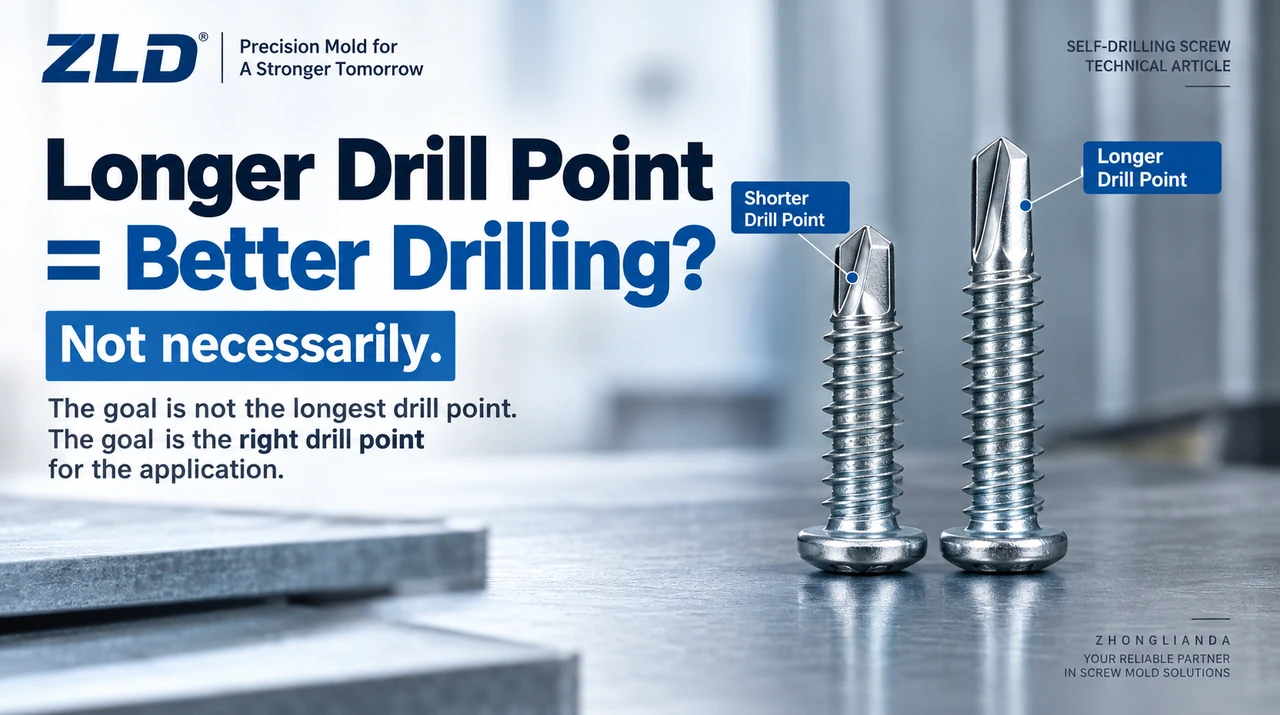
快速回答: 对某种板材组合,设计正确的自钻螺丝可能需要较长钻尾,以便在螺纹啮合前钻透材料。但钻尾更长不自动等于钻削能力更高。长度是几何尺寸;钻削能力是针对指定材料和安装方法取得的成品性能结果。选钻尾模具时,应先确定成品螺丝所需的钻尾图纸及钻削试验,再核对能否用相应模具和成形工艺稳定制成。
1. “钻尾长度”和“钻削能力”分别指什么?
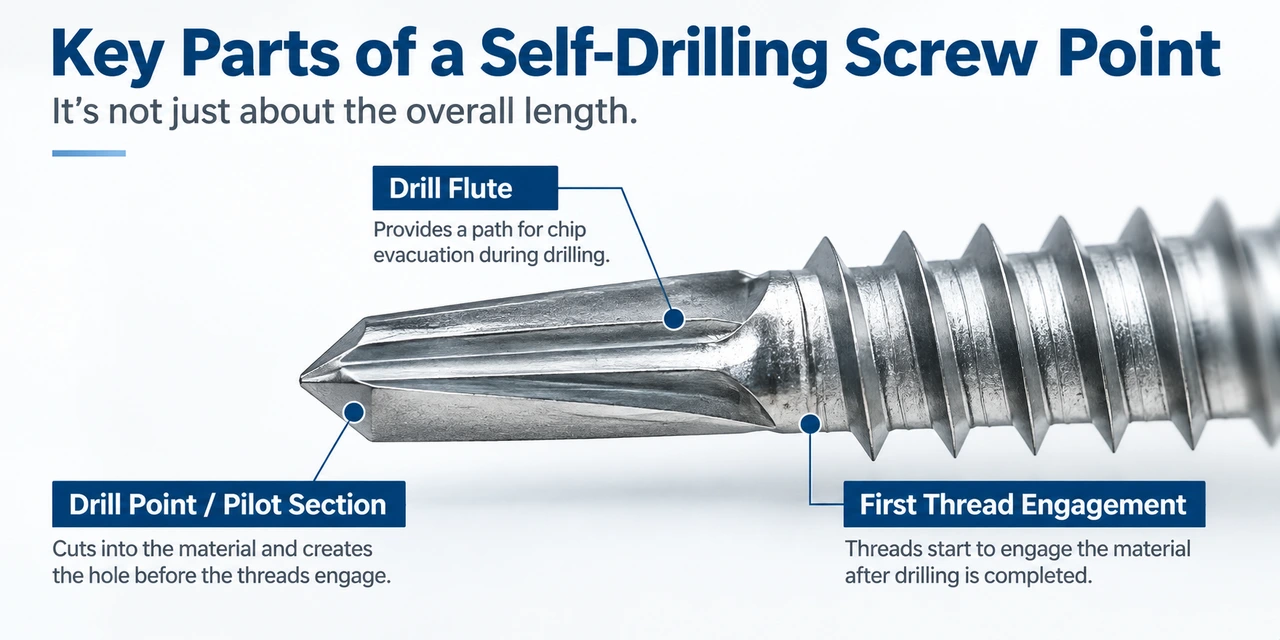
自钻螺丝的尖端有切削刃,刃后有排屑槽。安装时尖端切出孔,排屑槽让切屑排出。钻尾长度是图纸尺寸;整体钻尾长度与排屑槽长度可能不同,比较两张图纸时须使用同一基准。
钻削能力指成品螺丝在规定材料和试验安排下能够钻穿的厚度或厚度范围。向模具厂家寄送样品时,必须区分两种动作:安装过程中切削钢板的是成品螺丝钻尾;钻尾模具在螺丝厂冷成形该钻尾,并不接触安装用钢板。
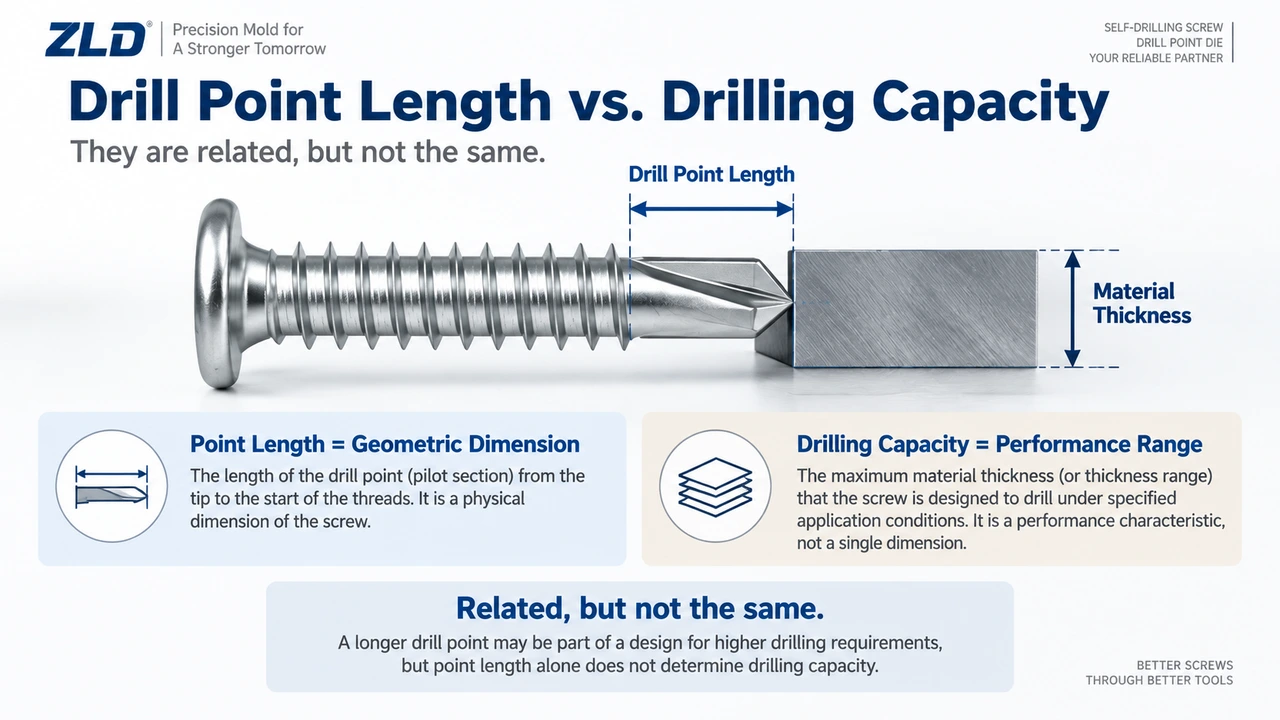
2. 长度为什么重要,却不足以定义能力?
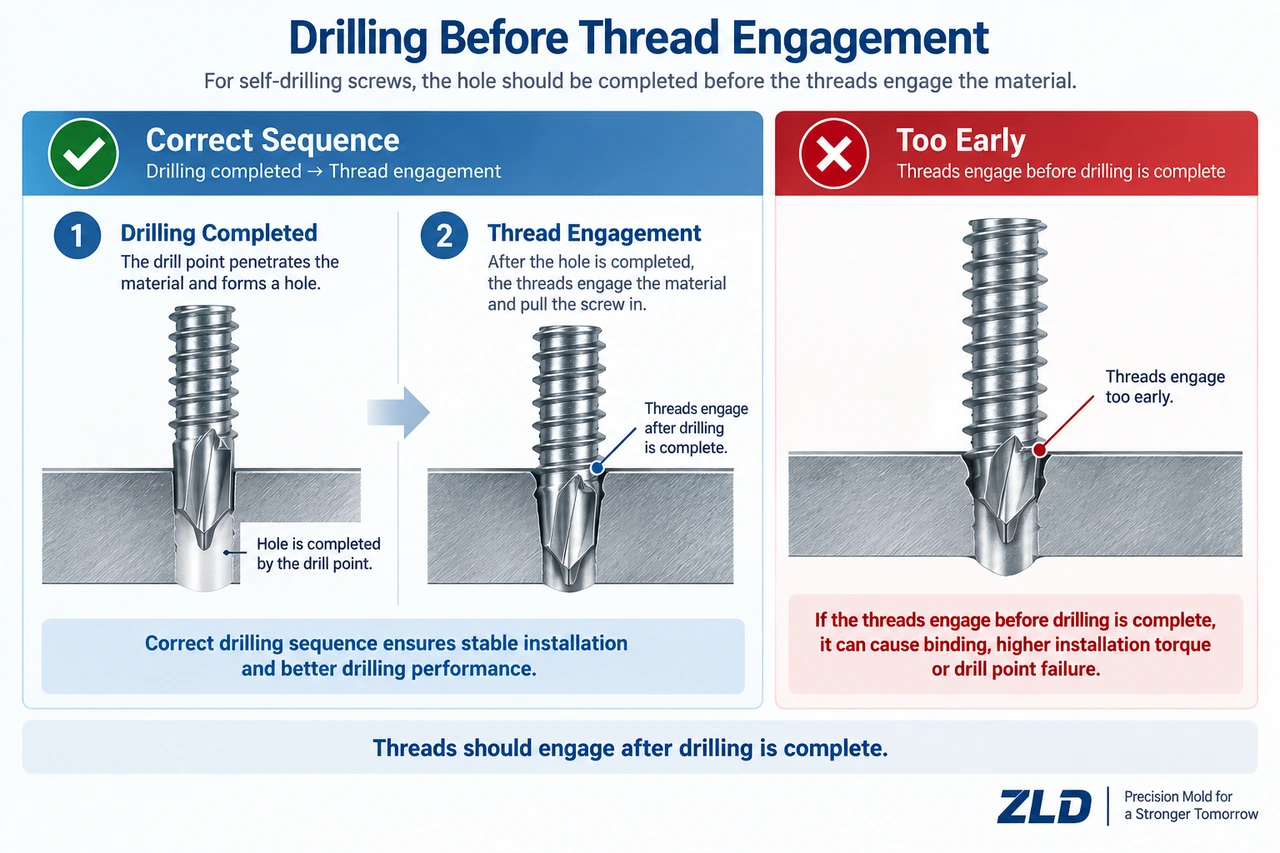
钻尾必须具有足够且合适的几何形状,在螺纹把螺丝向前拉进材料之前,先完成所需钻孔。如果尖端仍在切削时螺纹已咬入,螺丝可能被强迫以超过切削和排屑能力的速度前进,导致发热、尖端受损或孔不合格。较厚的叠层可能需要更长的有效钻尾和排屑路径,但不存在通用的“钻尾长度毫米数=可钻钢板厚度”换算式。
仅延长一项尺寸不能证明切削质量或螺纹啮合效果。应从指定连接和成品螺丝试验出发,再确认需要哪些钻尾尺寸。
3. 钻尾更长为什么也可能选错?
薄板适配与孔径
面向较高钻削能力的螺丝,未必适合薄板。其钻尾设计可能形成不合适的孔径或啮合顺序,使螺纹缺少足够材料咬合。应核对该成品紧固件批准的板材范围和连接要求,而不是按长度给钻尾排序。
先钻孔,再让螺纹啮合
钻尾应先形成所需孔,螺纹随后才推动螺丝进入工件。若啮合过早,被迫进给可能使尖端过载或过热。仅增加槽长,不一定能解决由整体几何、螺丝规格或安装参数造成的失配。
沿排屑槽排出切屑
排屑槽把切下的材料带离孔。钻尾虽够长,若切屑无法排出仍可能钻削不良:工作槽完全埋入材料后,切屑可能无法顺利排出,积屑和发热可能损伤钻尾。除槽长外,还应比较槽截面、刃口形状及待钻材料。
材料与安装工况
同一螺丝在不同钢材牌号、涂层板或多层材料中,表现可能不同。驱动转速、轴向压力、对中及规定的安装方法也影响切削与发热。转速过高可能烧蚀钻尾;在某些系统中转速过低也会妨碍排屑。按紧固件供应商的说明测试真实连接,不套用统一转速。
4. 选择钻尾前核对六项因素
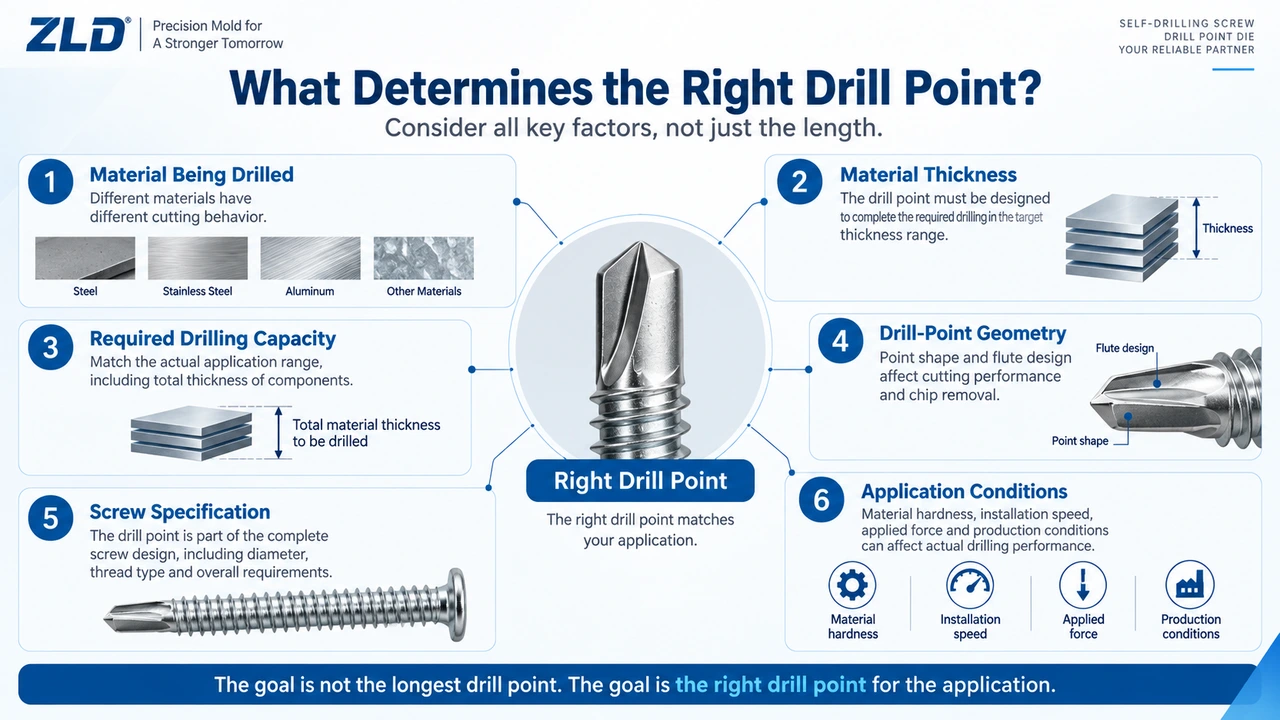
- 待钻材料。 识别每层基材及其牌号或状态。“钢材”两字不足以描述切削要求;涂层及混合材料叠层可能改变结果。
- 实际板厚与叠层。 记录每层厚度、总厚度及间隙。名义总厚度可能掩盖钻尾遇到各层的顺序及螺纹开始咬入的时点。
- 所需钻削性能。 说明批准的螺丝必须达到什么能力,以及试验材料、钻孔步骤、孔质量和连接性能如何验收。钻出孔不等于承载连接已合格。
- 钻尾几何。 在图纸或样品上比较有效钻尾长度、槽长与槽形、切削刃、芯厚、尖端形状及钻尾到螺纹的过渡。
- 螺丝规格。 提供公称直径,以及相关螺纹、材料和热处理要求。同直径螺丝也可能需要不同钻尾;模具必须在指定坯料上成形目标尖端。
- 安装条件。 记录工具设置、对中、进给或压力方式、施工空间及已观察到的失效,按目标设备和供应商说明验证。
5. 这对钻尾模具选型意味着什么?
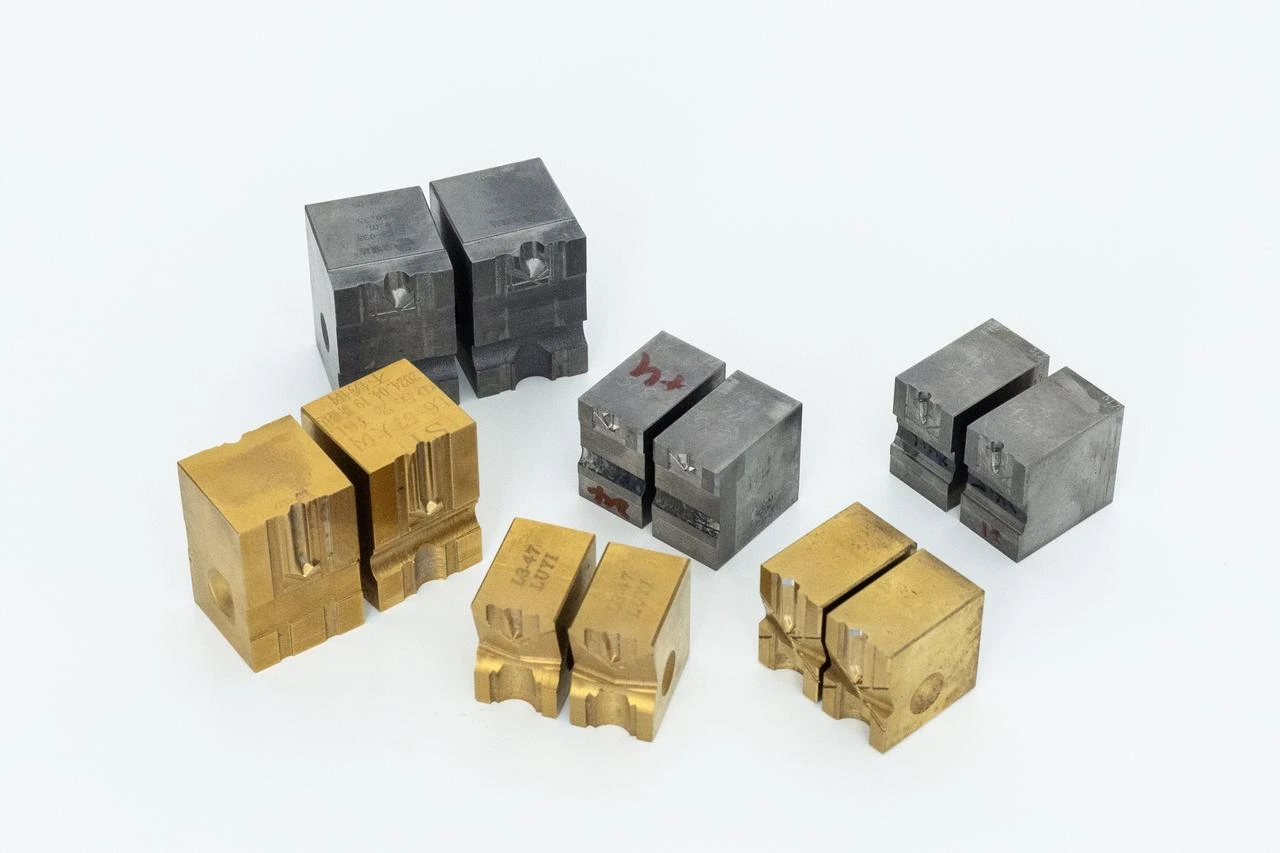
先定义成品螺丝需要怎样的尖端,再选择或设计能在指定坯料与现有机台上成形该几何形状的相匹配的钻尾模具。模具厂家要核对型腔及槽形、尺寸、模具样式和机台接口。线材状态、坯料体积、对中与成形载荷也会影响尖端能否完整填充并稳定量产。同直径螺丝为何需要不同钻尾一文进一步说明这一点。厂家的目录槽长描述的是可用几何尺寸;任何L系列名称或槽长都不能单独给出经认证的钻削能力。
选出候选模具后,应按图纸检查试模成形的尖端,并另行在指定连接上测试成品螺丝。若尖端缺料或不对称,应排查成形设置和模具。
6. 采购方应提供哪些资料?
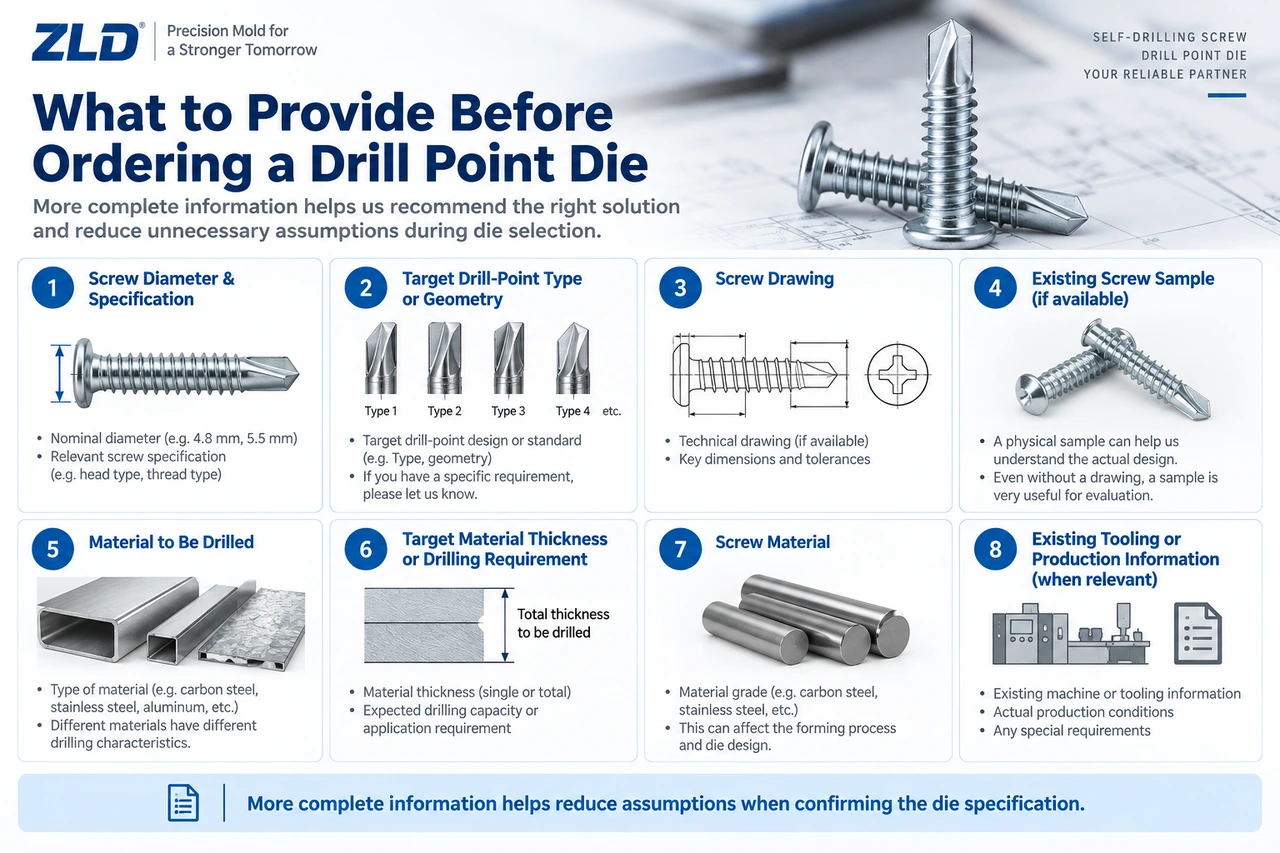
起步资料包括螺丝直径与规格、目标钻尾几何、图纸或实物螺丝样品。再补充待钻材料、各层板厚与组合方式,以及已知的螺丝材料或线材牌号。若生产线已在运转,可提供现用模具代码或照片、尖端实测尺寸、机台接口、已验收的成品情况及促使本次咨询的故障。样品与应用场景已足以帮助判断还缺哪些尺寸或测试。
7. 实用结论
钻尾长度重要,是因为钻尾须在螺纹啮合前穿过目标叠层,排屑槽也须持续排出切屑。但长度本身不是能力等级,也不是自动改进。先确定成品螺丝的钻削及连接要求,比较完整尖端几何,再在真实应用中测试螺丝。
参考资料
- EJOT《钻削能力说明》:钻削能力及钻尾长度、直径在产品设计中的关系。
- EJOT《避免自钻螺丝安装错误》:薄板失配、螺纹过早啮合及安装转速的影响。
- Simpson Strong-Tie《自钻螺丝技术说明》:成品螺丝钻尾长度、螺纹啮合及排屑槽通道。
常见问题
钻尾更长就一定能钻穿更厚的钢板吗?
不一定。指定板材组合可能需要更长的有效钻尾,但长度本身不能证明更厚钢板的钻削能力。刃口、排屑、螺丝设计和安装条件必须共同满足要求,并通过成品螺丝测试确认。
钻尾长度等于钻削能力吗?
不等于。长度是几何尺寸;钻削能力是在规定材料、测试及安装条件下,成品螺丝能够钻穿的厚度或厚度范围。一个尺寸不是性能等级。
钻尾的排屑槽为什么重要?
排屑槽为切屑提供离开孔的通道。即使钻尾长度足够,槽形或板材组合妨碍排屑时仍可能积热并损伤钻尾。
只凭板厚能选择钻尾模具吗?
不能。板厚有用,但还要核对材料与叠层、成品螺丝所需性能、钻尾图纸、螺丝规格、线材和成形机台接口;模具还须通过试模确认。
询问钻尾模具时应提供什么资料?
可先提供螺丝规格、目标钻尾几何、图纸或样品、待钻材料与板厚、螺丝材料,以及现用模具或生产情况。已有多少就先提供多少,缺少的信息可在确定模具规格前逐项澄清。
准备好了随时联系
按你的螺丝,给一个模具选型建议
把手上已有的资料发过来。我们的工程团队可以先看一遍,在报价前帮你确认合适的钻尾模具规格。