
¿Una punta autoperforante más larga ofrece mayor capacidad de perforación?
Una punta más larga no demuestra por sí sola mayor capacidad de perforación. Conozca los factores que deben verificarse antes de elegir la matriz de conformado.
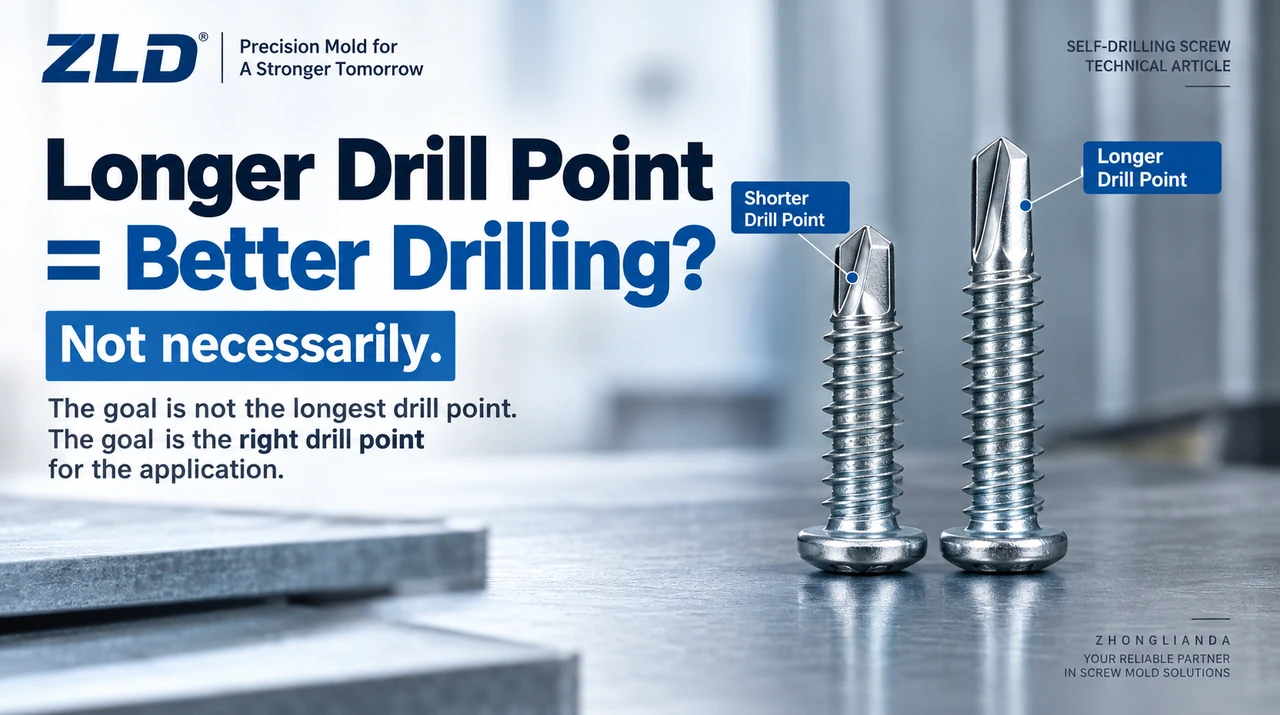
Respuesta rápida: Una punta más larga puede permitir que un tornillo autoperforante bien diseñado atraviese una combinación concreta de materiales antes de que engrane la rosca. No le confiere automáticamente una mayor capacidad de perforación. La longitud es una dimensión de la punta; la capacidad es un resultado de rendimiento para un material y procedimiento de instalación definidos. Para elegir la matriz, parta del plano de la punta y del ensayo de perforación exigidos al tornillo terminado, y después adapte matriz y proceso de conformado a esa geometría.
1. ¿Qué significan «longitud de punta» y «capacidad de perforación»?
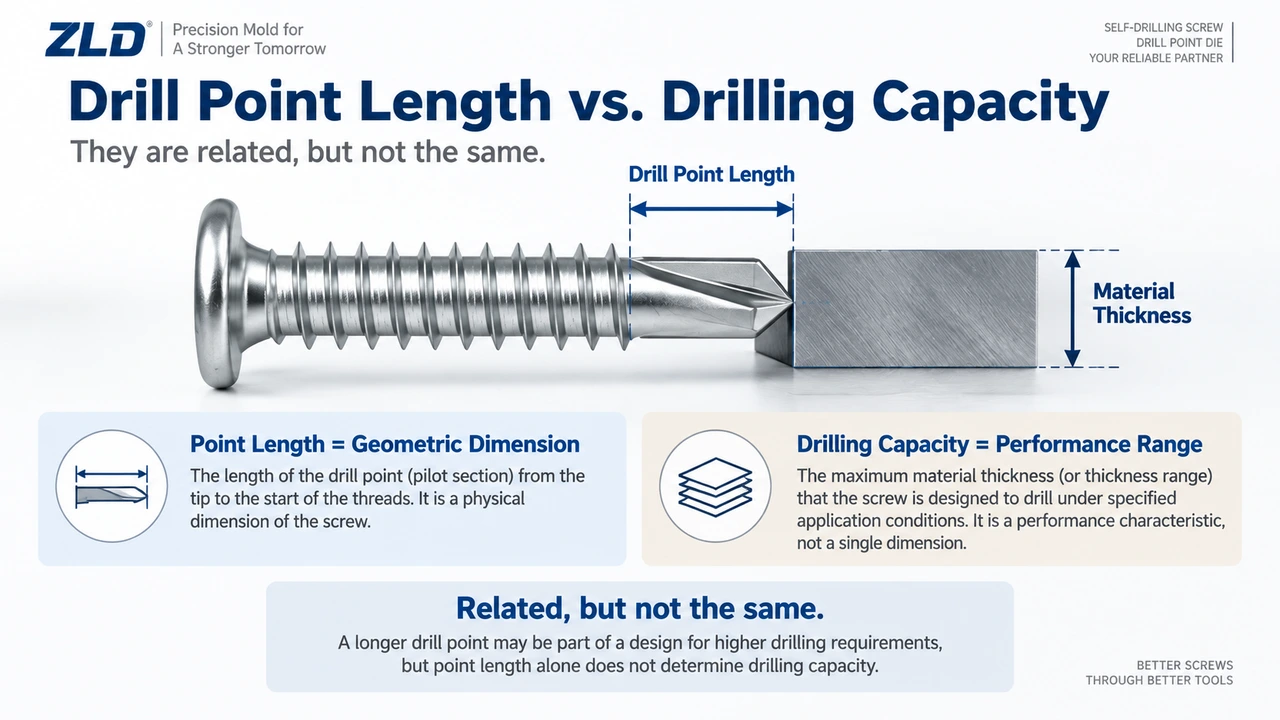
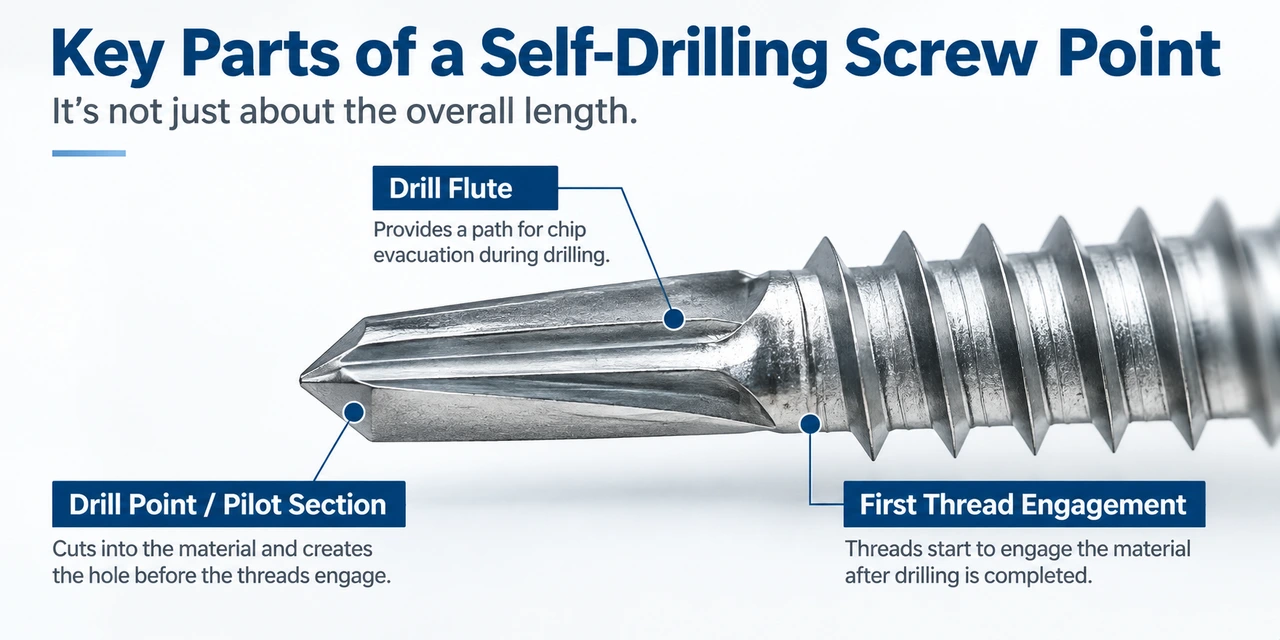
El tornillo autoperforante lleva filos de corte en la punta y ranuras detrás. Durante la instalación, la punta abre el agujero y las ranuras permiten salir a la viruta. La longitud de la punta es una dimensión del plano. La longitud total de punta puede diferir de la longitud de las ranuras; compare siempre medidas tomadas desde la misma referencia.
La capacidad de perforación describe qué espesor o intervalo de espesores puede atravesar un tornillo terminado en un material y ensayo definidos. La distinción importa cuando se envía una muestra al fabricante de matrices. La que corta al instalar es la punta del tornillo. La matriz conforma esa punta en frío en la fábrica; nunca toca la chapa de acero de la unión final.
2. ¿Por qué importa la longitud sin determinar por sí sola la capacidad?
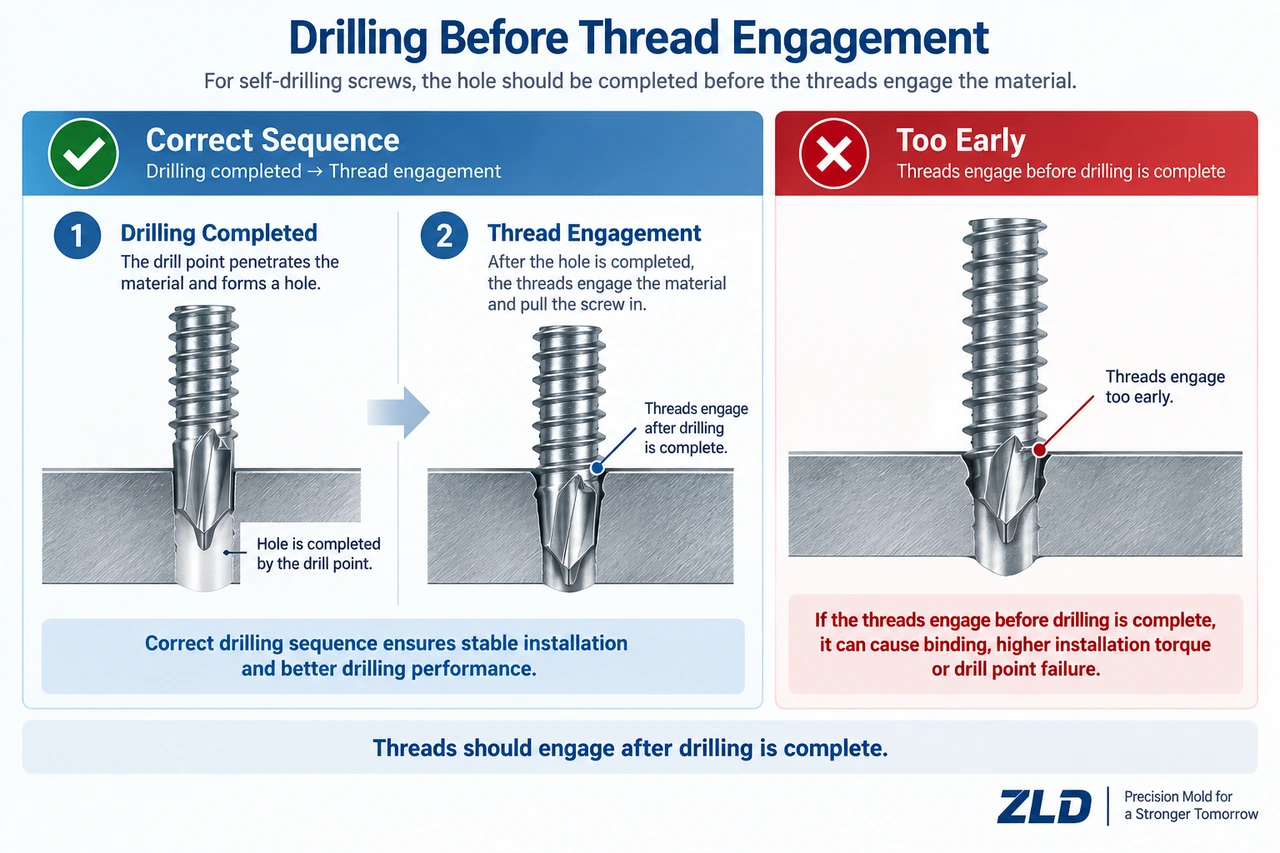
La punta necesita geometría útil suficiente para atravesar la combinación de materiales antes de que la rosca empiece a arrastrar el tornillo. Si la rosca engrana mientras la punta aún está cortando, puede imponer un avance superior al que permite retirar la viruta. Esto puede aumentar el calor, dañar la punta o dejar un agujero inaceptable. Una unión de mayor espesor puede requerir una punta efectiva y unas ranuras más largas, pero no existe una conversión universal entre longitud y capacidad.
Alargar una sola dimensión no acredita calidad de corte ni engrane adecuado de la rosca. Empiece por la unión prevista y el ensayo del tornillo terminado; confirme luego qué dimensiones de punta hacen falta.
3. ¿Cuándo puede ser equivocada una punta más larga?
Ajuste a chapa fina y tamaño del agujero
Un tornillo concebido para alta capacidad puede no ser apropiado para chapa fina. La geometría de su punta puede dejar un agujero demasiado grande o una secuencia de engrane que ofrezca poco material útil a la rosca. Compruebe el intervalo de espesores aprobado y los requisitos de la unión, sin ordenar las puntas solo por longitud.
Perforar antes del engrane de la rosca
La punta debe hacer el agujero necesario antes de que la rosca arrastre el tornillo hacia la pieza. Si el engrane comienza demasiado pronto, el avance forzado puede sobrecargar o sobrecalentar la punta. No suponga que aumentar la longitud de la ranura resuelve por sí solo un desajuste de geometría, especificación del tornillo o ajustes de montaje.
Evacuación de viruta por la ranura
Las ranuras conducen fuera del agujero el material cortado. Una punta puede alcanzar la profundidad necesaria y, aun así, cortar mal: cuando la ranura activa queda completamente enterrada, la viruta puede atascarse y calentar la punta. Además de la longitud de ranura, importan su sección, la forma del filo y el material perforado.
Material y condiciones de instalación
El mismo tornillo puede comportarse de otro modo en otra calidad de acero, una chapa revestida o una unión de varias capas. Velocidad de giro, presión axial, alineación y método de instalación también afectan al corte y al calor. Una velocidad excesiva puede quemar la punta; en algunos sistemas, una velocidad insuficiente dificulta evacuar la viruta. Pruebe la unión real siguiendo las instrucciones del proveedor, sin adoptar un régimen universal de rpm.
4. Seis factores que conviene comprobar antes de elegir la punta
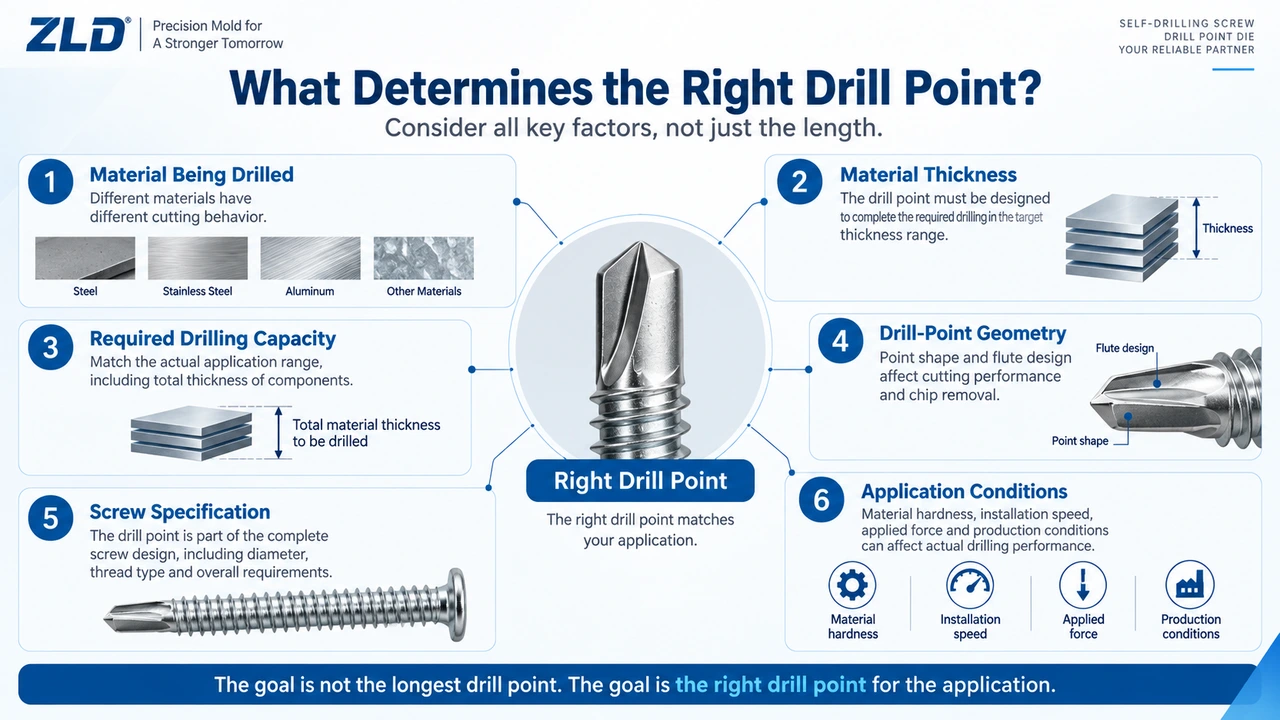
- Material que se perforará. Identifique cada sustrato y su calidad o estado pertinente. «Acero» no define toda la dificultad de corte. Revestimientos y combinaciones de materiales pueden modificar el resultado.
- Espesor real y disposición de capas. Anote los espesores individuales, el total y las posibles separaciones. Un espesor total nominal puede ocultar el orden en que la punta encuentra las capas y cuándo comienza a engranar la rosca.
- Rendimiento de perforación exigido. Defina la capacidad requerida para el tornillo aprobado y cómo se verificará: material de ensayo, procedimiento, calidad del agujero y criterios de la unión. Haber perforado no demuestra por sí solo una unión apta para soportar carga.
- Geometría de la punta. Compare longitud efectiva, longitud y perfil de ranuras, filos, alma, forma de la punta y transición a la rosca mediante plano o muestra. Ni una longitud aislada ni el nombre de una serie describen todo esto.
- Especificación del tornillo. Indique diámetro nominal y requisitos pertinentes de rosca, material y tratamiento térmico. Dos tornillos del mismo diámetro pueden requerir puntas distintas; la matriz debe formar la punta prevista sobre la preforma especificada.
- Condiciones de montaje. Registre ajustes de herramienta, alineación, método de avance o presión, acceso a la unión y fallos observados. Siga las instrucciones de equipo y proveedor.
5. ¿Qué implica esto para elegir la matriz de la punta autoperforante?
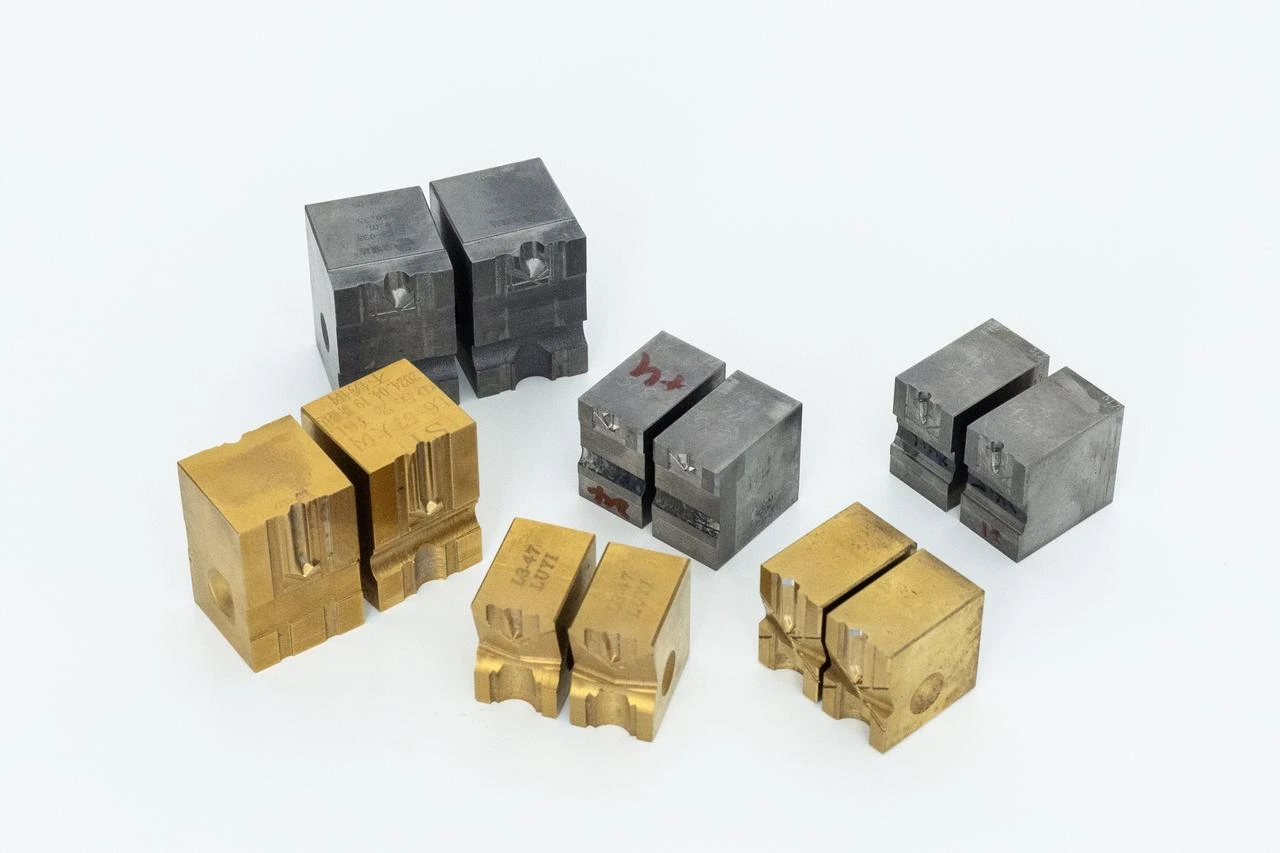
Defina primero la punta que debe tener el tornillo terminado. Luego elija o diseñe una matriz capaz de conformar esa geometría a partir de la preforma indicada en la máquina disponible. El fabricante debe comprobar cavidad y ranuras, dimensiones, tipo de matriz e interfaz de máquina. El estado del alambre, el volumen de la preforma, la alineación y la carga de conformado también influyen en que la punta se forme por completo y de manera repetible. Nuestra comparación de tornillos del mismo diámetro con puntas diferentes explica mejor esa distinción. Una dimensión de ranura en catálogo describe la geometría disponible; ninguna serie L ni longitud de ranura asigna por sí sola una capacidad de perforación certificada.
Una vez elegida una matriz candidata, inspeccione las puntas conformadas en la prueba frente al plano. Ensaye por separado los tornillos terminados en la unión especificada. Si la punta es incompleta o asimétrica, investigue los ajustes de conformado y la matriz.
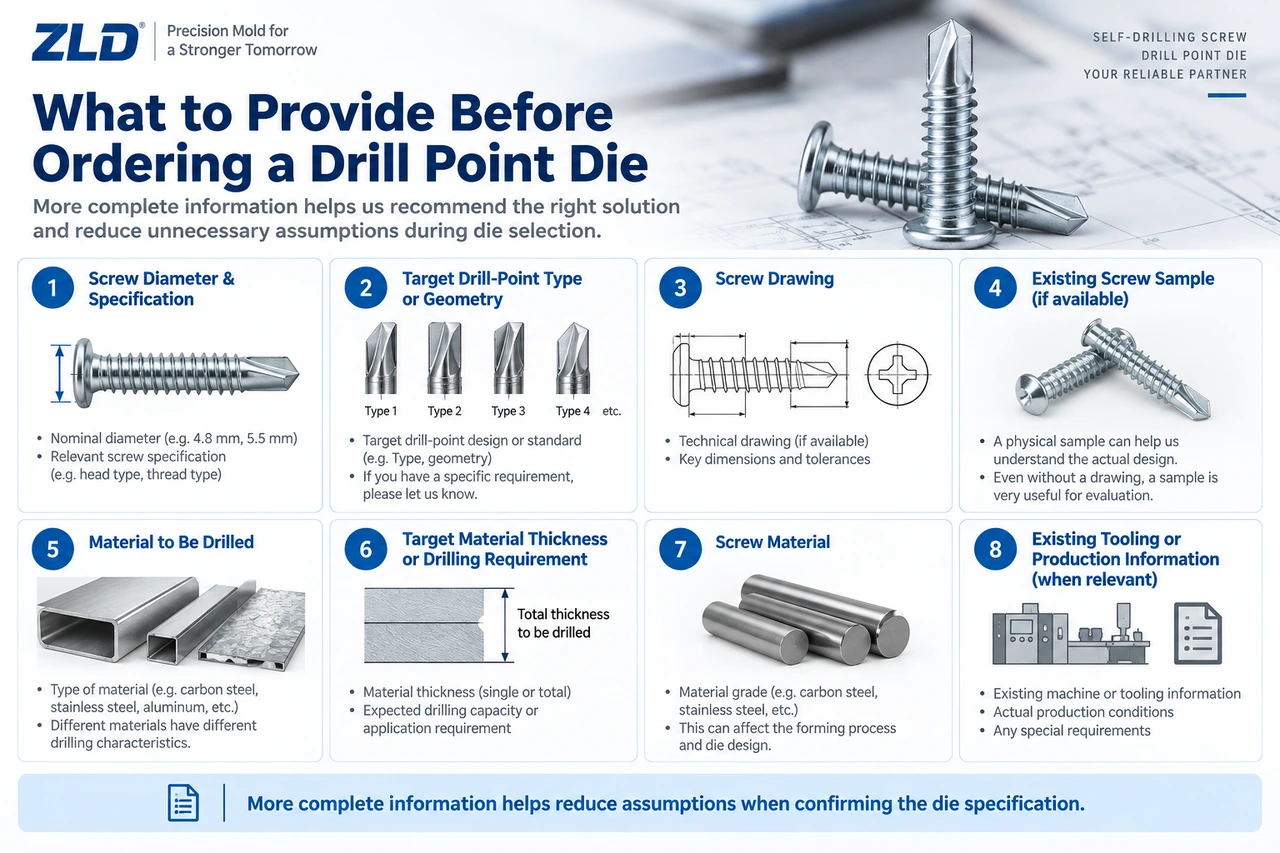
6. ¿Qué información debe enviar el comprador?
Un paquete inicial útil reúne diámetro y especificación del tornillo, geometría de punta buscada y plano o muestra física del tornillo. Añada los materiales que se perforarán, sus espesores individuales y disposición, así como el material del tornillo o calidad del alambre si se conocen. Si la producción ya está en marcha, comparta código o fotos de la matriz actual, medidas de la punta, interfaz de máquina, resultado aceptado y el fallo que motivó la consulta. La muestra y la aplicación pueden bastar para descubrir qué medidas o ensayos faltan.
7. Conclusión práctica
La longitud importa porque la punta debe atravesar la unión prevista antes de que engrane la rosca, mientras las ranuras evacúan la viruta. Sin embargo, una punta más larga no es una clasificación autónoma de capacidad ni una mejora automática. Defina las exigencias de perforación y de unión del tornillo terminado, compare toda la geometría y ensaye el tornillo en su aplicación real.
Referencias
- EJOT, «What is ... the drilling performance?» — capacidad de perforación y relación entre longitud y diámetro de punta.
- EJOT, «Avoid assembly errors with self-drilling screws» — desajuste en chapa fina, engrane prematuro y efectos de la velocidad.
- Simpson Strong-Tie, «How Self-Drilling Screws Work» — alcance de la punta, engrane de rosca y evacuación de viruta del tornillo terminado.
Preguntas frecuentes
¿Una punta más larga perfora siempre acero más grueso?
No. Una mayor longitud puede ser necesaria para determinada combinación de materiales, pero no certifica por sí sola la perforación de acero más grueso. Deben funcionar conjuntamente el filo, la evacuación de viruta, el diseño del tornillo y las condiciones de instalación; después hay que comprobar el tornillo terminado.
¿La longitud de la punta equivale a la capacidad de perforación?
No. La longitud es una dimensión geométrica. La capacidad indica el espesor o intervalo de espesores que el tornillo terminado puede perforar bajo condiciones de ensayo e instalación definidas. Una medida aislada no es una clasificación de rendimiento.
¿Por qué importan las ranuras de la punta?
Ofrecen una salida para la viruta. Si la geometría o la combinación de materiales impiden evacuarla, pueden acumularse calor y daños aunque la punta alcance a atravesar el material.
¿Puedo elegir la matriz solo por el espesor de la chapa?
No. También importan los materiales y su disposición, el rendimiento exigido al tornillo terminado, el plano de la punta, el tamaño del tornillo, el alambre y la interfaz de la máquina de conformado. Confirme la matriz mediante una prueba de producción.
¿Qué datos debo enviar para consultar por una matriz?
Empiece por el tamaño del tornillo, la geometría buscada, un plano o muestra, materiales y espesores que se van a perforar, material del tornillo y cualquier información disponible de la matriz o producción. Los datos que falten pueden aclararse antes de fijar la especificación.
CUANDO LE VENGA BIEN
Reciba una recomendación de matriz para su tornillo
Comparta lo que ya tenga. Nuestro equipo de ingeniería puede revisar la información y ayudar a definir una especificación de matriz de punta de broca adecuada antes de la cotización.